
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Màng thổi đùn là phương pháp chủ yếu để sản xuất màng nhựa dùng trong các ứng dụng đóng gói, nông nghiệp và công nghiệp. Quá trình này được ưa chuộng vì nó tạo ra một màng hình ống liên tục với độ bền theo hướng máy và hướng ngang cân bằng, khả năng bịt kín tốt và độ rõ quang học. Nếu bạn đang chỉ định một dây chuyền sản xuất phim thổi hoặc lập kế hoạch cho các hoạt động chuyển đổi tiếp theo, việc hiểu rõ cơ chế cốt lõi, cấu hình thiết bị và trạng thái vật liệu sẽ giúp bạn tránh được sự không phù hợp tốn kém. Bài viết này giải thích cách thức hoạt động của quá trình ép đùn màng thổi, các biến số quan trọng và cách cán màng xuôi dòng có thể mở rộng hiệu suất của màng.
Phim thổi đùn hoạt động như thế nào
Quá trình ép đùn màng thổi bắt đầu bằng việc đưa các viên polyme vào phễu. Một trục vít quay bên trong thùng được gia nhiệt sẽ làm tan chảy, trộn và vận chuyển polyme. Chất tan chảy đi qua bộ lọc để loại bỏ chất gây ô nhiễm, sau đó đi vào khuôn hình khuyên (hình tròn). Khi tan chảy ra khỏi khuôn, nó tạo thành một ống có thành dày. Không khí được đưa vào qua tâm khuôn, làm phồng ống thành bong bóng. Bong bóng được làm mát bằng vòng không khí trong khi được kéo lên trên. Ở phía trên, các con lăn xẹp làm phẳng bong bóng thành một màng phẳng, sau đó được quấn thành cuộn.
- Thức ăn và nấu chảy: Viên vào máy đùn; nhiệt và cắt chuyển đổi chúng thành một sự tan chảy đồng nhất.
- Lọc: Một gói màn hình hoặc bộ lọc liên tục sẽ loại bỏ gel và các hạt lạ.
- Đùn khuôn: Chất tan chảy chảy qua trục gá xoắn ốc hoặc khuôn tương tự để tạo thành một ống đồng nhất.
- Lạm phát bong bóng: Áp suất không khí bên trong làm giãn nở ống; vòng không khí bên ngoài làm mát nó.
- Thu gọn và cuộn dây: Cuộn dẫn hướng làm sập bong bóng; phim bị rạch nếu cần thiết và bị thương.
Tỷ lệ nổ tung (BUR), tỷ lệ giữa đường kính bong bóng cuối cùng và đường kính khuôn, thường nằm trong khoảng từ 1,5 đến 4,0. Chiều cao của đường băng giá, nơi màng đông cứng lại, ảnh hưởng đến độ kết tinh và tính chất quang học. Hai biến này được điều chỉnh để cân bằng cường độ, khói mù và sản lượng.
Cấu hình phim thổi phổ biến
Dây chuyền một lớp vẫn tiết kiệm chi phí đối với các màng đơn giản, nhưng ép đùn đồng thời nhiều lớp đã trở thành tiêu chuẩn cho các ứng dụng đòi hỏi khắt khe. Bảng dưới đây tóm tắt các cấu hình điển hình.
| Cấu hình | Cấu trúc lớp điển hình | Lợi ích chính |
|---|---|---|
| Đơn lớp | Một máy đùn | Chi phí thấp nhất, vận hành đơn giản, phù hợp với túi và lớp lót đa năng |
| ABA (ba lớp) | Hai máy đùn, một máy dùng chung | Cải thiện sức mạnh và rào cản với chi phí vật liệu thấp hơn; lớp bên ngoài có thể là nhựa nguyên chất |
| Năm lớp | Ba đến năm máy đùn | Kiểm soát chính xác các lớp rào chắn, lớp bịt kín và độ bền; dùng làm bao bì thực phẩm và màng y tế |
| Phim thổi mini | Nhỏ gọn đơn hoặc nhiều lớp | Sản xuất trong phòng thí nghiệm và hàng loạt nhỏ; chuyển đổi nhanh chóng để thử nghiệm vật liệu |
Việc chọn cấu hình phụ thuộc vào rào cản, độ cứng, khả năng bịt kín và ngân sách cần thiết. Nhiều lớp hơn tăng thêm tính linh hoạt nhưng cũng phức tạp trong thiết kế khuôn, điều khiển vòng không khí và bảo trì.
Vật liệu được sử dụng trong ép đùn màng thổi
Lựa chọn nhựa quyết định hiệu suất của màng nhiều hơn bất kỳ yếu tố đơn lẻ nào khác. Các lớp phổ biến bao gồm:
- LDPE: độ bền nóng chảy tốt, dễ gia công, độ trong vừa phải.
- LLDPE: độ dẻo dai và khả năng chống đâm thủng cao hơn; thường được pha trộn với LDPE.
- HDPE: độ cứng và khả năng chống ẩm cao; được sử dụng cho màng mỏng và túi xách.
- mLLDPE: độ bền vượt trội và khả năng bịt kín ở độ dày thấp hơn.
- EVA: cải thiện tính linh hoạt và độ kín ở nhiệt độ thấp.
- Ionomer và copolyme đặc biệt: khả năng chống dầu mỡ tuyệt vời cho bao bì thực phẩm.
Các chất phụ gia như chất chống trượt, chất chống đông và chất chống oxy hóa thường được kết hợp vào nhựa để kiểm soát ma sát, chặn và phân hủy. Đối với màng nhiều lớp, mỗi lớp có thể sử dụng một loại nhựa khác nhau để đạt được sự cân bằng về đặc tính mục tiêu.
Các biến quy trình quan trọng ảnh hưởng đến chất lượng phim
Người vận hành điều chỉnh một số biến để duy trì chất lượng phim ổn định. Những sai lệch nhỏ có thể gây ra sự thay đổi độ dày, tạo gel hoặc nếp nhăn.
- Tỷ lệ nổ tung (BUR): BUR cao hơn làm tăng cường độ ngang nhưng có thể làm giảm độ ổn định của bong bóng.
- Chiều cao đường sương (FLH): FLH thấp hơn cải thiện độ rõ nét nhưng có thể làm giảm độ bền xé.
- Tốc độ làm mát: Làm mát nhanh hơn làm giảm độ kết tinh, cải thiện độ dẻo dai và độ trong suốt.
- Tốc độ cất cánh: Cân bằng đầu ra với độ dày mong muốn; quá cao có thể gây ra hiện tượng cộng hưởng.
- Khe hở khuôn và nhiệt độ: Ảnh hưởng đến áp suất nóng chảy và tính đồng nhất của màng.
- Làm mát bong bóng bên trong (IBC): Tăng sản lượng và ổn định bong bóng cho đường dây tốc độ cao.
Giám sát độ dày bằng máy quét và điều chỉnh hình dạng vòng khí là các phương pháp tiêu chuẩn trên dây chuyền hiện đại. Nếu không có điều khiển vòng kín, sự thay đổi độ dày có thể vượt quá cộng hoặc trừ mười phần trăm, gây lãng phí nhựa và gây ra các vấn đề chuyển đổi tiếp theo.
Ứng dụng của phim thổi
Phim thổi được sử dụng trong nhiều ngành công nghiệp vì nó có thể được điều chỉnh cho phù hợp với các yêu cầu về độ dày, độ trong và độ bền khác nhau.
- Bao bì: túi đựng, lớp lót, màng bọc thực phẩm, màng cán.
- Nông nghiệp: màng nhà kính, túi ủ chua, màng phủ.
- Y tế: màng chắn vô trùng, túi IV.
- Xây dựng: rào cản hơi, vỏ bọc tạm thời.
- Công nghiệp: màng bảo vệ bề mặt, màng căng.
Nhiều ứng dụng trong số này yêu cầu các bước chuyển đổi bổ sung. In, rạch và cán màng biến màng thổi cơ bản thành cấu trúc bao bì hiệu suất cao.
Từ màng thổi đến cán màng và phủ
Màng thổi thường đóng vai trò là chất nền hoặc lớp bịt kín trong cấu trúc nhiều lớp. Để thêm các đặc tính rào cản, chất lượng in hoặc độ bền cơ học, bộ chuyển đổi sẽ cán màng bằng các vật liệu khác. Các chất kết dính gốc dung môi, không dung môi và gốc nước được sử dụng, nhưng cán màng PUR (polyurethane phản ứng) đã thu hút được sự chú ý vì hiệu suất của nó và tác động môi trường thấp hơn.
Nếu hoạt động của bạn chuyển từ sản xuất màng sang đóng gói linh hoạt, bạn có thể cần dây chuyền PUR và cán màng. Những dây chuyền này kết hợp việc tháo cuộn, dán keo, sấy khô hoặc đóng rắn và cuộn lại trong một quy trình liên tục.
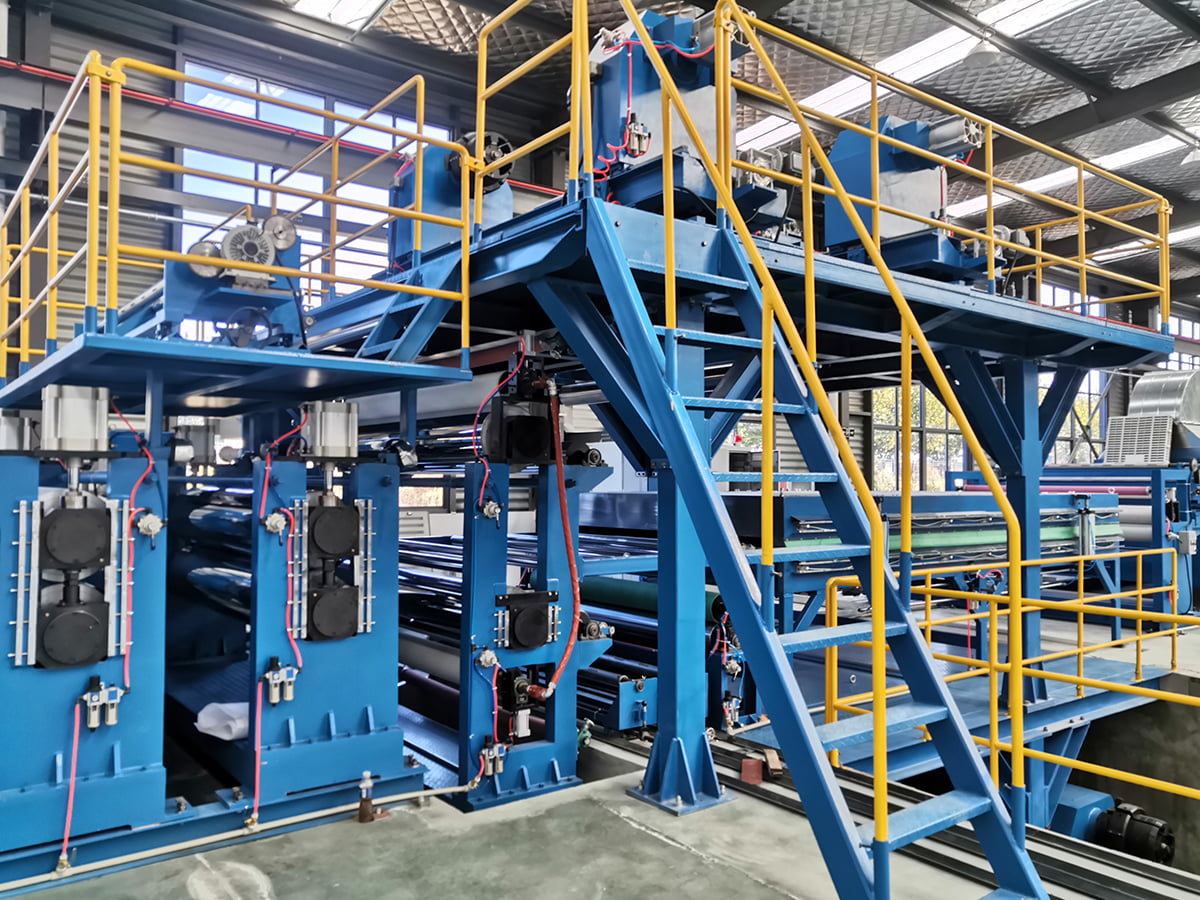
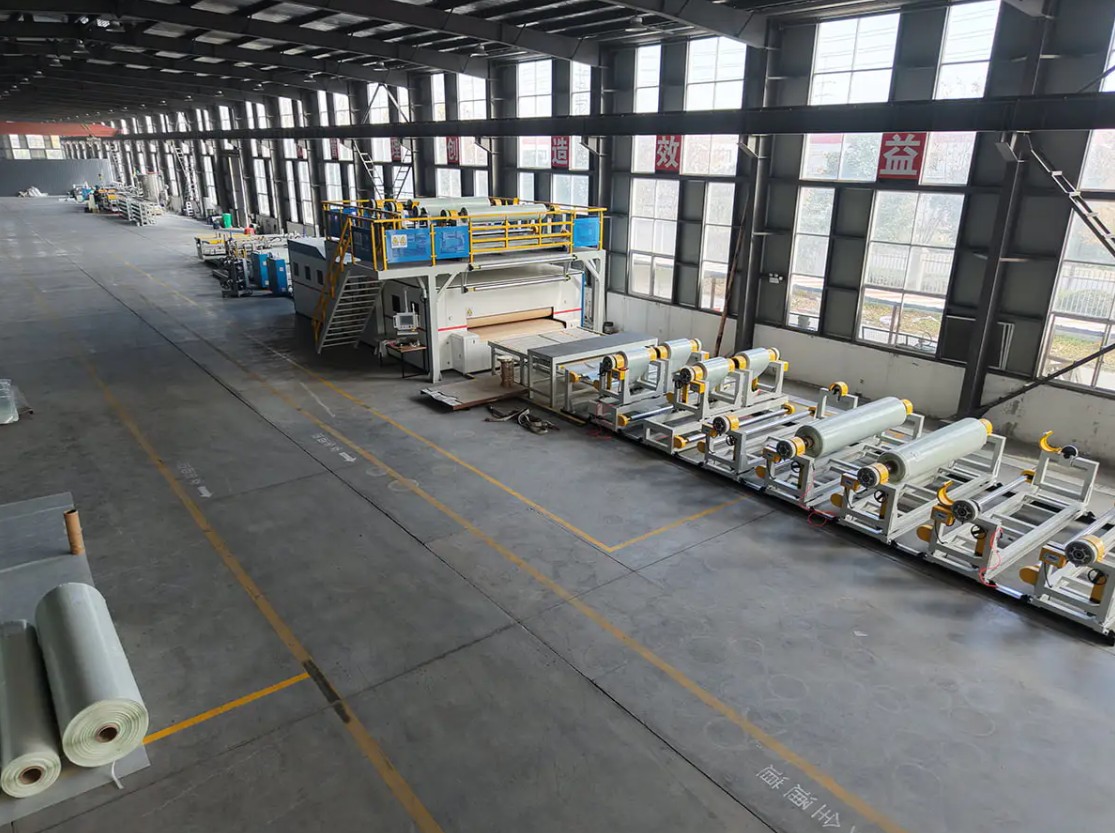
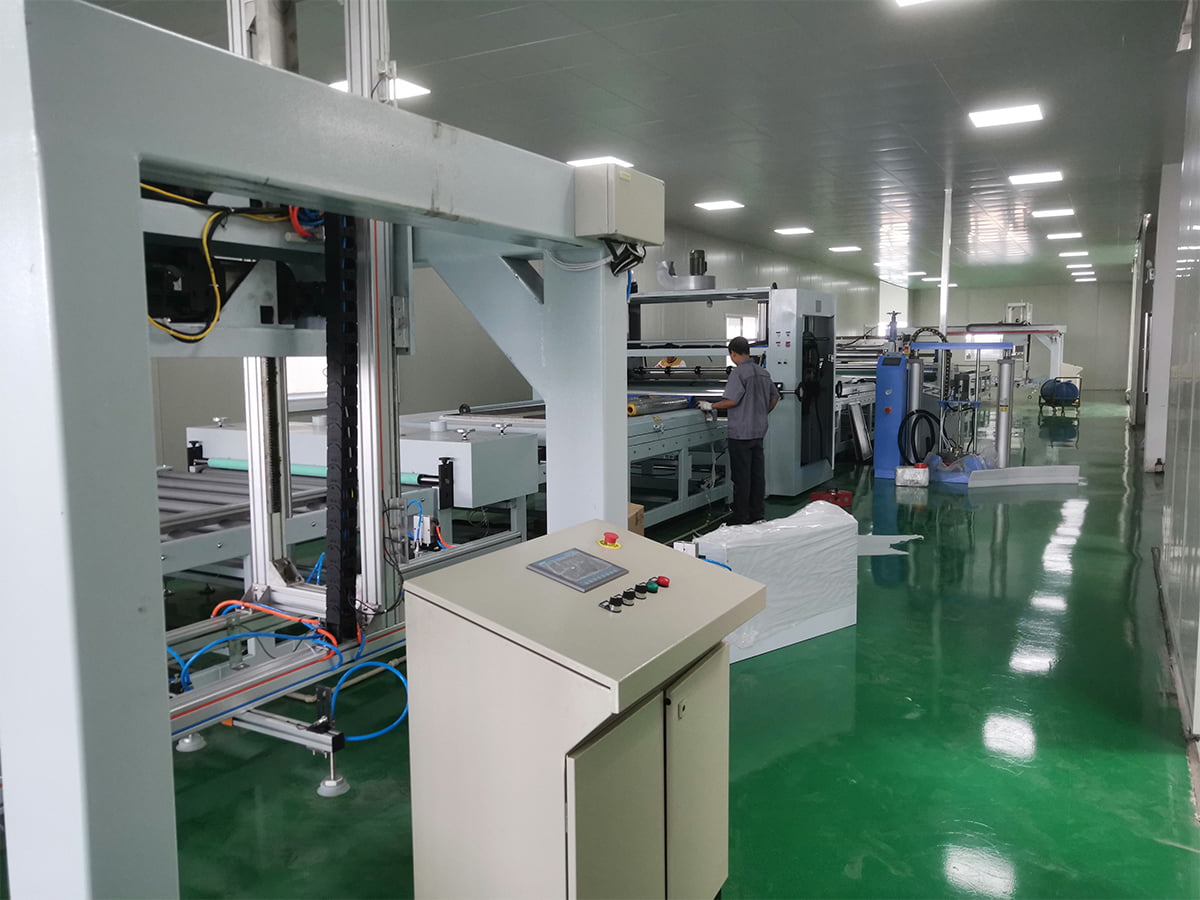 Dây chuyền tráng phủ và cán màng PUR Để cán màng phim có độ bền cao, dòng PUR này sử dụng chất kết dính xử lý độ ẩm để liên kết các màng trang trí, bảo vệ hoặc chức năng với kim loại, nhựa, gỗ hoặc thủy tinh. Xem sản phẩm →
Đối với các cấu trúc đơn giản hơn, dây chuyền sản xuất cán màng chuyên dụng có thể liên kết hai hoặc nhiều màng bằng lớp phủ nhiệt, keo hoặc ép đùn. Sự lựa chọn phụ thuộc vào loại chất kết dính, tốc độ và chiều rộng bề mặt.
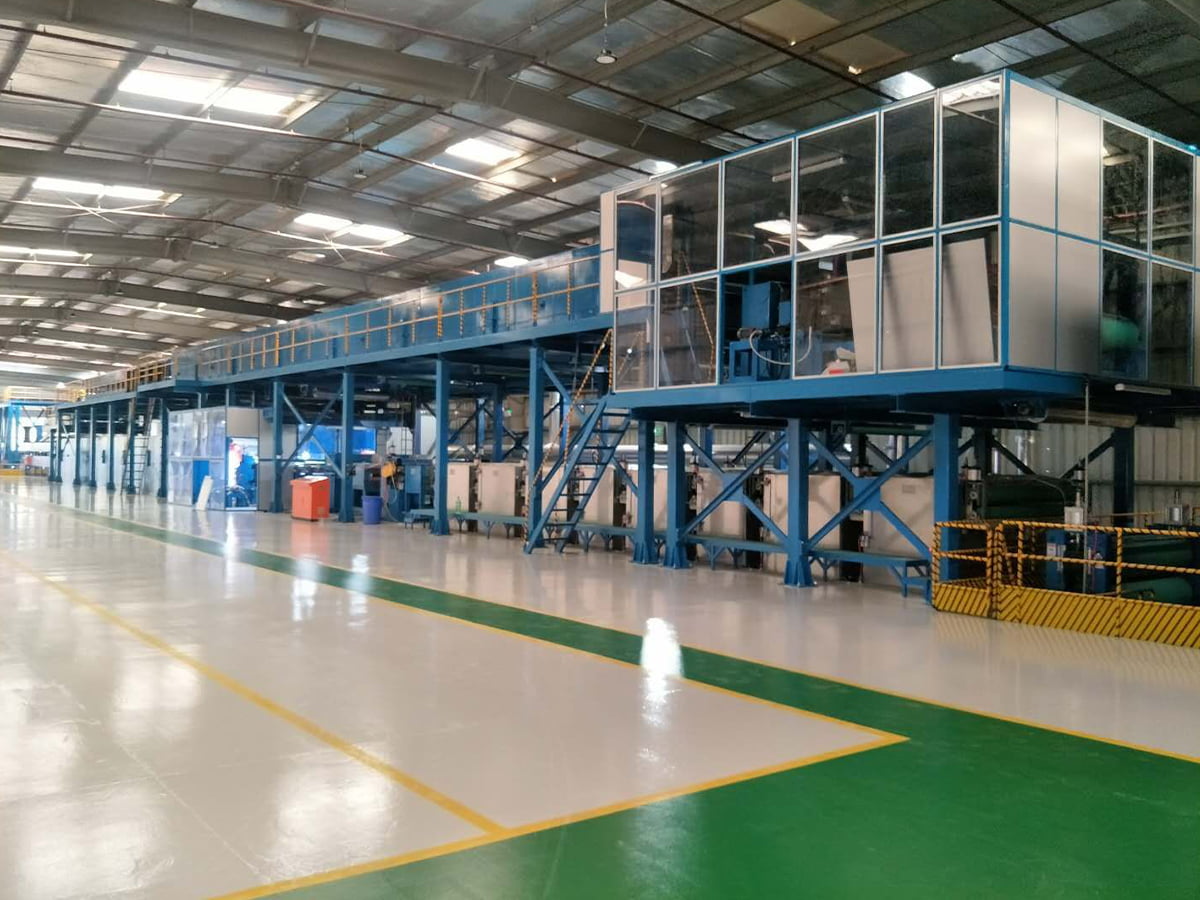
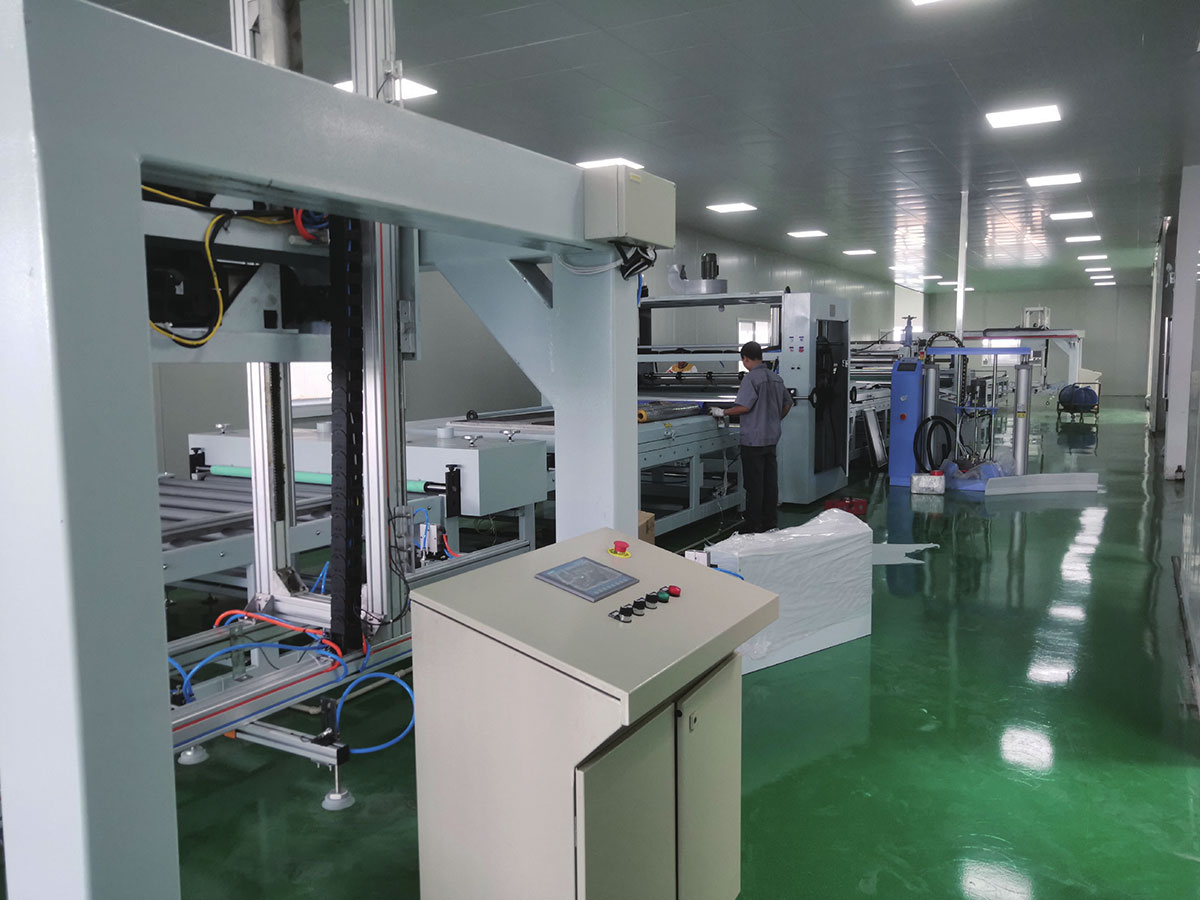
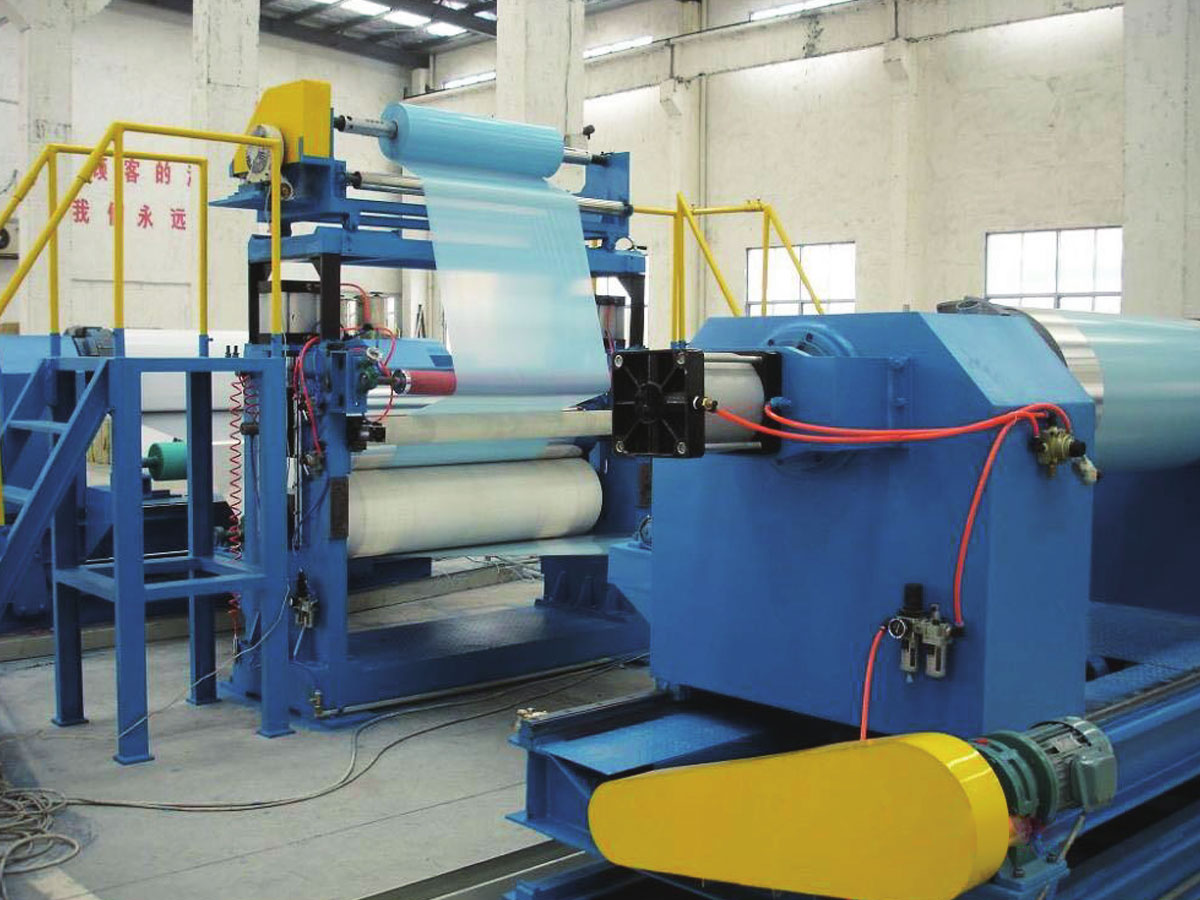 Dây chuyền sản xuất cán màng Đối với các cấu trúc màng bảo vệ đơn giản hơn, dây chuyền này áp dụng màng PE, PET và màng chức năng cho các phôi kim loại, thủy tinh, nhựa và điện tử với khả năng kiểm soát độ căng và cán màng chính xác. Xem sản phẩm →
Các bước tiếp theo này rất quan trọng vì màng thổi có đặc tính kéo tuyệt vời vẫn có thể bị hỏng nếu liên kết cán yếu hoặc chất kết dính không tương thích. Sự phù hợp của năng lượng bề mặt màng, chất kết dính và độ căng của đường là một phần của thông số kỹ thuật của thiết bị.
Những cân nhắc khi mua phim thổi và dây chuyền hạ nguồn
Khi đánh giá một dòng phim thổi, hãy bắt đầu với loại nhựa bạn định chạy và các đặc tính của phim bạn phải đạt được. Tốc độ đầu ra, chiều rộng màng, số lớp và phạm vi độ dày xác định đường bao thiết bị cơ bản. Dưới đây là những câu hỏi chính:
- Độ dày tối đa và tối thiểu bạn cần là bao nhiêu và chiều rộng bao nhiêu?
- Bạn sẽ chạy LLDPE hoặc mLLDPE ở mức độ cao? Chúng đòi hỏi thiết kế vít và khả năng làm mát khác nhau.
- Bạn có cần xử lý bề mặt nội tuyến như xử lý corona để in hoặc cán màng không?
- Mức độ dung sai độ dày nào được chấp nhận? Đo vòng kín làm tăng thêm chi phí nhưng giảm lãng phí.
- Dây chuyền này sẽ tích hợp như thế nào với thiết bị cán màng, in ấn hoặc làm túi ở hạ nguồn?
Đối với quá trình cán mỏng, hãy xem xét loại chất kết dính, yêu cầu bảo dưỡng và kiểm soát độ căng của chất nền. Một dây chuyền chạy tốt ở tốc độ 50 mét/phút có thể gặp khó khăn ở tốc độ 200 mét/phút nếu phần sấy hoặc xử lý có kích thước nhỏ. Tính sẵn có của phụ tùng thay thế và hỗ trợ dịch vụ địa phương cũng ảnh hưởng đến tổng chi phí sở hữu.
Nếu lộ trình sản phẩm của bạn bao gồm tấm composite, tấm nhựa PVC hoặc màng đặc biệt, nhà cung cấp có kinh nghiệm trong nhiều quy trình tổng hợp có thể giúp bạn tránh được các quyết định về thiết bị riêng biệt. Ví dụ, các công ty xây dựng dây chuyền tấm composite kim loại và dây chuyền cán màng hiểu cách xử lý bề mặt, độ căng và lịch sử nhiệt tương tác với nhau.
Kết luận
Phim thổi đùn vẫn là một quy trình đáng tin cậy và có khả năng thích ứng để sản xuất màng nhựa với nhiều đặc tính. Thành công phụ thuộc vào sự hiểu biết về sự tương tác giữa nhựa, thiết kế khuôn, làm mát và chuyển đổi xuôi dòng. Bằng cách chỉ định cấu hình đường dây phù hợp và kiểm soát các biến quan trọng như BUR và chiều cao đường băng giá, bạn có thể đạt được chất lượng ổn định và giảm lãng phí. Khi ứng dụng của bạn yêu cầu các cấu trúc cán mỏng, phủ hoặc composite, việc tích hợp thiết bị hạ nguồn phù hợp cũng quan trọng như chính dây chuyền sản xuất màng thổi. Một đối tác có kinh nghiệm trên nhiều quy trình tổng hợp có thể giúp bạn thực hiện những kết nối đó một cách hiệu quả.