
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

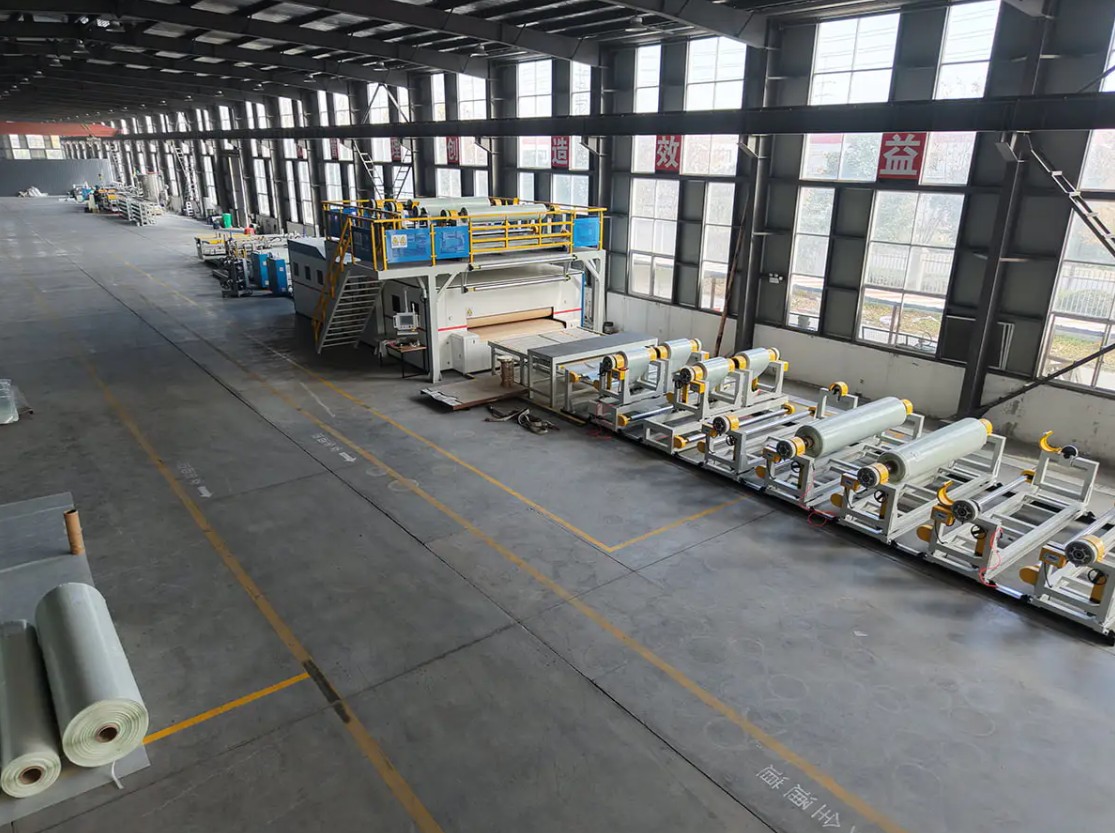
Hai dây chuyền phủ PVC có thể trông gần giống nhau trong báo giá và hoạt động hoàn toàn khác nhau khi chúng được đưa vào sản xuất. Một người giữ tấm lưới 1800 mm với tốc độ 20 m/phút với lò bảo dưỡng ở mức tải một phần. Loại còn lại đạt công suất tương tự nhưng giữ đầu đốt ở gần trần nhà, vì kiểu luồng khí chống lại màng và khí thải mang theo nhiệt mà lẽ ra phải đi vào lớp phủ. Hai giá mua gần nhau. Hóa đơn năng lượng 5 năm thì không.
Đó là lý do tại sao câu hỏi đầu tiên đặt ra cho bất kỳ nhà cung cấp nào không phải là chi phí của dây chuyền. Đó là cách thiết kế hệ thống sưởi, luồng không khí và điều khiển sẽ hoạt động ở trọng lượng lớp phủ, tốc độ dây chuyền và điều kiện nhà máy của bạn. Các phần bên dưới trình bày những gì cần kiểm tra, theo thứ tự quan trọng nhất.
Câu trả lời ngắn gọn trước chi tiết
Máy phủ PVC tiết kiệm năng lượng hiếm khi được xác định bởi một tính năng duy nhất, chẳng hạn như bộ điều khiển tần số thay đổi trên động cơ chính. Nó được xác định bởi bốn yếu tố phối hợp với nhau: một lò truyền nhiệt vào lưới thay vì lên ngăn xếp, một đầu phủ giữ một lớp màng nhất quán thay vì chạy dày để đảm bảo an toàn, một hệ thống điều khiển liên kết tốc độ dây chuyền với nhiệt độ lò và thể tích không khí cũng như phạm vi chiều rộng và tốc độ phù hợp với hỗn hợp đơn đặt hàng thực của bạn.
Thực hiện đúng bốn điều đó và năng lượng sử dụng trên mỗi mét vuông vật liệu phủ sẽ giảm đáng kể mà không ảnh hưởng đến khả năng xử lý, độ bám dính hoặc chất lượng bề mặt. Nếu hiểu sai thì không có hiệu suất động cơ nào có thể giải cứu được hóa đơn điện nước.
Năng lượng thực sự đi đến đâu trên dây chuyền phủ PVC
Trước khi chỉ định phần cứng, cần biết phần nào chiếm ưu thế trong mức tiêu thụ. Các phạm vi bên dưới là biểu thị cho dây chuyền dập nổi và phủ PVC liên tục trong sản xuất thông thường. Chúng thay đổi theo công thức, chiều rộng của màng và số lượng lớp phủ.
| Phần đường | Tỷ lệ chỉ định về nhu cầu năng lượng | Trình điều khiển chính |
|---|---|---|
| Lò sấy và tạo gel | 45 đến 60 phần trăm | Tải đầu đốt hoặc bộ sưởi, thể tích không khí, tổn thất cách nhiệt, nhiệt độ khí thải |
| Vùng sấy xen kẽ và vùng làm nóng trước | 10 đến 18 phần trăm | Số lượng lớp phủ, lượng nước hoặc dung môi cần loại bỏ |
| Ổ đĩa chính, thư giãn và tua lại | 8 đến 14 phần trăm | Tốc độ đường truyền, kiểm soát độ căng, hiệu suất động cơ và hộp số |
| Máy làm lạnh và con lăn làm mát | 6 đến 12 phần trăm | Tải làm mát sau mỗi lò, dàn lạnh ở tải từng phần |
| Quạt hút, khí nén và thủy lực | 8 đến 14 phần trăm | Giảm áp suất trong ống dẫn, rò rỉ không khí, kích thước máy bơm vượt xa mức đầy tải |
Có hai kết luận sau đây. Đầu tiên, phần lớn khả năng tiết kiệm nằm ở lò, luồng không khí và khí thải của nó chứ không phải ở bộ truyền động. Thứ hai, một chiếc lò có kích thước quá lớn so với trọng lượng lớp phủ thực tế sẽ sử dụng tuổi thọ của nó ở tốc độ đốt thấp, trong đó hiệu suất nhiên liệu kém và khó duy trì độ đồng đều nhiệt độ.
Sáu câu hỏi tiết lộ nhà cung cấp thực sự hiệu quả
Câu trả lời cho những câu hỏi này sẽ cho bạn biết nhiều điều hơn bất kỳ hình ảnh tài liệu quảng cáo nào:
- Lò được phân vùng như thế nào và mỗi vùng có thể giữ điểm đặt khi dây chuyền chạy ở tốc độ tối đa 30% không?
- Lò được thiết kế cho nhiệt độ khí thải là bao nhiêu và đề xuất thu hồi nhiệt nào trên dòng đó?
- Hệ thống điều khiển liên kết tốc độ đường dây với nhiệt độ và thể tích không khí của lò như thế nào và điều gì xảy ra khi dừng và khởi động lại?
- Dung sai độ dày màng nào được đảm bảo trên toàn bộ chiều rộng web và nó được đo như thế nào trong quá trình kiểm tra nghiệm thu tại nhà máy?
- Những bộ truyền động nào được trang bị bộ điều khiển tần số thay đổi và máy làm lạnh và máy nén được bố trí như thế nào ở chế độ tải một phần?
- Nhà cung cấp có thể cung cấp cân bằng nhiệt và khối lượng cho trọng lượng lớp phủ, chiều rộng bản web và thời gian bảo dưỡng của bạn thay vì bảng dữ liệu chung không?
Lò nướng, luồng không khí và thu hồi nhiệt: Đòn bẩy đơn lớn nhất
Cửa sổ bảo dưỡng đến trước
Thiết kế năng lượng bắt đầu từ quá trình chữa bệnh chứ không phải từ đầu đốt. Công thức plastisol được sử dụng cho sàn, da và tấm nhiều lớp thường cần màng đạt nhiệt độ cao nhất trong khoảng 180 đến 210 độ C và duy trì ở đó đủ lâu để chất hóa dẻo được hấp thụ. Nhà cung cấp hợp chất của bạn nên xác nhận cửa sổ. Khi cửa sổ đó được cố định, lò sẽ có mục tiêu rõ ràng: tiếp cận đồng đều, trong thời gian thực tế ngắn nhất, với lượng không khí nhỏ nhất mà vẫn loại bỏ được các chất dễ bay hơi.
Luồng không khí và thu hồi nhiệt
Thiết kế vòi phun là nơi khiến nhiều dòng thua lỗ. Các khe phun hướng vào màng truyền nhiệt nhanh hơn các tấm tiếp xúc thông thường, cho phép lượng không khí thấp hơn và quạt nhỏ hơn. Tuần hoàn ở các vùng ban đầu làm giảm nhu cầu làm nóng không khí trong lành, trong khi một tấm hoặc bộ trao đổi quay trên ống xả sẽ thu hồi một phần nhiệt còn lại, miễn là dòng khí thải được giữ sạch khói chất hóa dẻo ở mức hợp lý. Quạt có tốc độ thay đổi gắn liền với tốc độ đường truyền cũng quan trọng vì công suất quạt giảm mạnh khi thể tích không khí giảm.
Lựa chọn chất nền thay đổi quá trình phủ lớp phủ
Lớp phủ PVC không phải là một quá trình. Phủ một tấm gỗ cứng để làm sàn là một vấn đề cơ học khác với việc phủ giấy giải phóng cho da tổng hợp và lại khác với việc phủ một cuộn dây kim loại. Các tấm cứng cần được hỗ trợ ổn định, truyền tải và làm mát bằng phẳng để tránh cong vênh, trong khi giấy nhả cần độ căng chính xác và tháo cuộn sạch sẽ. Một nhà cung cấp đưa ra một cách bố trí tiêu chuẩn cho cả ba đều có khả năng thỏa hiệp với cả ba.
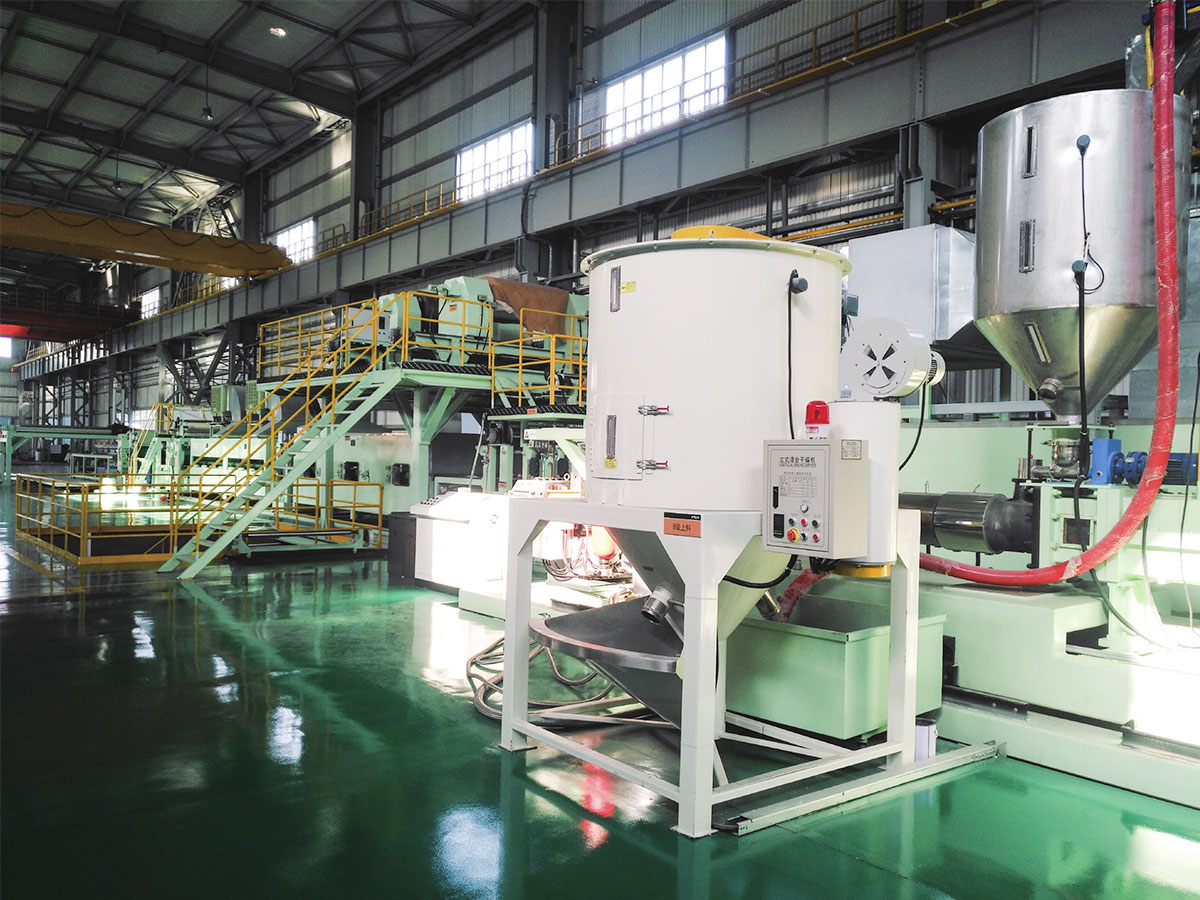
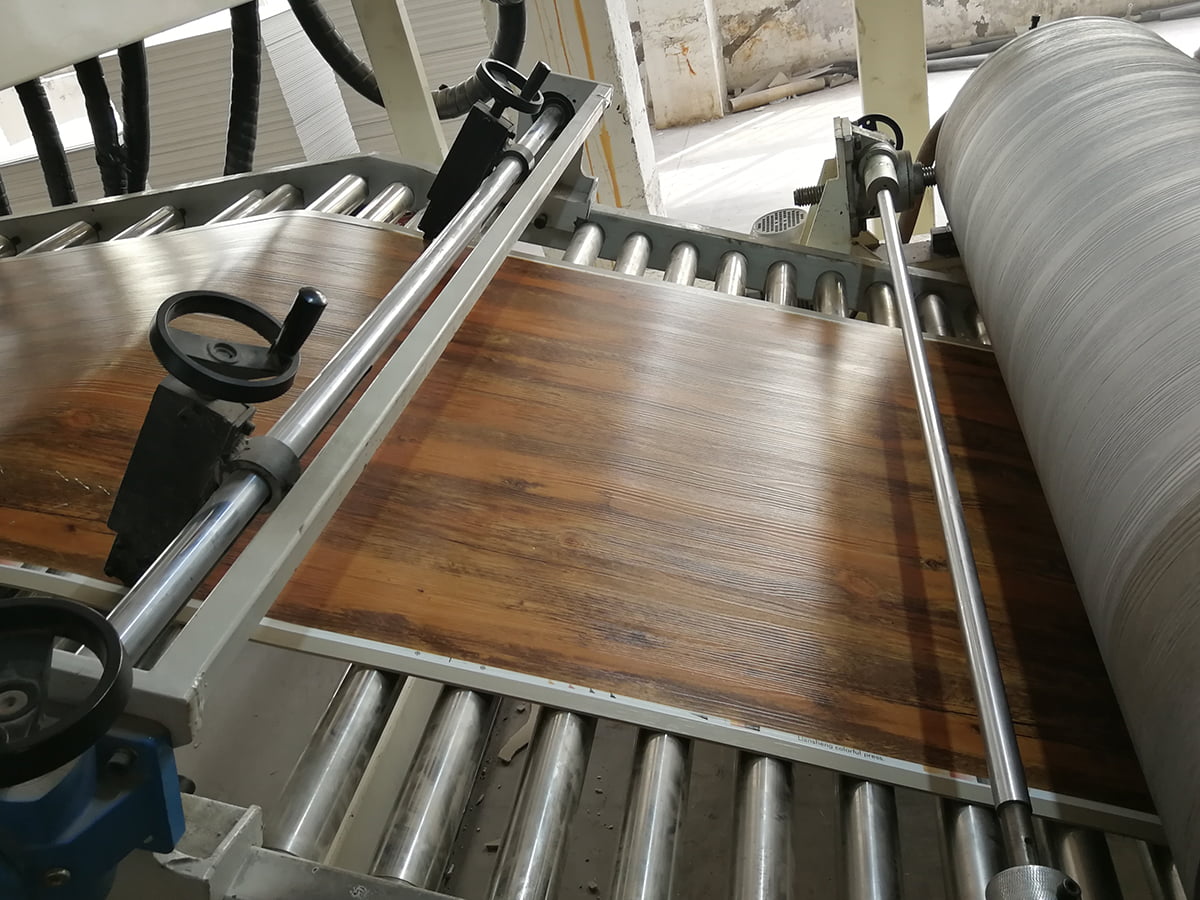 Dây chuyền sản xuất sàn PVC/WPC/SPC để cán tấm cứng Đùn và cán các tấm sàn cứng, sau đó tạo màng, cán mỏng một lớp chống mài mòn và dập nổi; được đặt ở vị trí hỗ trợ ổn định và làm mát vật chất trước khi có thông số kỹ thuật. Xem sản phẩm →
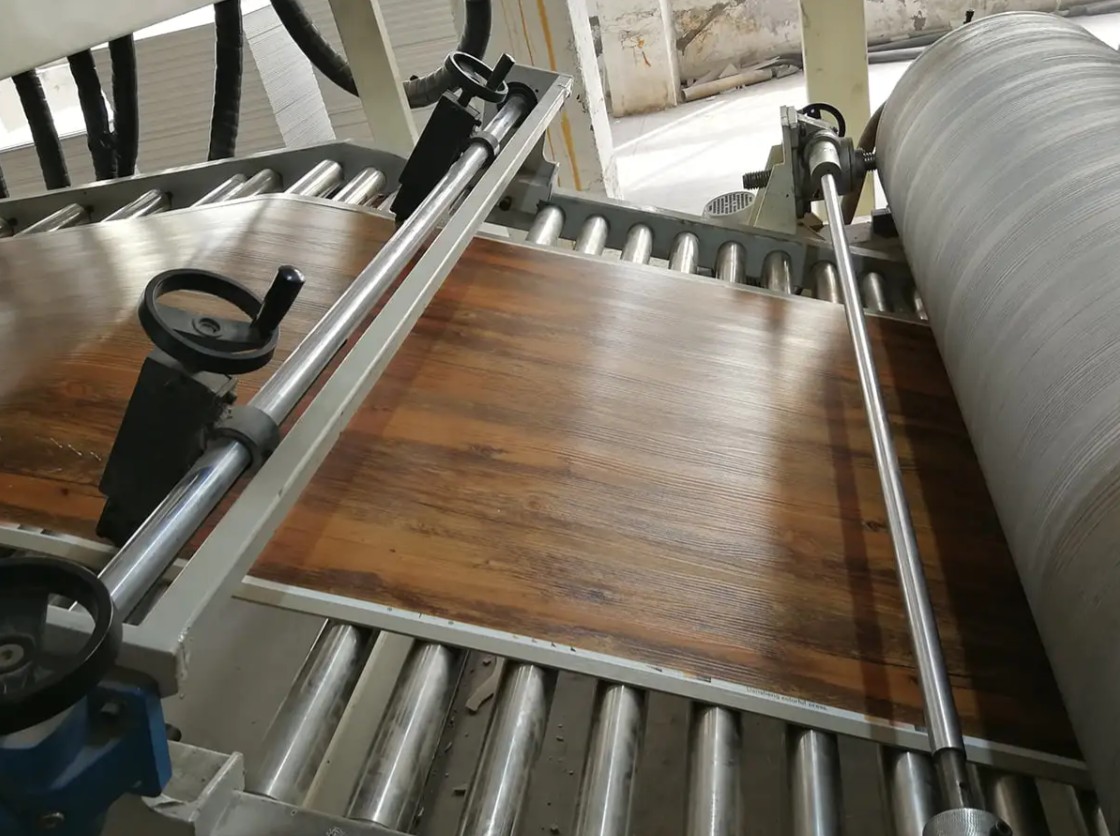
Đối với các nhà sản xuất ván sàn, giai đoạn phủ nằm trong một chuỗi dài hơn gồm trộn, cán, cán và tạo hình, cần phải hiểu rõ trước khi xác định thông số kỹ thuật của máy. Cấu trúc chung được giải thích trong ghi chú của chúng tôi về cách cấu trúc dây chuyền sản xuất tấm nhựa PVC. Sau đó, phần phủ và dập nổi phải phù hợp với đặc tính nhiệt độ của từng lớp và áp suất cuộn dập nổi, vì sự không khớp ở đó biểu hiện dưới dạng biến đổi độ bóng chứ không phải là một khiếm khuyết rõ ràng.
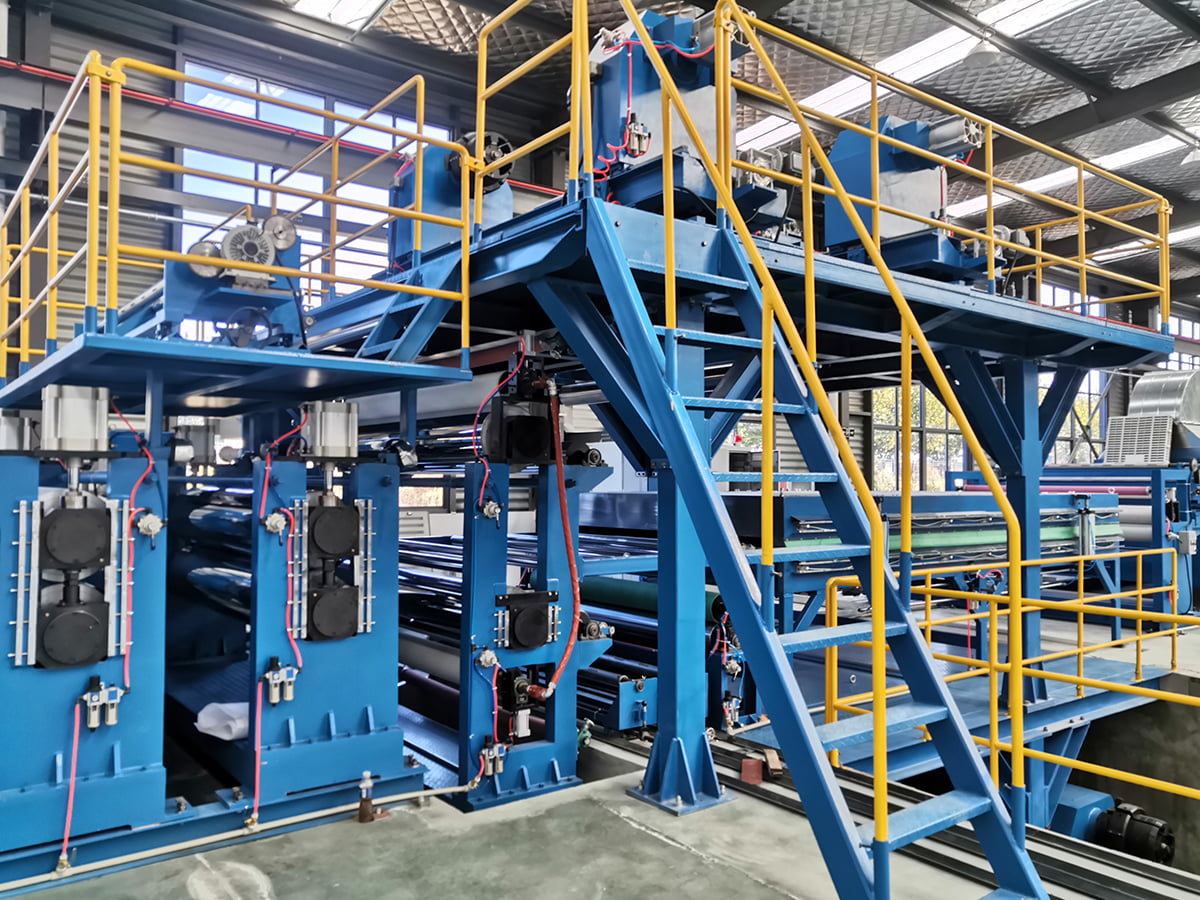
 Dây chuyền tổng hợp, dập nổi và phủ da PVC/PU Tay cầm nhả giấy, trọng lượng lớp phủ cao hơn và dập nổi sâu mà không để lại vết trên bề mặt; Trang hỗ trợ yêu cầu báo giá và liệt kê danh mục dịch vụ. Xem sản phẩm →
Vật liệu bề mặt bằng da và tổng hợp còn có thêm một yêu cầu nữa: dây chuyền phải xử lý giấy nhả, trọng lượng lớp phủ cao hơn và dập nổi sâu mà không để lại vết trên bề mặt. Thu hồi nhiệt vẫn có giá trị, nhưng ưu tiên hàng đầu là tính đồng nhất trên toàn chiều rộng, để độ sâu hạt không bị lệch từ mép này sang tâm khác.
Chiều rộng, trọng lượng áo khoác và bố cục tùy chỉnh
Hầu hết người mua không phù hợp với máy in catalog. Chiều rộng web từ 1200 đến 1600 mm, trọng lượng lớp phủ bất thường, tòa nhà có chiều cao hạn chế, dây quấn hiện có phải được tái sử dụng hoặc quy trình hai bước phải chạy trên một dây chuyền đều là các điều kiện bình thường. Thử nghiệm thực tế là liệu nhà cung cấp có thể trích dẫn một bố cục không chuẩn mà không biến mọi sai lệch thành yêu cầu thay đổi kỹ thuật sau này hay không. Yêu cầu bản vẽ bố trí chung ở giai đoạn báo giá, thể hiện chiều dài lò, vị trí quạt, bệ dịch vụ và không gian cần thiết để thay đổi con lăn.
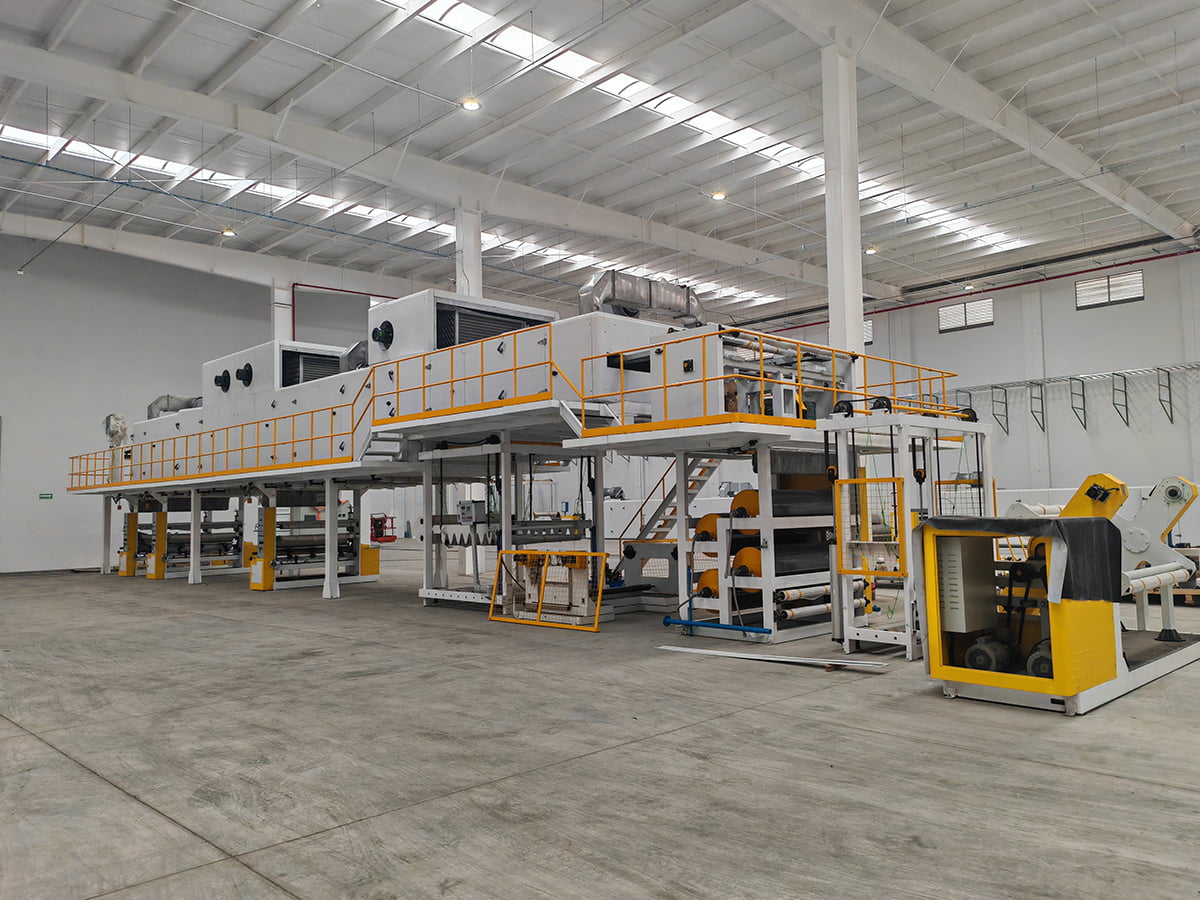
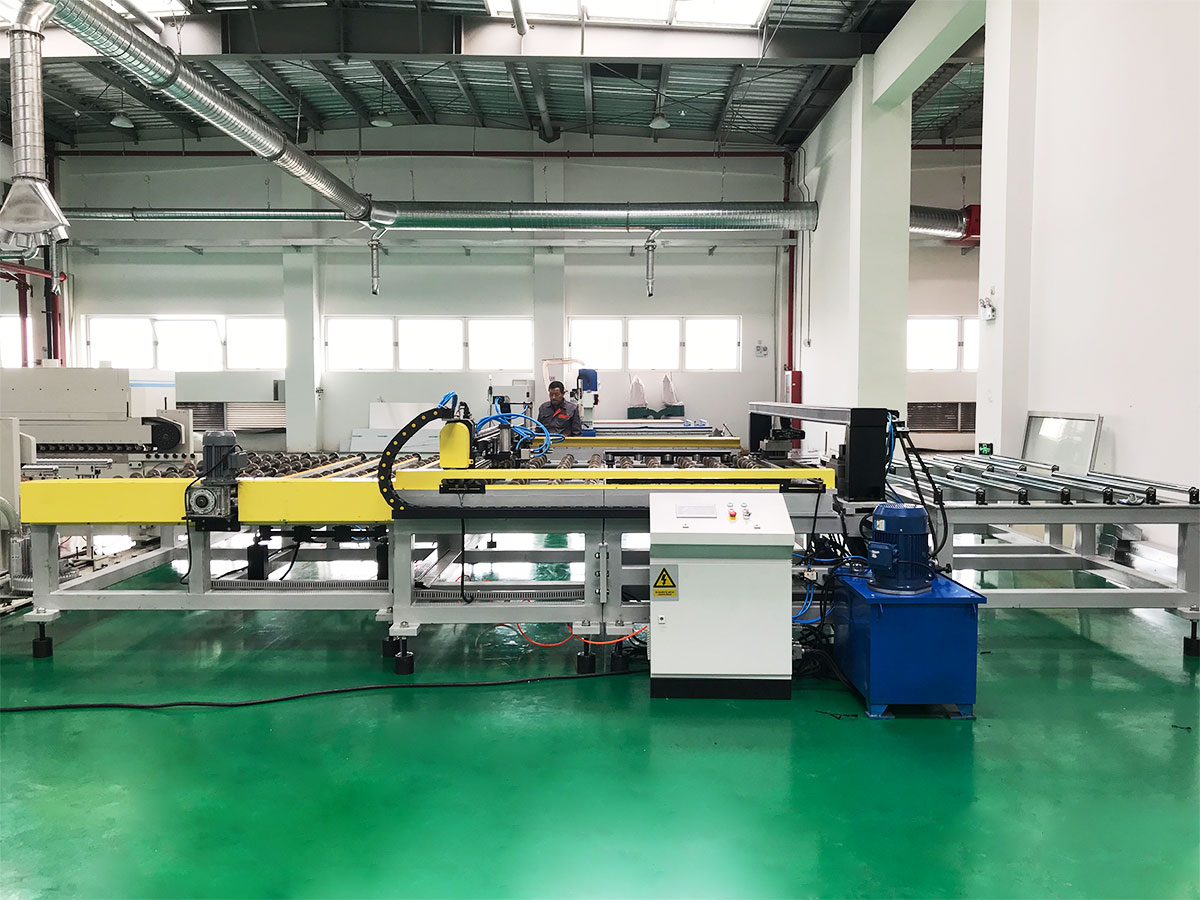 Thiết bị chế tạo theo yêu cầu và dây chuyền sản xuất phi tiêu chuẩn Dành cho người mua cần bố cục không chuẩn, chiều rộng web bất thường hoặc cài đặt có chiều cao giới hạn; trang cung cấp các yêu cầu báo giá cho các thiết bị và dây chuyền sản xuất tùy chỉnh. Xem sản phẩm →
Làm thế nào để so sánh hai câu trích dẫn mà không bị nhầm lẫn
Khi hai lời đề nghị chênh lệch nhau 15 hoặc 20 phần trăm, khoảng cách thường không phải là tỷ suất lợi nhuận mà là phạm vi. Đặt cả hai vào cùng một danh sách.
| Điểm so sánh | Báo giá thấp nhất | Báo giá tập trung vào hiệu quả |
|---|---|---|
| Phân vùng lò | Hai vùng trên một điểm đặt | Bốn đến sáu vùng với sự kiểm soát độc lập |
| Kiểm soát luồng không khí | Tốc độ quạt cố định, giảm chấn thủ công | Quạt tốc độ thay đổi được liên kết với tốc độ đường truyền |
| Nhiệt thải | Thải vào khí quyển | Thu hồi không khí hoặc tuần hoàn chọn lọc |
| độ dày lớp phủ | Người vận hành điều chỉnh bằng cảm giác | Đo vòng kín với hiệu chỉnh tự động |
| Dữ liệu vận hành | Chỉ chạy cơ khí | Cân bằng nhiệt và khối lượng được kiểm tra so với các số liệu được đảm bảo |
Nếu nhà cung cấp không thể đưa ra số liệu đo được từ một dây chuyền có thể so sánh được, hãy coi tuyên bố về hiệu quả là chưa được xác minh và định giá rủi ro tương ứng.
Xác minh, cài đặt và hỗ trợ dài hạn
Hiệu quả được chứng minh ở giai đoạn vận hành chứ không phải ở cuộc họp bán hàng. Một giao thức chấp nhận nghiêm túc ghi lại mức tiêu thụ khí hoặc điện trên mỗi tấn, nhiệt độ web ở cuối mỗi vùng, độ dày màng trên chiều rộng và thời gian chạy 72 giờ ở tốc độ định mức. Ngoài ra, hãy hỏi về chẩn đoán từ xa, danh sách phụ tùng thay thế cho máy sưởi, quạt, bộ truyền động và con lăn cũng như tốc độ kỹ thuật viên có thể đến nhà máy của bạn. Nếu bạn muốn những điểm này được xem xét dựa trên sản phẩm và công trình của chính bạn, hãy liên hệ với nhóm kỹ thuật.
Việc lựa chọn nhà cung cấp máy phủ PVC tiết kiệm năng lượng dựa vào bằng chứng hơn là tính từ. So sánh các lò theo phân vùng và luồng không khí, so sánh các đầu lớp phủ bằng dung sai độ dày đo được, so sánh các điều khiển bằng cách chúng hoạt động khi tải một phần và so sánh hai báo giá theo từng dòng. Nhà cung cấp có thể xem xét cân bằng nhiệt của sản phẩm của bạn, nêu rõ dung sai bằng số và hiển thị cùng một thiết kế đang chạy ở nơi khác là nhà cung cấp có máy vẫn tiết kiệm trong năm thứ năm.