
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Một dây chuyền sản xuất sàn SPC năm lớp chạy ở tốc độ 5 đến 6 mét mỗi phút có thể làm mất đi một nửa độ dịch chuyển đầu ra thành một thứ nhỏ như độ dày 0,1 mm. Người vận hành nhìn thấy nó trên pallet đã hoàn thiện chứ không phải ở khuôn và khi đó máy đùn đã đẩy được vài trăm mét tấm ván không đạt tiêu chuẩn kỹ thuật. Mẫu tương tự cũng xuất hiện trên các dây chuyền băng CFRT, dây chuyền phủ da PVC và PU và dây chuyền cán composite kim loại. Máy có khả năng; đơn giản là quá trình này không được sửa chữa đủ nhanh.
Đó là trường hợp thực tế cho việc tự động hóa máy ép đùn. Vấn đề không phải là thay thế người vận hành, cũng không phải là mua bộ điều khiển đắt nhất trên thị trường. Đó là việc đóng các vòng quyết định độ dày, độ bám dính và chất lượng bề mặt, đồng thời đóng chúng đủ nhanh để có thể điều chỉnh trước khi vật liệu bị lãng phí. Mọi thứ dưới đây đều xuất phát từ ý tưởng duy nhất đó.
Tự động hóa máy ép đùn thực sự bao gồm những gì
Trên dây chuyền composite dựa trên ép đùn, tự động hóa là một tập hợp các vòng điều khiển chứ không phải một tính năng. Một dây chuyền có thể được tự động hóa tốt ở một nơi và hoàn toàn thủ công ở hạ lưu hai mét, đó là lý do tại sao hai nhà máy vận hành thiết bị giống nhau lại có năng suất rất khác nhau. Các vòng lặp quan trọng nhất là:
- Cấp liệu nóng chảy và định lượng: nạp nhựa, chất độn và phụ gia theo trọng lượng hoặc thể tích, được giữ trong một dải hẹp để vít không bao giờ phải bù cho cổ họng bị thiếu.
- Tốc độ trục vít và áp suất nóng chảy: áp suất ở lối vào khuôn là con số cho biết những gì đang xảy ra bên trong thùng và nó sẽ điều khiển tốc độ trục vít chứ không phải ngược lại.
- Nhiệt độ thùng và khuôn: kiểm soát vùng với độ phân giải đủ để giữ độ nhớt nóng chảy ổn định trong thời gian dài, bao gồm cả việc khởi động và thay đổi vật liệu.
- Điều khiển máy đo: máy đo độ dày hoặc trọng lượng cơ bản đưa trở lại để điều chỉnh môi khuôn, khoảng cách cuộn hoặc tốc độ đường truyền, do đó việc điều chỉnh là tự động thay vì do người vận hành thực hiện.
- Đồng bộ hóa tốc độ và độ căng: cuộn kéo, cuộn cán, cuộn dập nổi và cuộn cuộn theo dõi một tham chiếu chính, do đó màng vải không bị kéo căng hay chùng xuống.
- Kiểm soát cuộn, cắt và cạnh: cuộn dây có độ căng liên tục và cắt cạnh tự động giúp giữ cho cuộn thành phẩm có thể bán được.
Những vòng lặp này nằm ở bốn cấp độ thực tế. Điều khiển bằng tay dựa vào việc người vận hành đọc đồng hồ đo và quay tay quay. Kiểm soát công thức vòng lặp mở lưu trữ cài đặt cho mỗi sản phẩm nhưng không phản ứng với sự trôi dạt. Điều khiển vòng kín bằng đồng hồ đo hoặc cảm biến áp suất sẽ tự điều chỉnh. Giám sát toàn dây chuyền bổ sung tính năng ghi dữ liệu, cảnh báo và truy xuất nguồn gốc, đây thường là điều đầu tiên mà khách hàng yêu cầu kiểm tra.
Nơi tự động hóa mang lại lợi ích đầu tiên
Ngân sách tự động hóa bị hạn chế nên thứ tự chi tiêu quan trọng hơn tổng số tiền. Trong hầu hết các nhà máy composite, việc kiểm soát máy đo và kiểm soát độ căng sẽ hoàn trả chi phí nhanh hơn bất cứ thứ gì khác, bởi vì chúng tấn công phế liệu và hạ cấp, những thứ hiển thị trên bảng cân đối kế toán hàng ngày. Thời gian chuyển đổi và mức tiêu thụ năng lượng thường đứng thứ hai.
| Vòng điều khiển | Vận hành thủ công | Hoạt động vòng kín | Hiệu quả tài chính chính |
|---|---|---|---|
| Độ dày và trọng lượng cơ bản | Sửa chữa sau khi phát hiện trôi dạt | Hiệu chỉnh liên tục từ tín hiệu đo | Ít phế liệu hơn, ít hạ cấp hơn, đồng hồ dễ bán hơn |
| Áp suất nóng chảy và tốc độ trục vít | Điều chỉnh theo đuổi sự thay đổi áp suất | Áp suất được giữ như biến được kiểm soát | Kích thước ổn định, ít bị từ chối khởi động hơn |
| Căng thẳng web | Có thể nhìn thấy sự chùng xuống hoặc giãn ra ở tốc độ cao hơn | Lực căng được giữ bởi vũ công hoặc phản hồi của tế bào tải | Ít nếp nhăn hơn, bám dính tốt hơn, ít gãy hơn |
| Phân vùng nhiệt độ | Các kết quả đọc trôi đi khi điều kiện môi trường xung quanh thay đổi | Điều khiển PID trên từng vùng | Bề mặt hoàn thiện nhất quán qua các ca |
| Chuyển đổi công thức | Giá trị cài đặt bằng tay, một số máy đo dùng thử | Các tham số được lưu trữ được gọi lại trong một bước | Thời gian ngừng hoạt động ngắn hơn giữa các loại sản phẩm |
Một cách đơn giản để xác định quy mô chi tiêu là đo tỷ lệ phế liệu và tỷ lệ xuống cấp trong một tháng, sau đó ước tính mỗi loại có bao nhiêu do sự thay đổi về độ dày, độ căng hoặc nhiệt độ. Tự động hóa loại bỏ một nửa biến thể đó thường mang lại hiệu quả cao trong vòng hai năm trên một dây chuyền chạy hai hoặc ba ca.
Điều chỉnh mức độ tự động hóa phù hợp với sản phẩm bạn tạo ra
Các sản phẩm ép đùn và cán màng khác nhau đặt mức độ ưu tiên cho các vòng lặp khác nhau. Một gói điều khiển lý tưởng cho một loại vật liệu có thể có kích thước quá lớn hoặc đơn giản là nhắm sai biến đối với một loại vật liệu khác.
Dây chuyền CFRT và nhựa nhiệt dẻo
Trên các dây chuyền nhựa nhiệt dẻo gia cố sợi liên tục dựa trên PET hoặc PP, máy đùn phải làm dẻo polyme và tẩm sợi lưu động trong một lần duy nhất. Độ ổn định của áp suất nóng chảy và nhiệt độ ngâm tẩm quyết định xem băng có bị ướt hoàn toàn hay không, trong khi độ căng khi di chuyển quyết định liệu sợi có ở đúng vị trí được đặt hay không. Tự động hóa ở đây chủ yếu là giữ ổn định ba biến số cùng lúc khi tốc độ đường truyền tăng lên và ghi nhật ký chúng để khách hàng có thể được hiển thị cửa sổ quy trình đằng sau cuộn được giao.
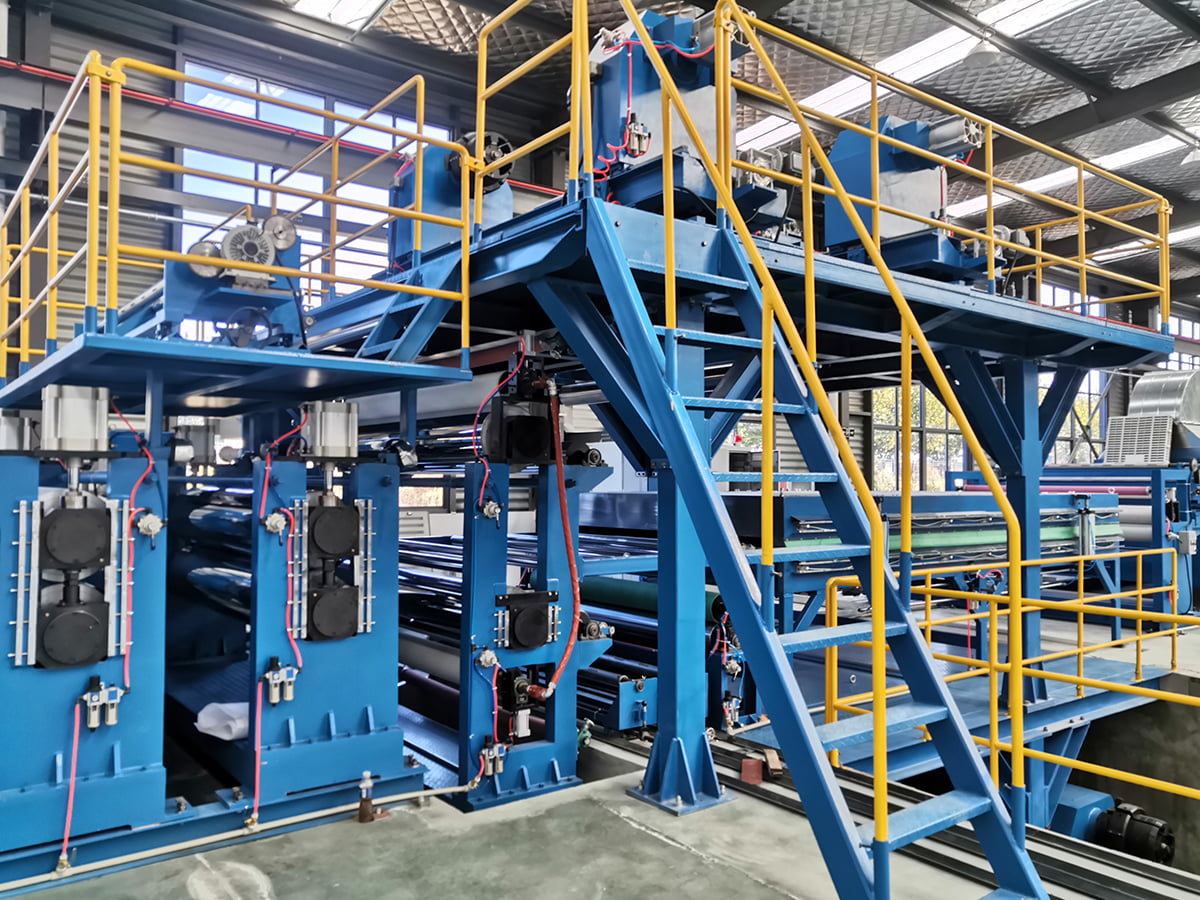
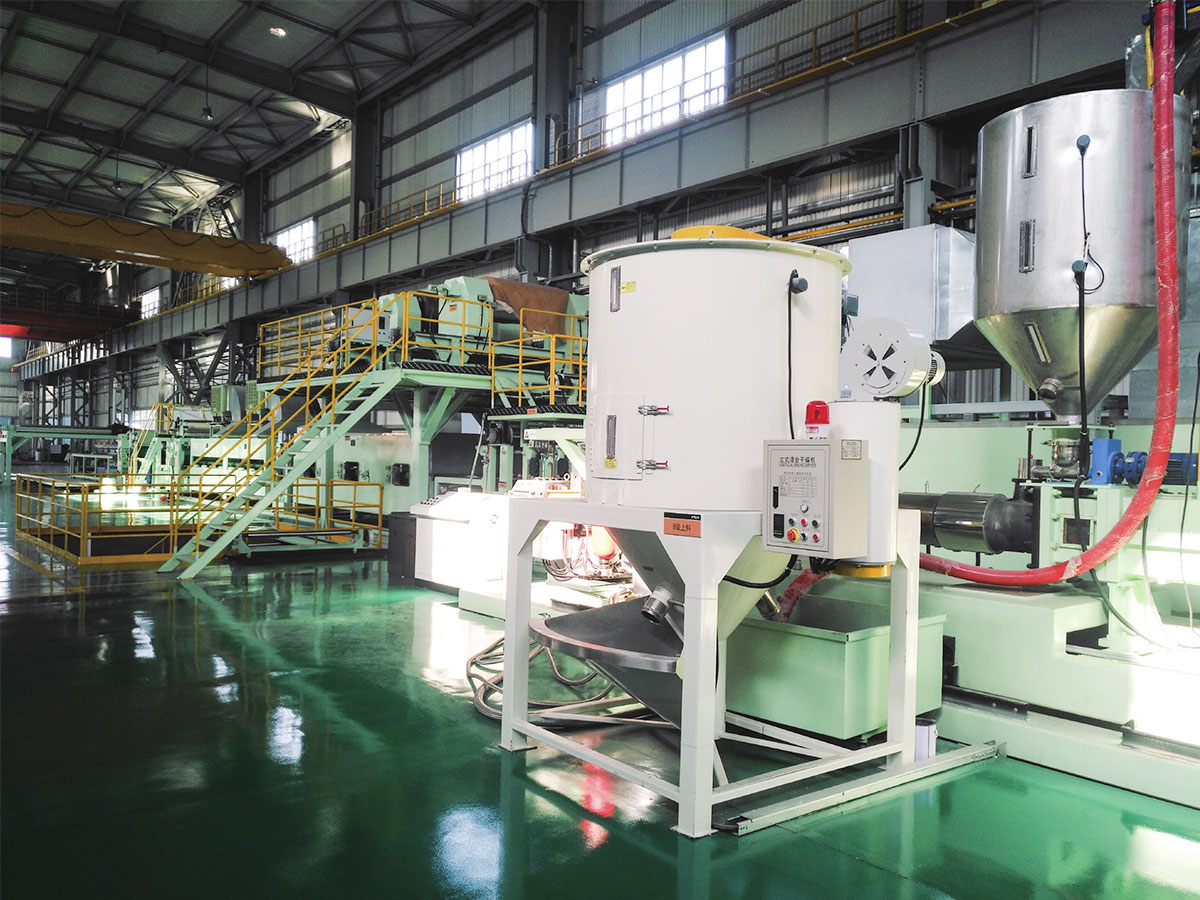
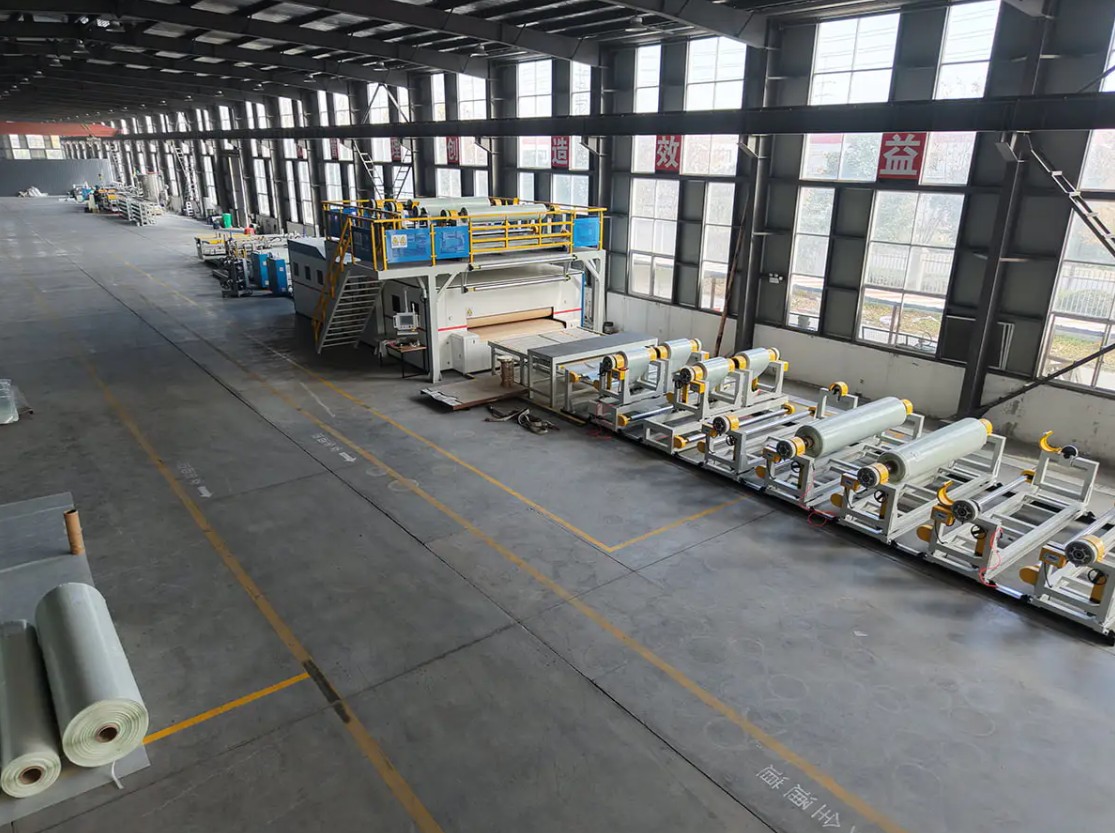
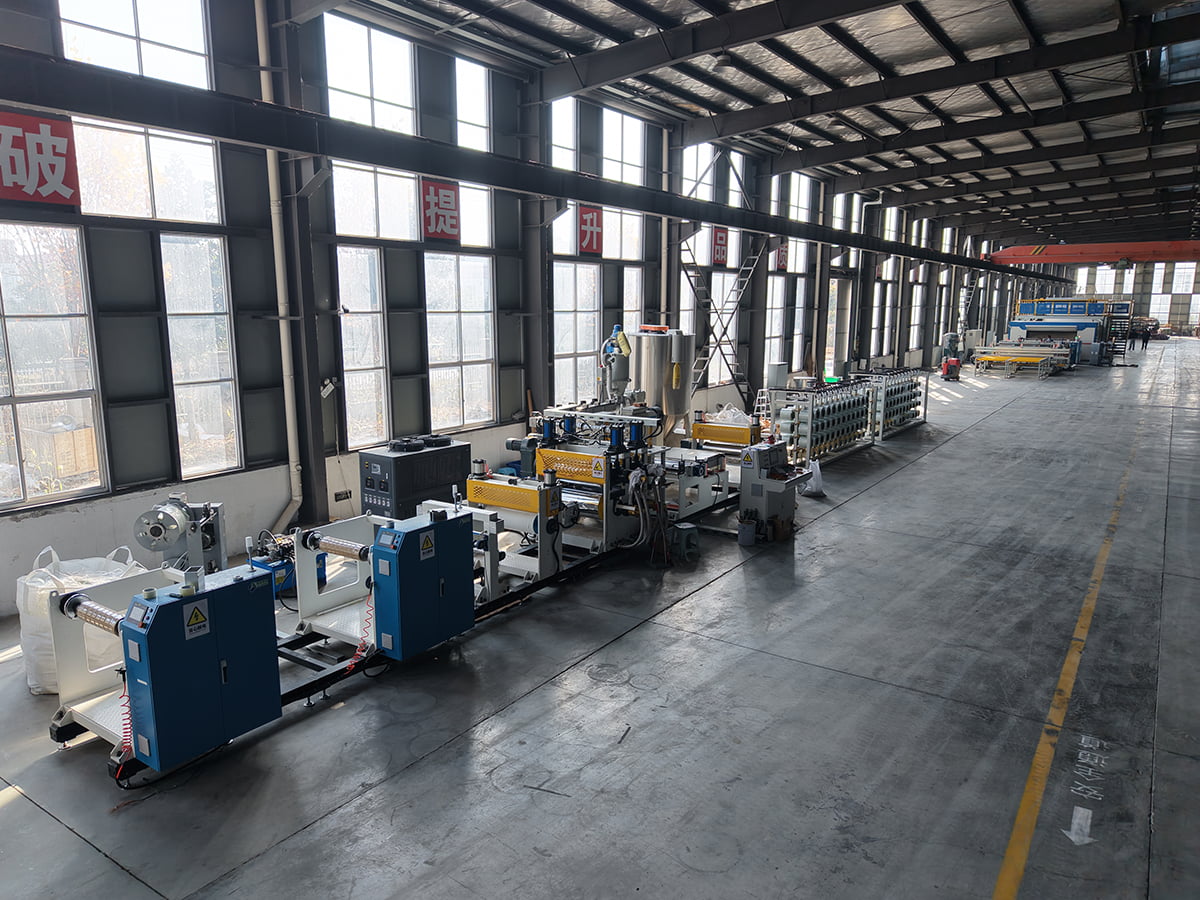 Dây chuyền sản xuất vật liệu composite PET/PP CFRT Xem lại dây chuyền sản xuất OEM PET/PP CFRT này dành cho nhựa nhiệt dẻo gia cố bằng sợi liên tục, trong đó áp suất nóng chảy, nhiệt độ ngâm tẩm và lực căng lưu động ổn định hỗ trợ đầu ra băng ổn định. Xem sản phẩm →
Sàn SPC và dây chuyền ép nhựa PVC
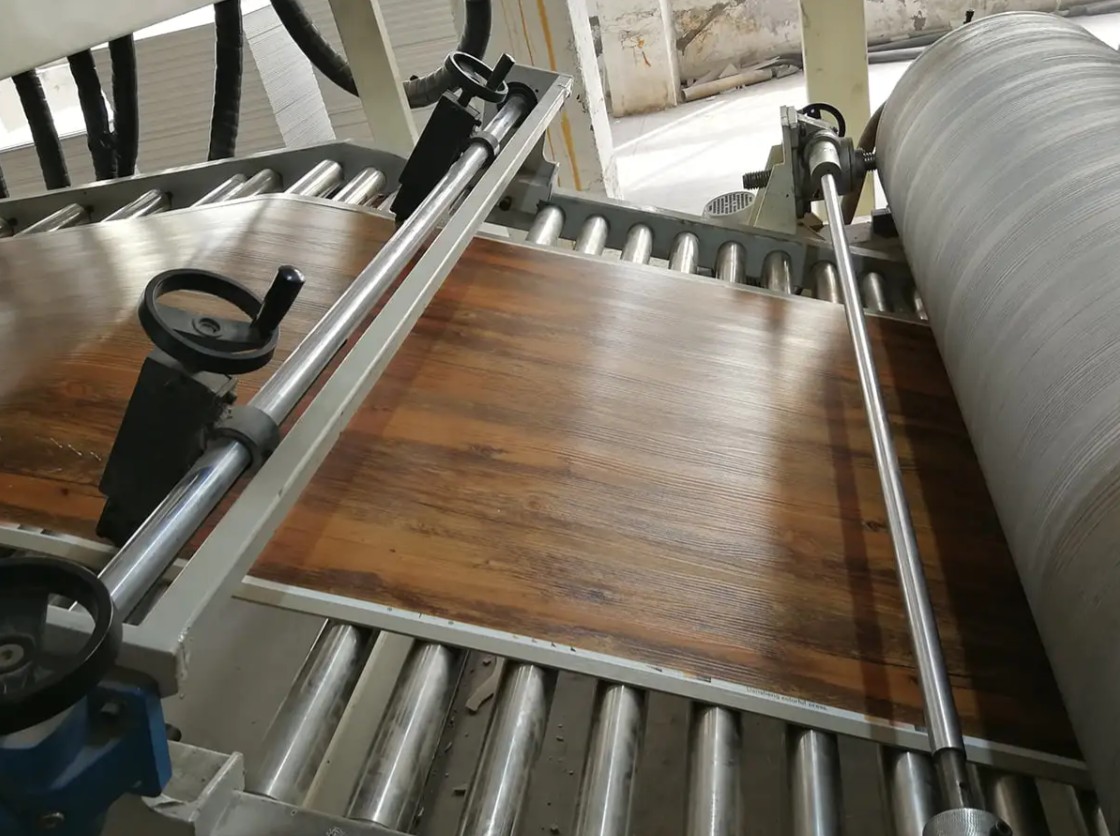
Sản xuất ván SPC kết hợp máy đùn với máy cán lịch và bộ phận cán màng. Kiểm soát độ dày bắt đầu ở khuôn nhưng kết thúc ở khe cuộn và cả hai phải được điều chỉnh cùng nhau. Sự thay đổi mật độ, độ sâu dập nổi và nhiệt độ cán màng là những nguồn khiếu nại thường gặp từ người mua sàn, do đó, tính năng tự động hóa hữu ích là loại giúp giữ nhiệt độ khe hở cuộn và máy cán trong điều khiển vòng kín thay vì trên tay quay. Người mua lên kế hoạch cho dây chuyền mới có thể xem lại trình tự quy trình cơ bản trong phần tổng quan về dây chuyền sản xuất tấm nhựa PVC trước khi thống nhất về phạm vi kiểm soát.
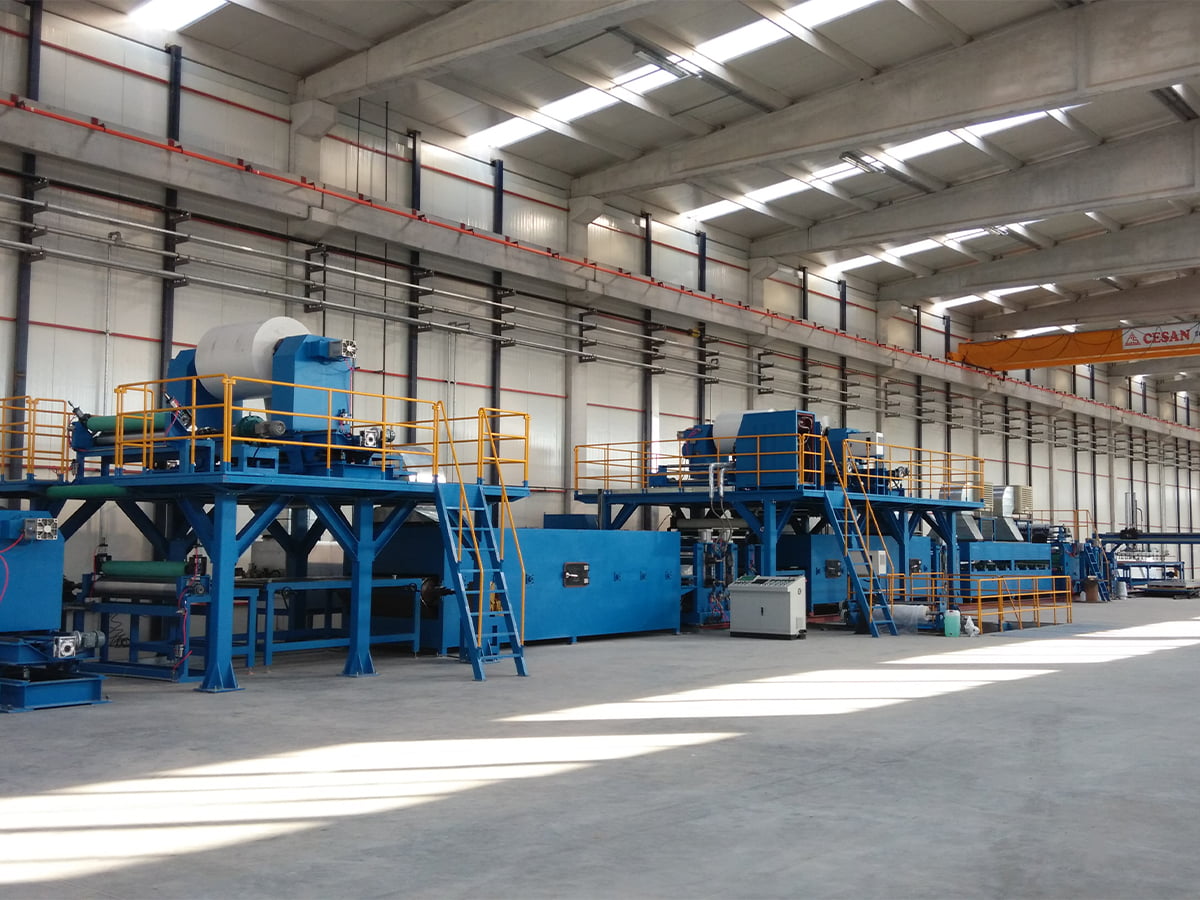
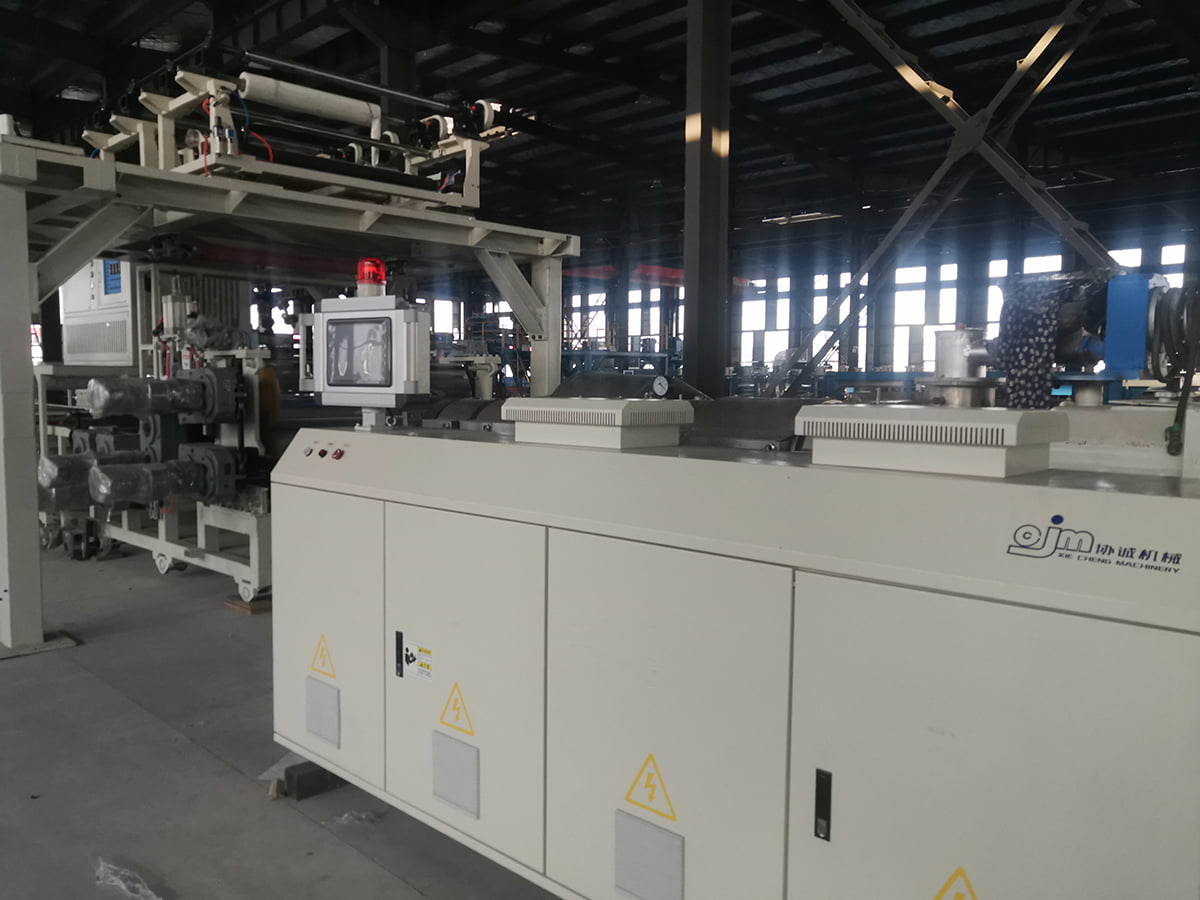 Dây chuyền sản xuất sàn OEM PVC/WPC/SPC Xem lại dòng sản phẩm sàn OEM SPC này để ép đùn, cán lịch, cán mỏng và dập nổi tích hợp, với độ chính xác độ dày đế ± 0,1 mm và điều khiển PLC/HMI. Xem sản phẩm →
Dây chuyền phủ da PVC và PU
Dây chuyền phủ và dập nổi hoạt động hay chết tùy thuộc vào trọng lượng lớp phủ và nhiệt độ cuộn. Đầu phủ thay đổi vài gram trên một mét vuông tạo ra sự khác biệt về sắc thái có thể nhìn thấy sau khi dập nổi và giải phóng độ căng của giấy gây ra lỗi đăng ký. Trọng lượng lớp phủ khép kín, nhiệt độ cuộn dập nổi và kiểm soát độ căng đa vùng là ba mục đáng chú ý.
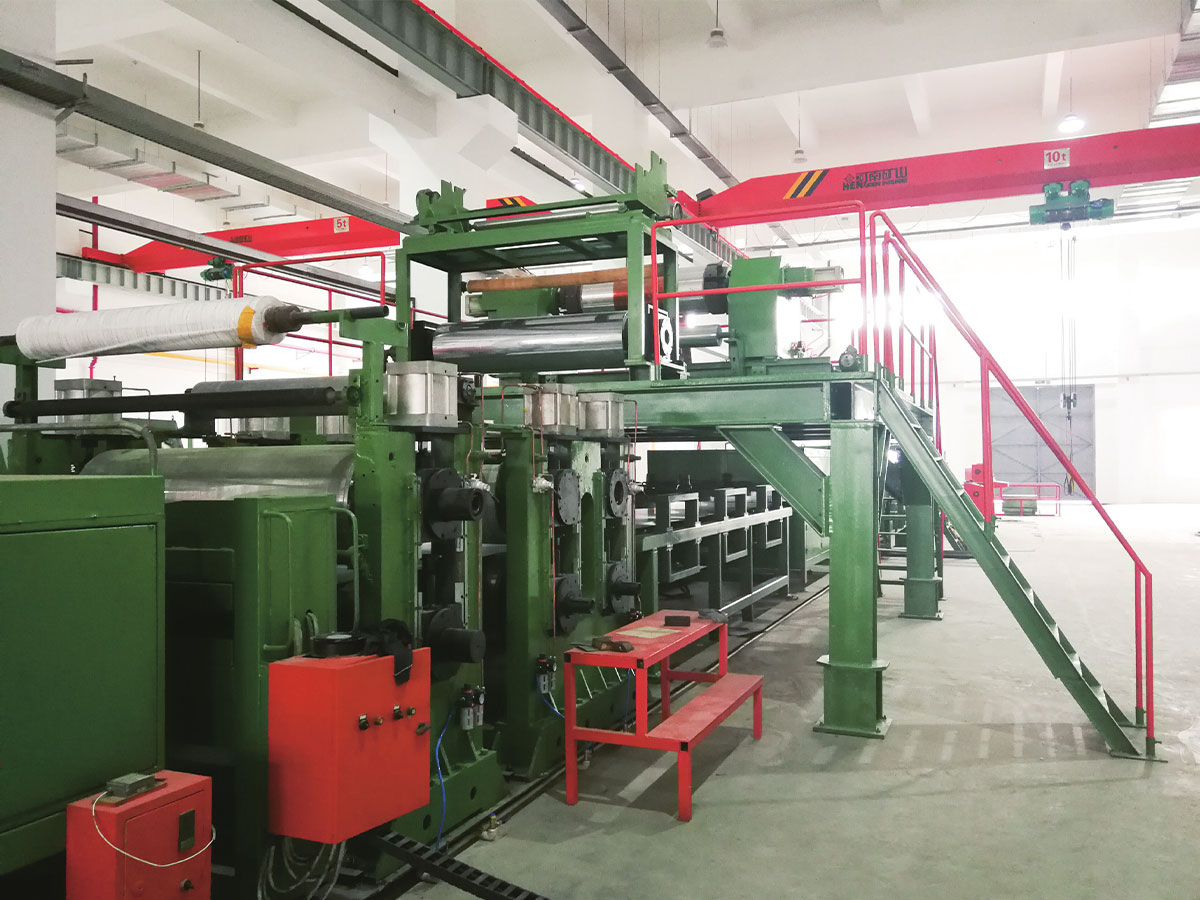
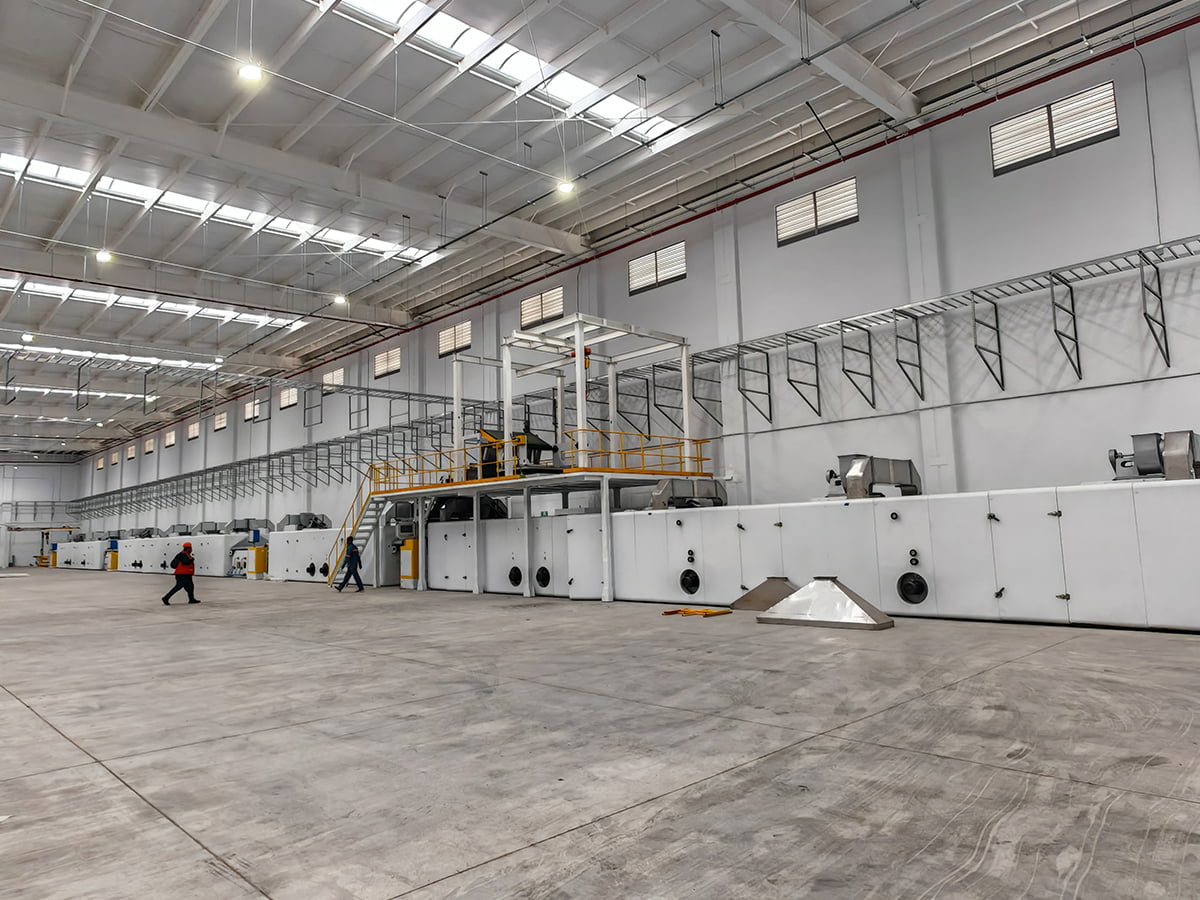 Dây chuyền dập nổi và phủ da PVC/PU OEM Xem lại dây chuyền dập nổi và phủ da PVC/PU OEM này; trọng lượng lớp phủ, nhiệt độ cuộn dập nổi và kiểm soát độ căng đa vùng là chìa khóa để có sản lượng ổn định. Xem sản phẩm →
Dây chuyền phủ tấm và cuộn dây bằng tấm composite kim loại
Những dây chuyền này cán mỏng chứ không phải ép đùn, nhưng cấu trúc điều khiển giống nhau: nhiệt độ cuộn cán, độ căng của màng dính, tốc độ dây chuyền và đồng bộ hóa bóc tách. Vì đầu ra thường là bảng chống cháy nên việc truy xuất nguồn gốc cũng quan trọng như khả năng chịu đựng. Bản ghi được ghi lại về nhiệt độ, tốc độ và độ căng trên mỗi cuộn dây thường là sự khác biệt giữa việc đạt hay không đạt trong cuộc kiểm tra của khách hàng.
Viết gì vào hợp đồng mua bán
Hầu hết các tranh chấp về tự động hóa đều xuất phát từ thông số kỹ thuật có tên thương hiệu bộ điều khiển và không có gì khác. Những mục này đáng được xác định bằng văn bản trước khi đặt hàng:
- Các biến và cảm biến được điều khiển: vòng lặp nào được đóng, loại cảm biến, phạm vi và độ chính xác nào.
- Dung sai chấp nhận: độ dày, trọng lượng lớp phủ hoặc dải căng mà dây phải duy trì trong quá trình chạy chứng kiến, ở tốc độ và vật liệu đã nêu.
- Tài liệu trình diễn và thời lượng: bao nhiêu mét, trong bao nhiêu giờ, trình tự khởi động và chuyển đổi như thế nào.
- Quản lý công thức: số lượng sản phẩm có thể được lưu trữ, ai có thể chỉnh sửa thông số và liệu các thay đổi có được ghi lại hay không.
- Dữ liệu đầu ra: định dạng của hồ sơ sản xuất và liệu chúng có thể được xuất để khách hàng kiểm tra hay không.
- Độ mở của bộ điều khiển: chương trình, màn hình HMI và danh sách phụ tùng có được bàn giao hay không và có cho phép tích hợp bên thứ ba hay không.
- Các điều khoản dịch vụ và truy cập từ xa, bao gồm thời gian phản hồi và các phụ tùng thay thế được cung cấp kèm theo đường dây.
Những sai lầm tích hợp khiến bạn phải trả giá hàng tháng trời
- Tự động hóa máy đùn nhưng để lại sổ tay hướng dẫn vận chuyển, do đó vòng khép kín sẽ chống lại phần hạ lưu không được kiểm soát.
- Định cỡ thước đo cho phạm vi khởi động thay vì phạm vi chạy, điều này hạn chế độ phân giải chính xác khi cần thiết.
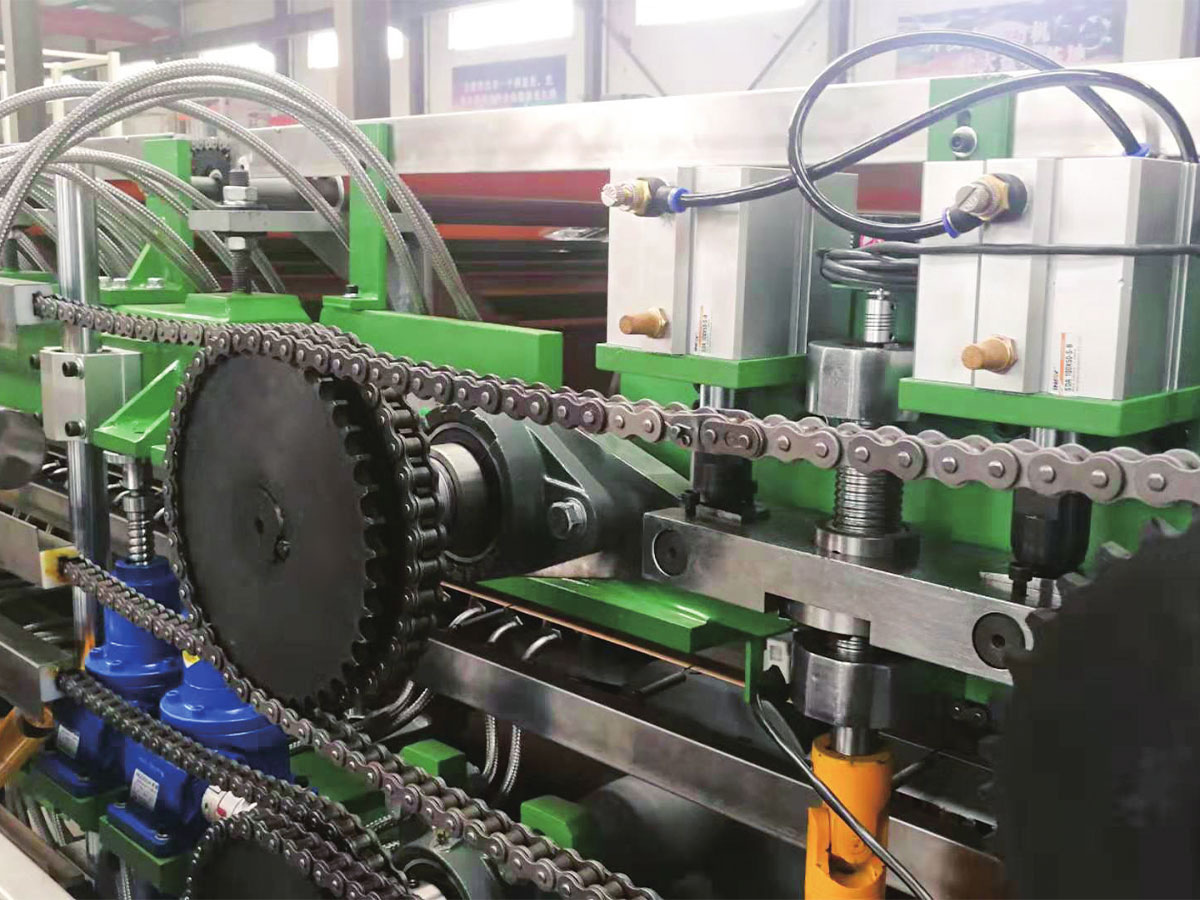
- Bỏ qua tình trạng cơ học: vít bị mòn hoặc xích truyền động bị chùng không thể sửa được bằng phần mềm tốt hơn.
- Chọn bộ điều khiển mà nhóm bảo trì cục bộ không thể bảo trì hoặc chấp nhận chương trình bị khóa mà không có tài liệu.
- Chỉ vận hành một loại sản phẩm, sau đó nhận thấy rằng loại tiếp theo cần có phạm vi điều khiển mà các cảm biến không thể bao phủ được.
Tự động hóa không kết thúc ở tủ điều khiển
Dù gói điều khiển là gì, dây chuyền chỉ hoạt động hiệu quả nếu kiến thức về mặt cơ khí, phụ tùng và quy trình vẫn sẵn có, đó là lúc việc lựa chọn nhà cung cấp cũng quan trọng như phần cứng. JiangSu XieCheng Thiết bị thông minh xây dựng các dây chuyền composite và sơn từ cơ sở của mình tại Khu phát triển kinh tế Jinhu, Hoài An, Giang Tô. Phạm vi của nó bao gồm từ thiết bị bảng tổng hợp kim loại A2 và B1 và dây chuyền phủ cuộn kim loại đến dây chuyền CFRT, sàn SPC và dây chuyền da PVC/PU, cùng với thiết bị phi tiêu chuẩn cho các quy trình mà máy tiêu chuẩn không thể đáp ứng. Tập đoàn đằng sau nó vận hành một trung tâm nghiên cứu công nghệ kỹ thuật cấp tỉnh về tấm nhôm composite chống cháy loại A2 và thiết bị sản xuất của chúng, đồng thời dây chuyền sản xuất tấm nhôm composite A2 của nó đã được công nhận là bộ thiết bị chính đầu tiên ở cấp tỉnh. Công ty cũng cung cấp cuộn lõi chống cháy A2, cuộn nhôm tráng và màng dính polymer, những vấn đề quan trọng khi dây chuyền mới cần nguyên liệu thô phù hợp thay vì tìm kiếm thử và sai.
Sau khi giao hàng, hỗ trợ được phân chia giữa chẩn đoán từ xa, dịch vụ tại chỗ và cung cấp phụ tùng thay thế. Trước khi chỉ định một dòng, bạn nên gửi thông số kỹ thuật của sản phẩm, tốc độ mục tiêu và dải dung sai cần thiết cho nhà cung cấp thiết bị và yêu cầu phạm vi kiểm soát phù hợp với chúng, vì cuộc trò chuyện đó thường tiết lộ nhiều hơn bất kỳ tài liệu quảng cáo nào. Bạn có thể bắt đầu thông qua trang liên hệ của chúng tôi.