
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Khi báo giá một dây chuyền phủ cuộn kim loại, con số mà hầu hết người mua so sánh đầu tiên là tốc độ dây chuyền. Nó cũng là con số ít quyết định nhất về việc khoản đầu tư có mang lại lợi nhuận hay không. Một dây chuyền được đánh giá ở tốc độ 60 mét mỗi phút giữ độ dày lớp phủ trong khoảng cộng hoặc trừ 2 micron trên toàn bộ chiều rộng dải sẽ tạo ra một dây chuyền nhanh hơn trôi 8 micron ở các cạnh, vì nó bán được nhiều cuộn dây có thể sử dụng hơn và ít phế liệu hơn.
Khả năng sinh lời còn nằm ở thông số kỹ thuật, trong việc chuẩn bị bề mặt, phương pháp phủ, nhiệt độ kim loại cao nhất, kiểm soát độ căng và thời gian chuyển đổi. Bài viết này giải thích cách kết hợp các thiết bị phủ cho bề mặt kim loại phẳng và composite, cách kết hợp một phương pháp với sản phẩm và những bước kiểm tra nào để phân biệt một dây chuyền đáng tin cậy với một bài học đắt tiền.
Thiết bị sơn phủ bao gồm những gì
Trong gia công kim loại công nghiệp, thiết bị phủ có nghĩa là các máy áp dụng, xử lý hoặc cán mỏng một lớp chức năng hoặc trang trí lên một bề mặt chuyển động. Đối với các nhà sản xuất cuộn dây và bảng điều khiển, họ đó thường bao gồm:
- Các đơn vị sơn và in lăn, áp dụng lớp sơn lót, lớp phủ ngoài, lớp phủ sau hoặc các mẫu in cho cuộn nhôm và thép.
- Các trạm sơn phun, được sử dụng khi cần kết cấu nặng hơn hoặc đồng đều hơn mức mà một con lăn có thể mang lại.
- Các bộ phận PUR và cán màng, dùng để liên kết màng bảo vệ hoặc màng trang trí với cuộn dây bằng chất kết dính polyurethane.
- Dây chuyền tiền xử lý và làm sạch giúp tẩy dầu mỡ, rửa sạch và làm thụ động bề mặt trước khi phủ.
- Các thiết bị hoàn thiện đi kèm như máy dập nổi, dây chuyền cán lại cuộn và ba máy san phẳng con lăn.
Cụm từ tương tự cũng được sử dụng cho chảo phủ viên dược phẩm và máy phủ lớp chất lỏng. Đó là một nhóm thiết bị riêng biệt với các vật liệu, yêu cầu phòng sạch và quy tắc xác nhận khác nhau và không có nội dung nào ở đây áp dụng cho nó.
Phương pháp phủ phù hợp với sản phẩm
Hầu hết các lập luận về thông số kỹ thuật đều xoay quanh một câu hỏi: sơn lăn, sơn phun hoặc cán màng. Câu trả lời phụ thuộc vào độ dày màng khô mà bạn phải giữ, tiêu chuẩn bề ngoài mà khách hàng của bạn đánh giá và lượng cuộn dây sẽ bị uốn cong, gấp lại hoặc đục lỗ sau đó.
| phương pháp | Màng khô điển hình | Phù hợp nhất với | Hạn chế chính |
|---|---|---|---|
| Lớp phủ lăn trực tiếp | 5 đến 20 micron | Sơn lót và sơn phủ mỏng ở tốc độ cao | Các khuyết tật của màng theo trực tiếp các khuyết tật trên bề mặt con lăn |
| Lớp phủ con lăn ngược | 10 đến 25 micron | Lớp sơn phủ mịn ở những nơi có vẻ ngoài quan trọng | Cần kiểm soát độ nhớt và áp suất chặt chẽ |
| phun sơn | 20 đến 60 micron | Bản dựng nặng hơn, hệ thống hai thành phần, thời gian chạy ngắn | Phun quá nhiều, chiết gian hàng và thất thoát vật liệu |
| Con lăn kết hợp phun | Biến | Những đường phải chạy cả áo mỏng và áo nặng | Chi phí vốn cao hơn và thời gian thay đổi lâu hơn |
| PUR và cán màng | Chất kết dính 3 đến 12 gam trên mét vuông | Màng bảo vệ, màng trang trí, lớp liên kết | Kiểm soát độ ẩm và áp suất nip xác định bong bóng |
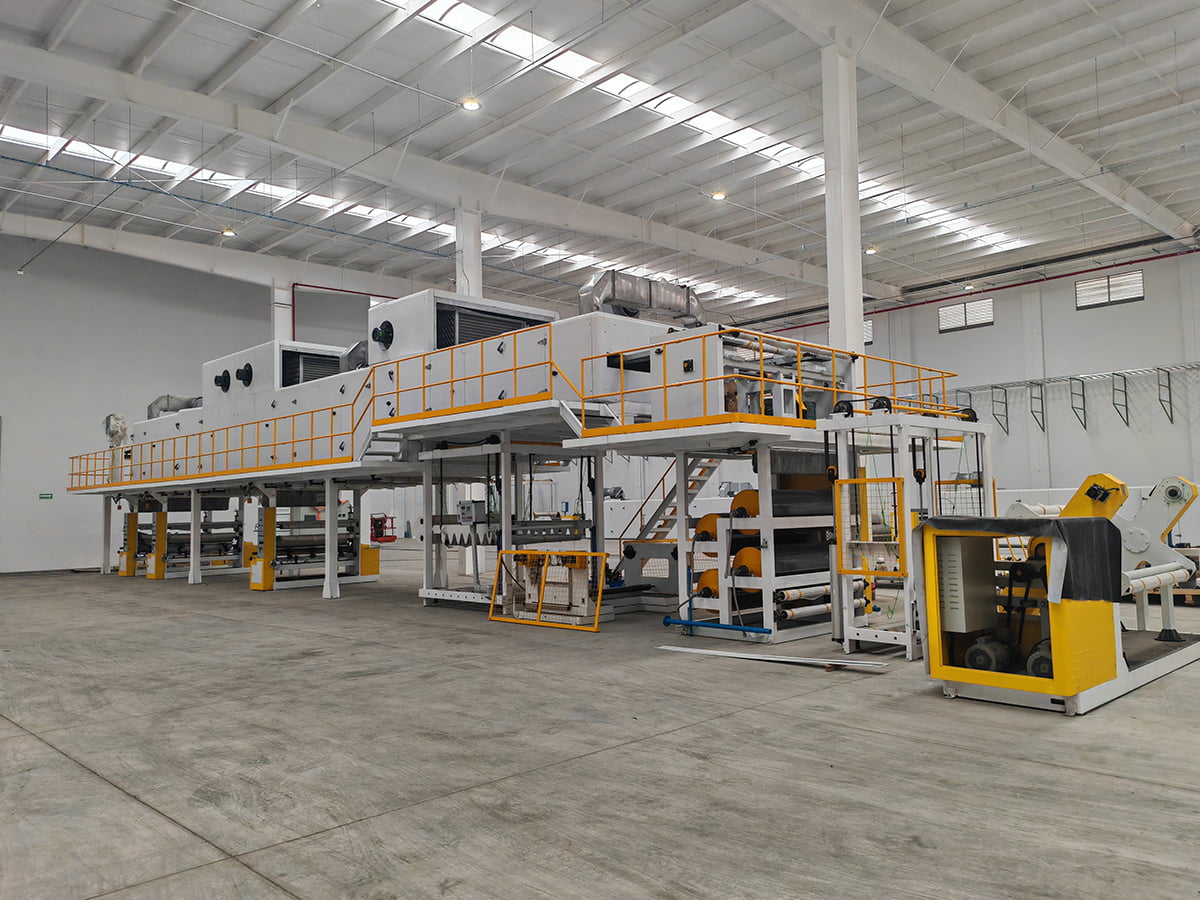
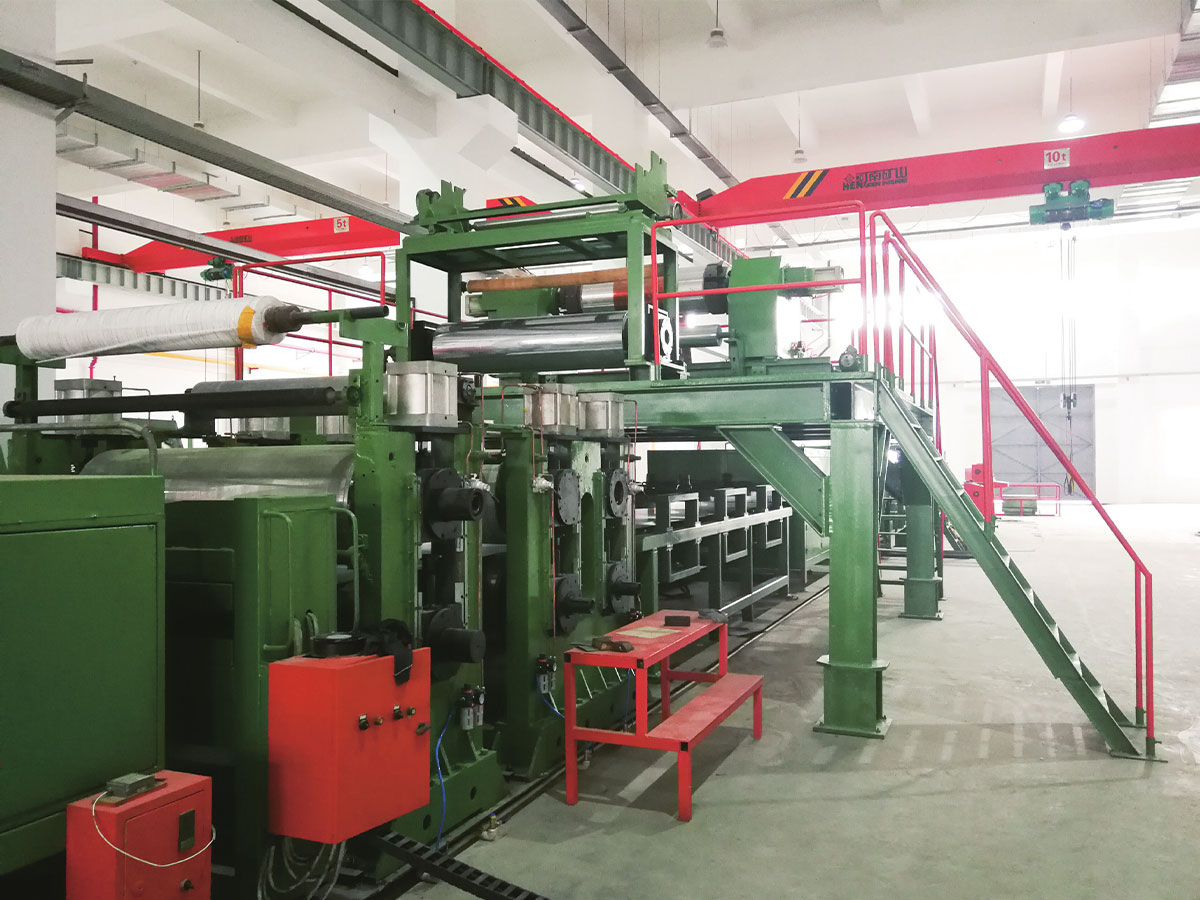
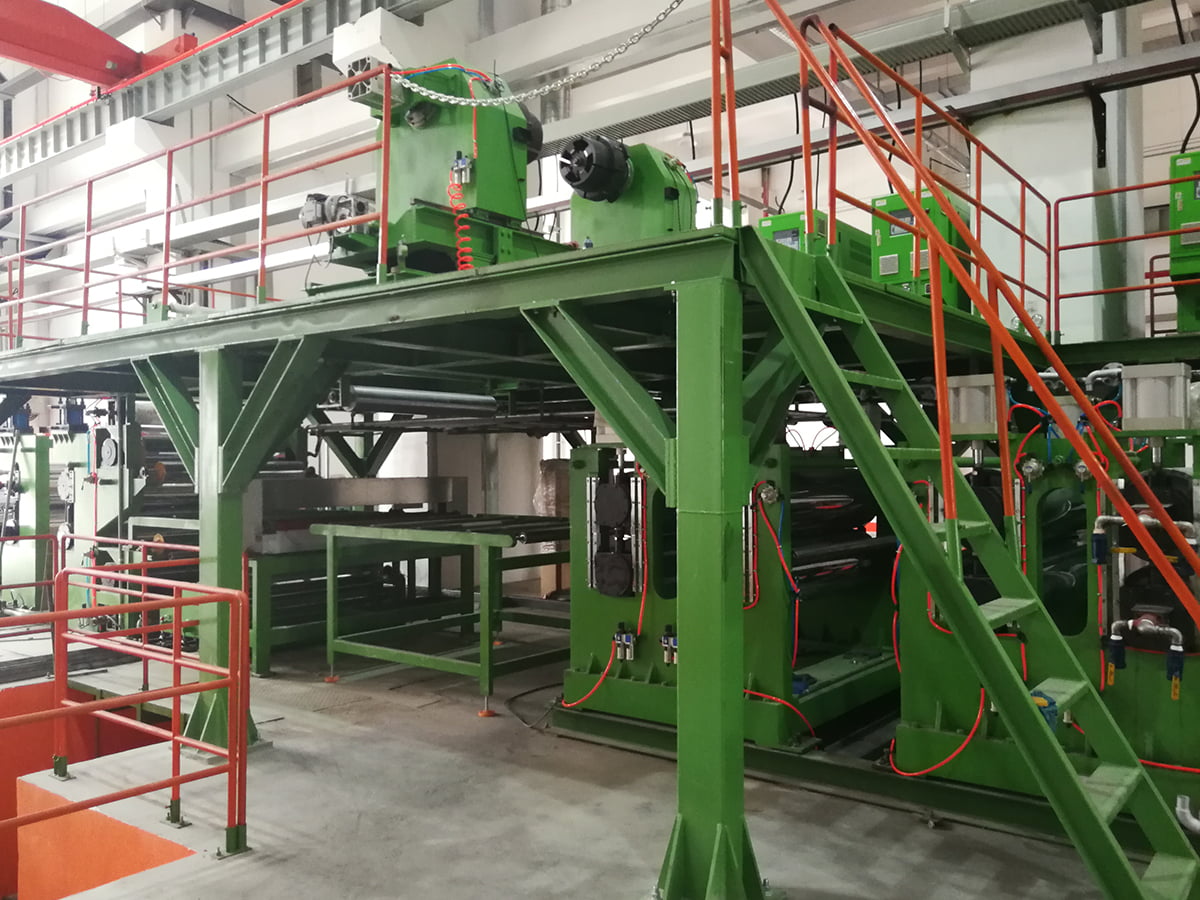
 Dây chuyền sơn màu Thông qua các quy trình tự động và thông minh, dây chuyền sản xuất lớp phủ cung cấp các lớp phủ bề mặt có tính thẩm mỹ, bền và chức năng cho nhiều loại ... Xem sản phẩm →
Dây chuyền phủ màu kết hợp ứng dụng con lăn với lò bảo dưỡng đa vùng là tiêu chuẩn phù hợp cho cuộn nhôm và thép phủ sẵn. Trong trường hợp một dây chuyền phải phủ cả lớp sơn lót mỏng và lớp sơn phủ nặng hơn, cấu hình con lăn và phun kết hợp sẽ loại bỏ nhu cầu sử dụng hai máy, với chi phí chuyển đổi chậm hơn và xử lý chất lỏng cẩn thận hơn.
Chuẩn bị và bảo dưỡng bề mặt Đặt trần nhà
Lỗi bám dính hiếm khi bắt đầu ở đầu lớp phủ. Chúng bắt đầu trên bề mặt dải, nơi dầu nghiền, oxit hoặc nhũ tương lăn còn sót lại trong giai đoạn làm sạch và nằm giữa kim loại và lớp sơn lót. Dây chuyền làm sạch tiền xử lý phải bao gồm tẩy dầu mỡ bằng kiềm, rửa hai giai đoạn, bước chuyển đổi hoặc thụ động phù hợp với hệ thống nhựa và máy sấy giúp dải khô hoàn toàn mà không bị rỉ sét.
Chữa là trần thứ hai. Điểm đặt của lò tính bằng độ C nhỏ hơn nhiệt độ kim loại cao nhất mà dải đạt tới và thời gian nó duy trì trên ngưỡng kích hoạt nhựa. Đang xử lý sẽ cho độ bám dính yếu và khả năng kháng dung môi kém. Quá trình xử lý làm cho màng trở nên giòn, do đó nó bị nứt ở bán kính uốn cong. Yêu cầu cửa sổ nhiệt độ kim loại cao nhất cho độ dày lớp nền của bạn, vì cuộn nhôm 0,3 mm và cuộn thép 1,2 mm sẽ không đạt đến cùng nhiệt độ ở cùng tốc độ đường truyền.
Các con số đặc điểm kỹ thuật quyết định hoàn vốn
Trước khi so sánh giá cả, hãy ấn định những con số xác định công việc. Các giá trị này thuộc về yêu cầu và sau này trong hợp đồng:
- Phạm vi chiều rộng và độ dày của chất nền, bao gồm cả thước đo mỏng nhất mà đường phải chạy mà không bị nhăn.
- Dung sai độ dày lớp phủ trên toàn bộ chiều rộng và dọc theo cuộn dây, được nêu dưới dạng giá trị đo được chứ không phải là mục tiêu.
- Tốc độ đường ở độ dày định mức, không phải tốc độ tối đa mà ổ đĩa có thể đạt tới.
- Phạm vi nhiệt độ kim loại cao nhất và thời gian dừng ở mỗi vùng lò.
- Phạm vi độ căng của web và phương pháp kiểm soát được sử dụng để giữ nó.
- Trọng lượng cuộn, đường kính trong và thời gian chuyển đổi giữa các sản phẩm.
- Phương pháp kiểm tra chấp nhận, tần suất lấy mẫu và ai trả tiền cho lần thử nghiệm thất bại.
Một trích dẫn bỏ qua phương pháp chấp nhận và dung sai sẽ không thể so sánh được với một trích dẫn nêu rõ chúng, cho dù có tổng thể gần như thế nào trên giấy tờ.
Lớp phủ phù hợp ở đâu trong nhà máy sản xuất tấm composite
Thiết bị phủ hiếm khi đứng một mình. Trong một nhà máy sản xuất tấm nhôm composite, dây chuyền phủ tạo ra cuộn dây được phủ trước, sau đó gặp màng dính và lõi trong giai đoạn cán mỏng. Cả hai quá trình đều phải thống nhất về năng lượng bề mặt, tính chất hóa học của lớp sơn lót và độ dày màng, bởi vì lớp phủ tự vượt qua bài kiểm tra băng vẫn có thể tách lớp sau khi được liên kết với lõi chống cháy và uốn thành tấm mặt tiền.
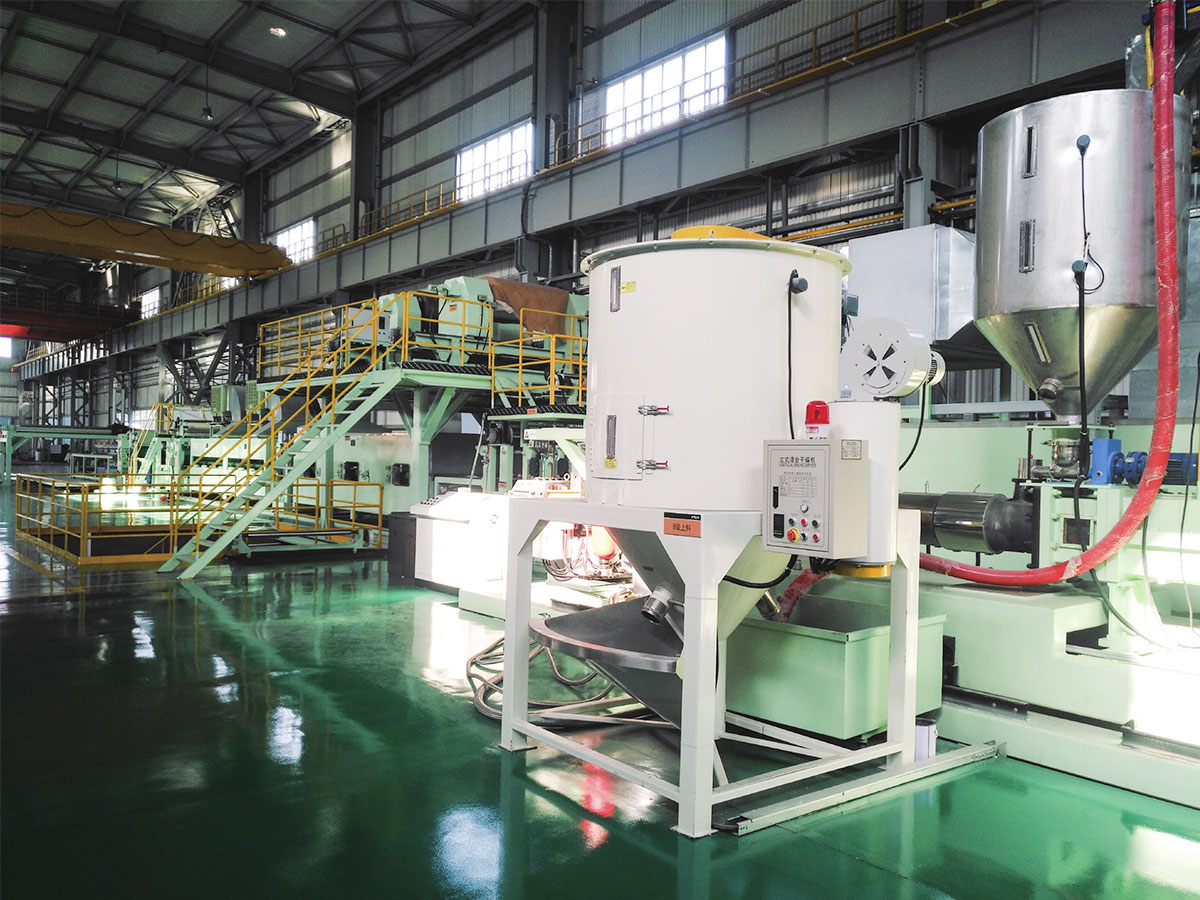
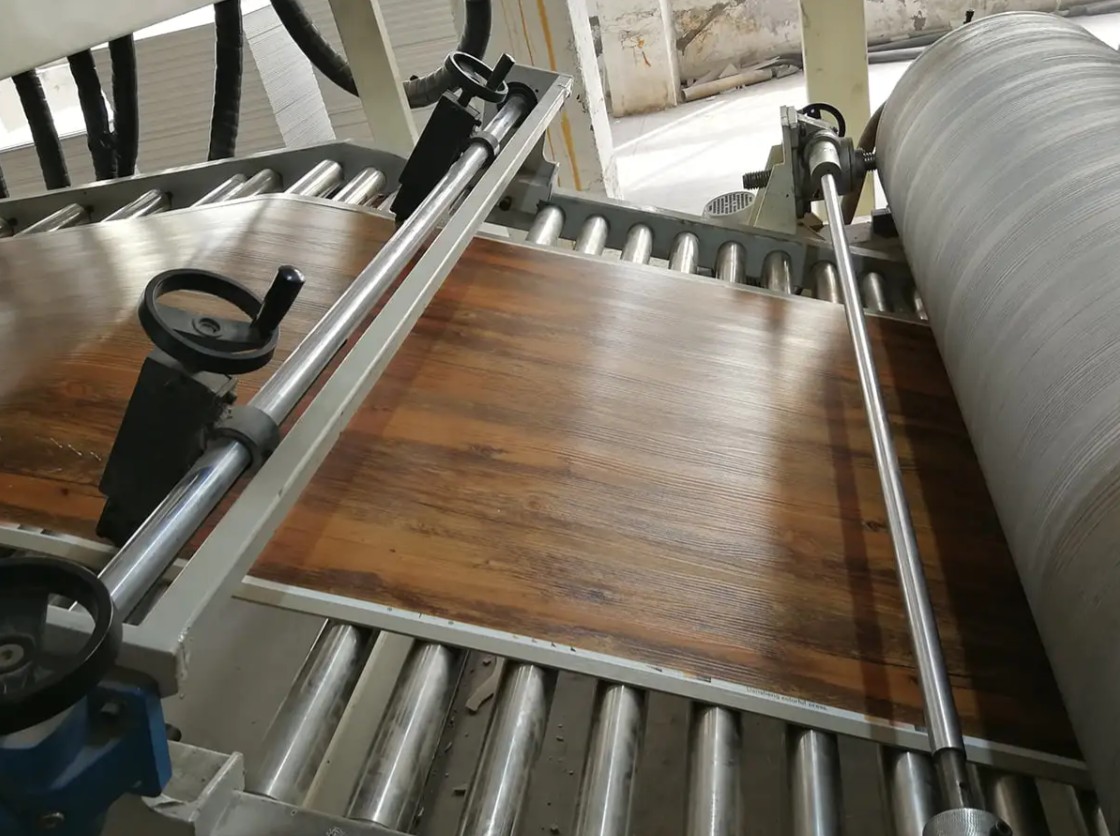
 Dây chuyền tráng phủ và màng PUR Dây chuyền phủ và cán màng PUR chủ yếu được sử dụng để cán cường độ cao cho nhiều loại màng chức năng khác nhau (chẳng hạn như màng trang trí, màng bảo vệ và màng chức năng... Xem sản phẩm →
Đối với sản xuất tấm nhôm composite chống cháy A2 và B1, giai đoạn phủ và giai đoạn composite thường được chỉ định cùng nhau. Cấp lõi, màng dính và hệ thống lớp phủ tạo thành một chuỗi và liên kết yếu nhất quyết định hiệu suất cháy mà báo cáo thử nghiệm có thể hỗ trợ.
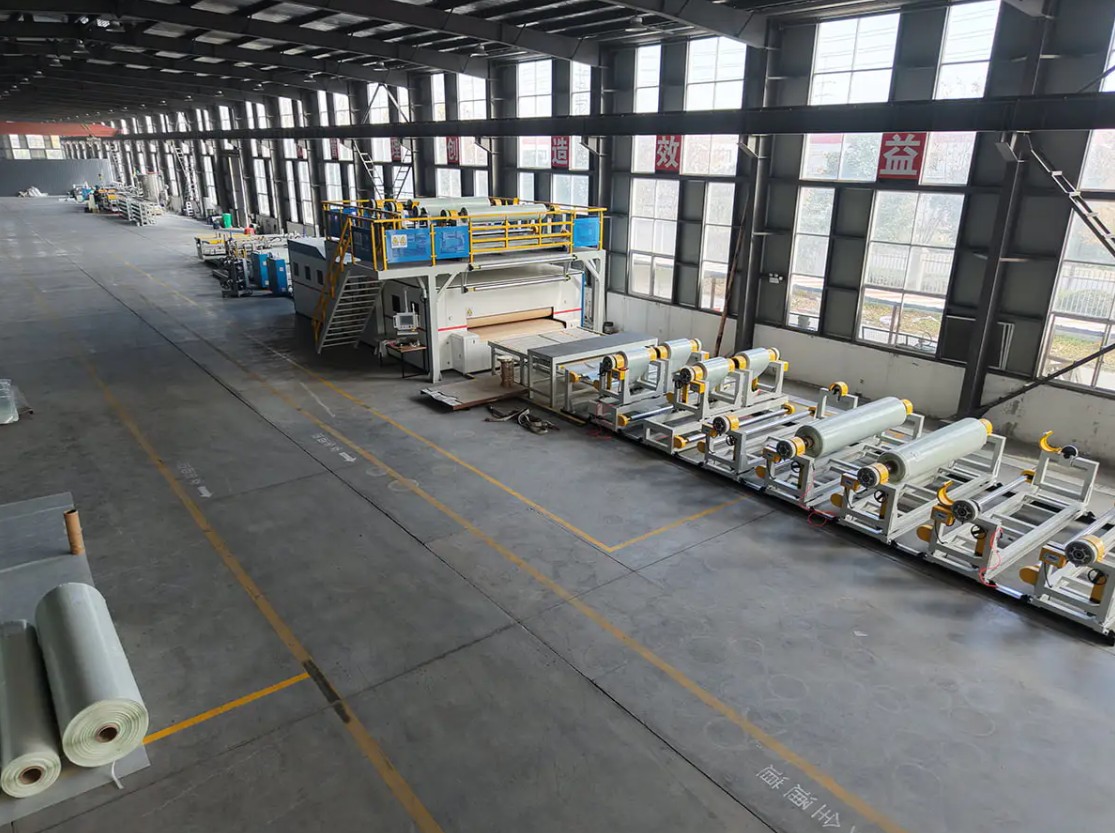
 Dây chuyền sản xuất tấm composite kim loại A2 Vào năm 2012, chúng tôi đã phát triển độc lập Dây chuyền sản xuất tấm composite kim loại A2, dây chuyền cán liên tục thế hệ thứ hai được thiết kế đặc biệt để sản xuất Cl... Xem sản phẩm →
Các nhà máy cũng sử dụng sàn SPC, da PVC và PU hoặc vật liệu tổng hợp nhựa nhiệt dẻo gia cố bằng sợi liên tục phải đối mặt với logic tương tự với các chất nền khác nhau. Bộ phận phủ hoặc cán màng, bộ phận căng và thiết bị dập nổi phía sau cần được thiết kế thành một dây chuyền thay vì được lắp ráp từ các sản phẩm riêng biệt.
Kiểm tra mua sắm trước khi bạn cam kết
Những lần kiểm tra này tốn vài tuần và thường tiết kiệm được nhiều hơn chi phí:
- Chạy chất nền của riêng bạn, trên phạm vi độ dày của riêng bạn, trên đường tham chiếu của nhà xây dựng hoặc tại nhà máy đối tác.
- Hỏi những thông số nào được đảm bảo và cách đo lường từng thông số trong quá trình chấp nhận.
- Xác nhận danh sách phụ tùng thay thế, bao gồm chu kỳ mài lại con lăn và phốt bơm.
- Kiểm tra độ cứng của con lăn và xử lý bề mặt, vì con lăn mềm sẽ mất đi ưu điểm trong vòng vài tháng trên bề mặt bị mài mòn.
- Xác nhận tải trọng sàn, yêu cầu về nền móng và các kết nối tiện ích mà bạn phải cung cấp.
- Thống nhất về việc lắp đặt, vận hành, đào tạo người vận hành và bố trí hỗ trợ sau khi bàn giao.
Những điểm thất bại thường gặp và cách tránh chúng
- Độ lệch độ dày cạnh: thường là vương miện con lăn, áp suất nip hoặc độ nhớt của lớp phủ, không phải máy bơm. Đo toàn bộ chiều rộng, không phải ở giữa.
- Vỏ cam và độ chảy kém: kiểm tra cân bằng dung môi, nhiệt độ lớp phủ và độ dốc trong khu vực lò đầu tiên.
- Mất độ bám dính sau khi uốn: thường là vấn đề xử lý chưa đủ hoặc quá mức kết hợp với cặn xử lý trước.
- Các vệt và vết xước: con lăn dẫn hướng bị mòn, độ căng của màng không đúng hoặc lớp phủ khô bám trên con lăn.
- Bong bóng dưới màng nhiều lớp: độ ẩm trên bề mặt, trọng lượng lớp phủ dính quá mức hoặc áp suất kẹp không ổn định.
Ghi lại trọng lượng lớp phủ, nhiệt độ kim loại cao nhất và độ căng của mỗi cuộn dây là công cụ chẩn đoán rẻ nhất mà nhà máy có thể lưu giữ. Khi lỗi xuất hiện, nhật ký thường hiển thị tham số nào được di chuyển trước.
Chọn một người xây dựng hiểu rõ toàn bộ dây chuyền
Thiết bị phủ là một hệ thống, không phải là một hạng mục trong danh mục. Tiền xử lý, thi công, bảo dưỡng, kéo căng và xử lý tiếp theo phải có kích thước phù hợp với cùng một chất nền và cùng mục tiêu sản xuất. Một nhà xây dựng cũng cung cấp dây chuyền tấm composite, bộ phận cán màng, máy dập nổi và thiết bị san lấp mặt bằng được sử dụng để giải quyết các giao diện giữa chúng, đây là nơi bắt nguồn của hầu hết sự chậm trễ trong quá trình vận hành. Nó cũng hữu ích khi cùng một nhà cung cấp có thể chạy thử vật liệu của bạn và điều chỉnh thông số kỹ thuật trước khi cắt thép.
Ưu điểm sản xuất của dây chuyền phủ cuộn kim loại hiển thị ở dạng sản lượng và số lượng phế liệu thay vì trong tài liệu quảng cáo về máy móc, vì vậy hãy yêu cầu sản lượng đo được trên mỗi ca thay vì công suất lắp đặt.
Dây chuyền phủ được đánh giá bằng các cuộn dây rời khỏi nhà máy chứ không phải bằng tốc độ được in trong đề xuất. Hãy xác định phạm vi chất nền, dung sai độ dày lớp phủ, khoảng nhiệt độ cao nhất của kim loại và phương pháp chấp nhận trước khi bạn thảo luận về giá. So sánh các trích dẫn trên cơ sở đó và những khác biệt quan trọng sẽ trở nên rõ ràng.
Nếu bạn đang dự định sản xuất một dây chuyền phủ, cán mỏng hoặc tấm composite mới và muốn xem xét thông số kỹ thuật dựa trên vật liệu của chính bạn, gửi chi tiết chất nền và đầu ra mục tiêu cho nhóm kỹ thuật và yêu cầu cấu hình đường dây với dung sai được ghi bằng.