
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Hãy tưởng tượng một dây chuyền hỗn hợp kim loại liên tục chạy với tốc độ 12 mét mỗi phút. Phần cán vẫn giữ tốc độ của nó, tuy nhiên các cuộn dây đầu tiên có các vệt trên bề mặt, độ gợn sóng của cạnh và đôi khi bị tách lớp. Lỗi không phải ở máy ép chính. Nhiệt độ lõi dao động, dải nhôm không được làm sạch đúng cách và bộ thu hồi có lực căng không đồng đều. Đây đều là những công việc được giao cho thiết bị phụ trợ, hệ thống hỗ trợ quyết định liệu máy chính có thực sự xuất được sản phẩm có thể bán được ở tốc độ thiết kế hay không.
Thiết bị phụ trợ có ý nghĩa gì trong sản xuất?
Về mặt hình thức, thiết bị phụ trợ có nghĩa là bất kỳ máy móc hoặc hệ thống nào hỗ trợ quy trình chính thay vì tự thực hiện quy trình đó. Trong ép phun nhựa, thiết bị phụ trợ bao gồm máy sấy phễu, máy xúc chân không, máy làm lạnh, bộ điều khiển nhiệt độ khuôn và máy tạo hạt. Trong nạo vét, nó bao gồm máy bơm tăng áp, đường ống nổi và hệ thống điều khiển giúp máy nạo vét hoạt động. Trên các phương tiện thương mại, nó bao gồm thang máy đuôi, tời, máy nén và hệ thống dụng cụ thủy lực. Trong mọi trường hợp, mô hình đều giống nhau: bộ phận chính định hình, tạo hình hoặc di chuyển sản phẩm và các bộ phận phụ trợ chuẩn bị, nạp, làm mát, sấy khô, hoàn thiện, kiểm tra hoặc xử lý vật liệu xung quanh nó.
Gọi một hệ thống phụ trợ không có nghĩa là nó là tùy chọn. Trên dây chuyền tấm composite kim loại, máy ép chính không thể tạo ra độ bám dính sạch nếu cuộn nhôm mang dầu lăn vào trong rãnh. Nó không thể duy trì độ bền liên kết nếu tấm lõi bị ướt. Nó không thể tạo ra một tấm hình vuông nếu lực căng cuộn dây thay đổi cứ sau vài phút. Các chức năng phụ trợ xác định phạm vi làm việc thực tế của toàn bộ dây chuyền.
Bốn nhóm thiết bị phụ trợ trong dây chuyền bảng điều khiển và cuộn dây liên tục
Một dây chuyền liên tục dành cho các tấm composite kim loại hoặc cuộn được phủ tuân theo trình tự giống nhau ở mọi nhà máy: nhập dải, xử lý bề mặt, phủ hoặc cán mỏng, xử lý, hoàn thiện và thu hồi. Bốn nhóm phụ trợ xuất hiện ở hầu hết mọi bố cục. Họ quyết định dải này sạch như thế nào, nhiệt độ xử lý ổn định đến mức nào, sản phẩm hoàn thiện như thế nào và cuộn dây cuối cùng được quấn tốt như thế nào.
| Nhóm | Nhiệm vụ chính | Phần cứng điển hình | Kết quả khi bị bỏ qua |
|---|---|---|---|
| Chuẩn bị nguyên liệu | Làm sạch, làm nóng và căn chỉnh dải trước khi phủ hoặc cán màng | Máy tháo cuộn, ắc quy, dây chuyền làm sạch tiền xử lý | Lớp phủ bị lỗi, lớp màng bị rỗng, chất kết dính bị ướt không đều |
| Quá trình điều hòa | Kiểm soát nhiệt độ, xử lý và nhiệt đầu vào trong quá trình phủ | Lò nướng, máy làm lạnh, bộ điều khiển nhiệt độ, vùng sưởi ấm | Lớp phủ chưa được xử lý, tấm cong, giảm tốc độ đường dây cưỡng bức |
| Hoàn thiện bề mặt và chuyển đổi | Thêm các định dạng kết cấu, hồ sơ, phim hoặc cắt theo chiều dài | Máy dập nổi, máy ép màng, dây chuyền tạo rãnh, kéo | Giá trị gia tăng thấp, xử lý nhiều, không thể cung cấp các tấm hoàn thiện |
| Thu hồi và xử lý | Duy trì độ căng, hình dạng chính xác và tạo cuộn dây cuối cùng chặt chẽ | Dây chuyền cuộn cuộn, bộ điều chỉnh độ căng, bộ thu hồi | Cuộn dây dạng ống lồng, hư hỏng cạnh, đứt dải nhiều lần |
Chuẩn bị nguyên liệu và làm sạch
Trước khi lớp phủ có thể liên kết một cách đáng tin cậy, bề mặt nhôm hoặc thép phải không có dầu lăn, bụi và oxit. Dây chuyền làm sạch tiền xử lý kiểm soát nồng độ bể hóa chất, nhiệt độ nước rửa và phần sấy khô. Đầu ra của nó trực tiếp thay đổi độ bám dính của lớp phủ và khả năng chống ăn mòn cuối cùng. Độ pH chênh lệch nhỏ có thể làm giảm trọng lượng của lớp chuyển đổi đủ để lớp phủ bắt đầu bong tróc sau vài ngày trên hiện trường.
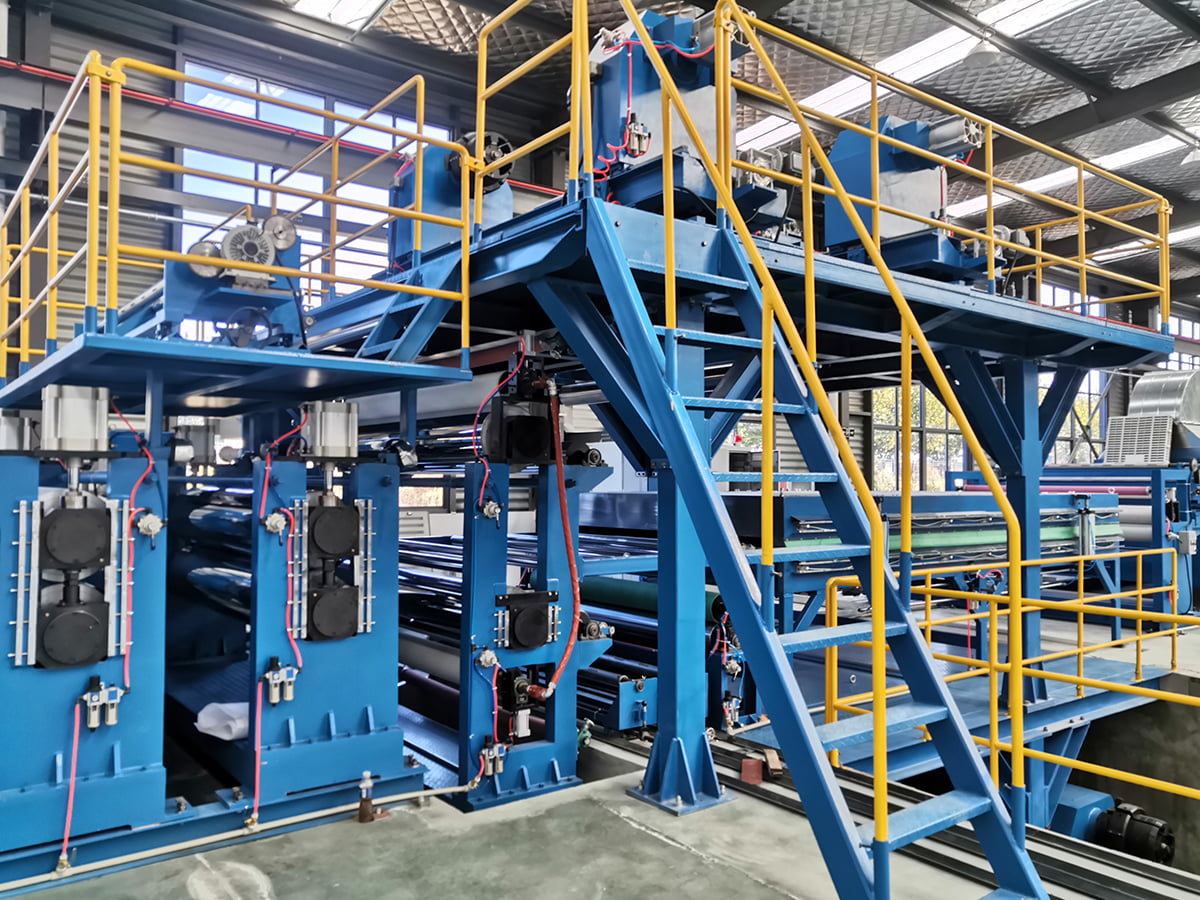
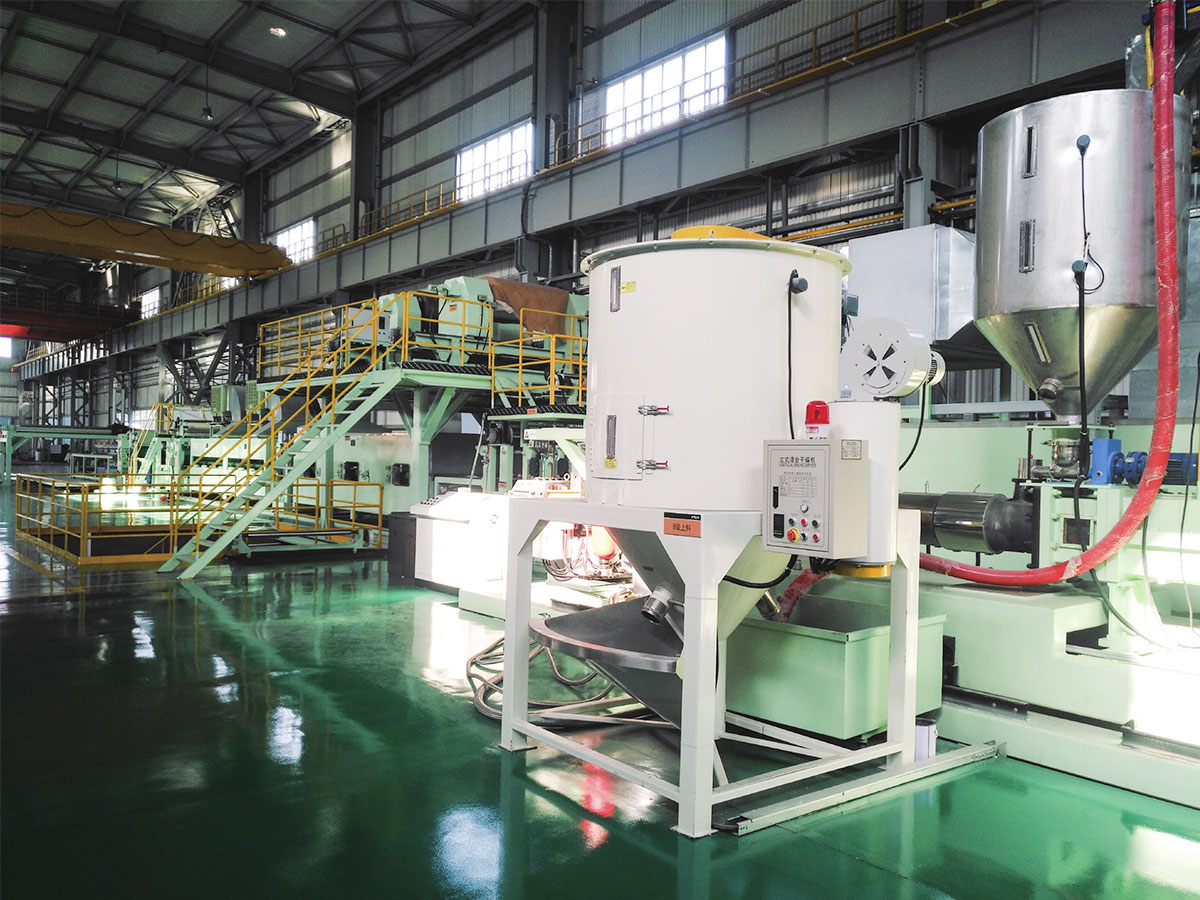
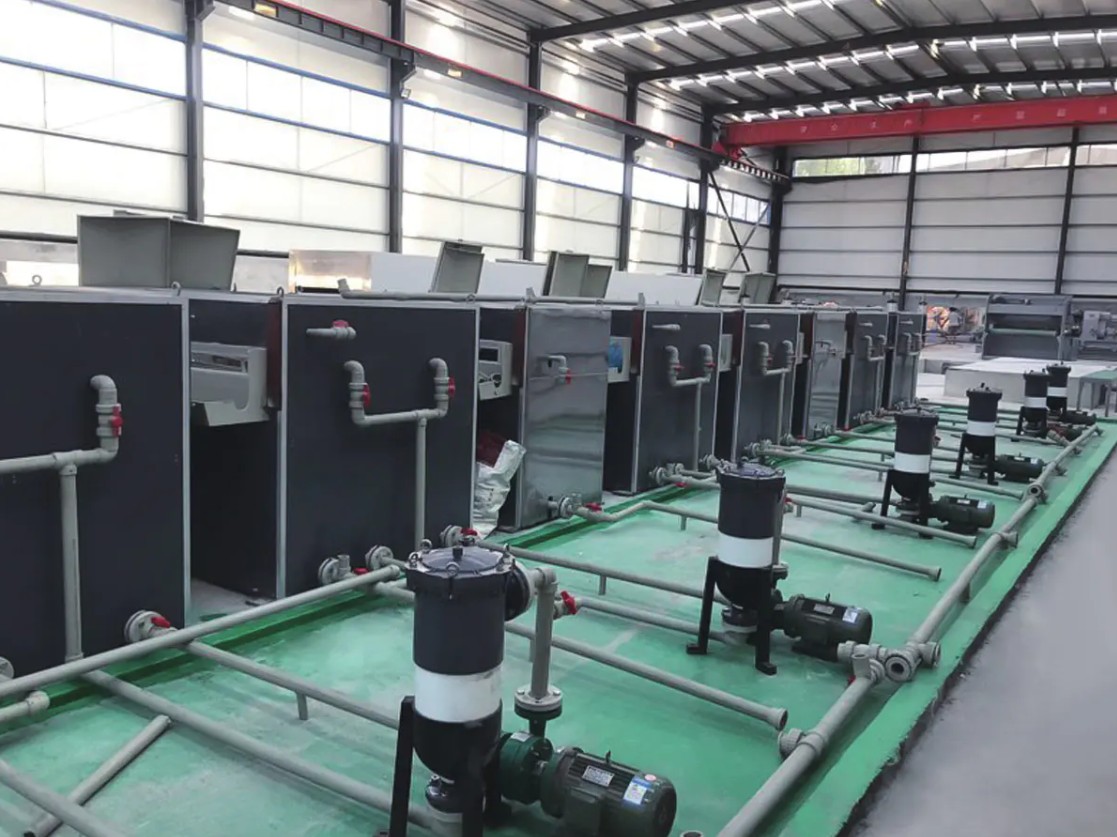
 Dây chuyền làm sạch tiền xử lý để xử lý bề mặt cuộn kim loại Dây chuyền làm sạch này loại bỏ dầu lăn, bụi và oxit trước khi phủ, ảnh hưởng trực tiếp đến độ bám dính và khả năng chống ăn mòn. Văn bản nhấn mạnh rằng ngay cả sự chênh lệch pH nhỏ cũng có thể gây ra lỗi lớp phủ, khiến thiết bị này trở nên quan trọng đối với chất lượng sau này. Xem sản phẩm →
Hoàn thiện bề mặt và chuyển đổi
Sau khi cán hoặc phủ, vật liệu vẫn phải trở thành sản phẩm. Máy dập nổi thêm kết cấu, máy ép màng áp dụng màng bảo vệ hoặc trang trí, đồng thời thiết bị cắt và tạo rãnh tạo ra chiều rộng và định dạng mà khách hàng đặt hàng. Những máy này thường nằm ở cuối quy trình chính, nhưng chúng kiểm soát giá trị được phân phối trên mỗi mét vuông.
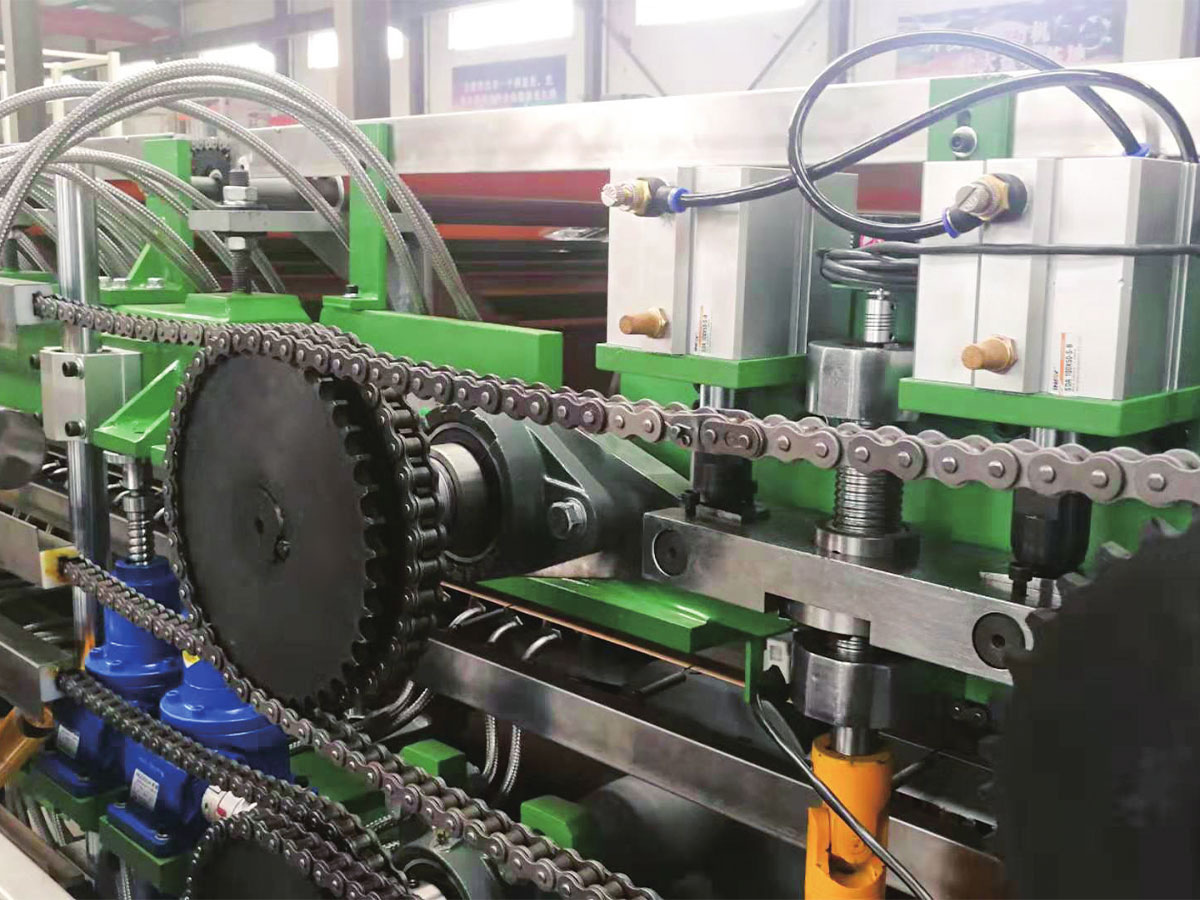
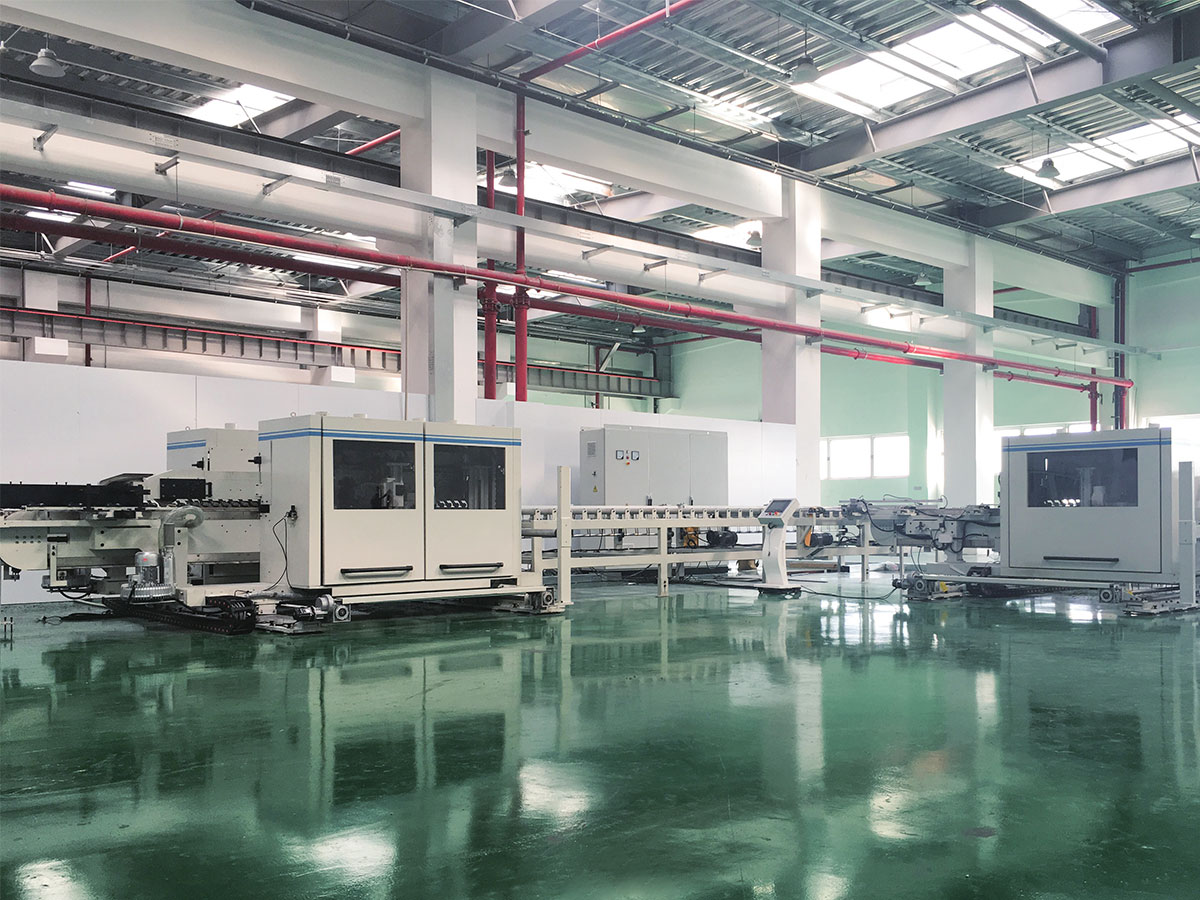
Máy dập nổi để thêm kết cấu và độ cứng cho tấm Sau khi phủ, dập nổi thêm các hoa văn ba chiều giúp nâng cao tính thẩm mỹ và độ bền kết cấu. Máy này kiểm soát giá trị được phân phối của mỗi mét vuông, cung cấp kết cấu có thể tùy chỉnh và độ chính xác đáp ứng thông số kỹ thuật của khách hàng. Xem sản phẩm → Thu hồi và xử lý
Dây chuyền xử lý liên tục tạo ra cuộn dây chứ không phải sản phẩm cuối cùng. Một dây chuyền cuộn lại cuộn dây tua lại các cuộn dây có khe hoặc được phủ để loại bỏ các khuyết tật, cải thiện khả năng thu gọn và đặt độ dài hoặc cảnh quay chính xác theo yêu cầu của bước sản xuất tiếp theo. Kiểm soát căng thẳng là rất quan trọng; lực căng không đều có thể kéo căng nhôm mỏng vĩnh viễn và biến một cuộn dây có thể bán được thành phế liệu.
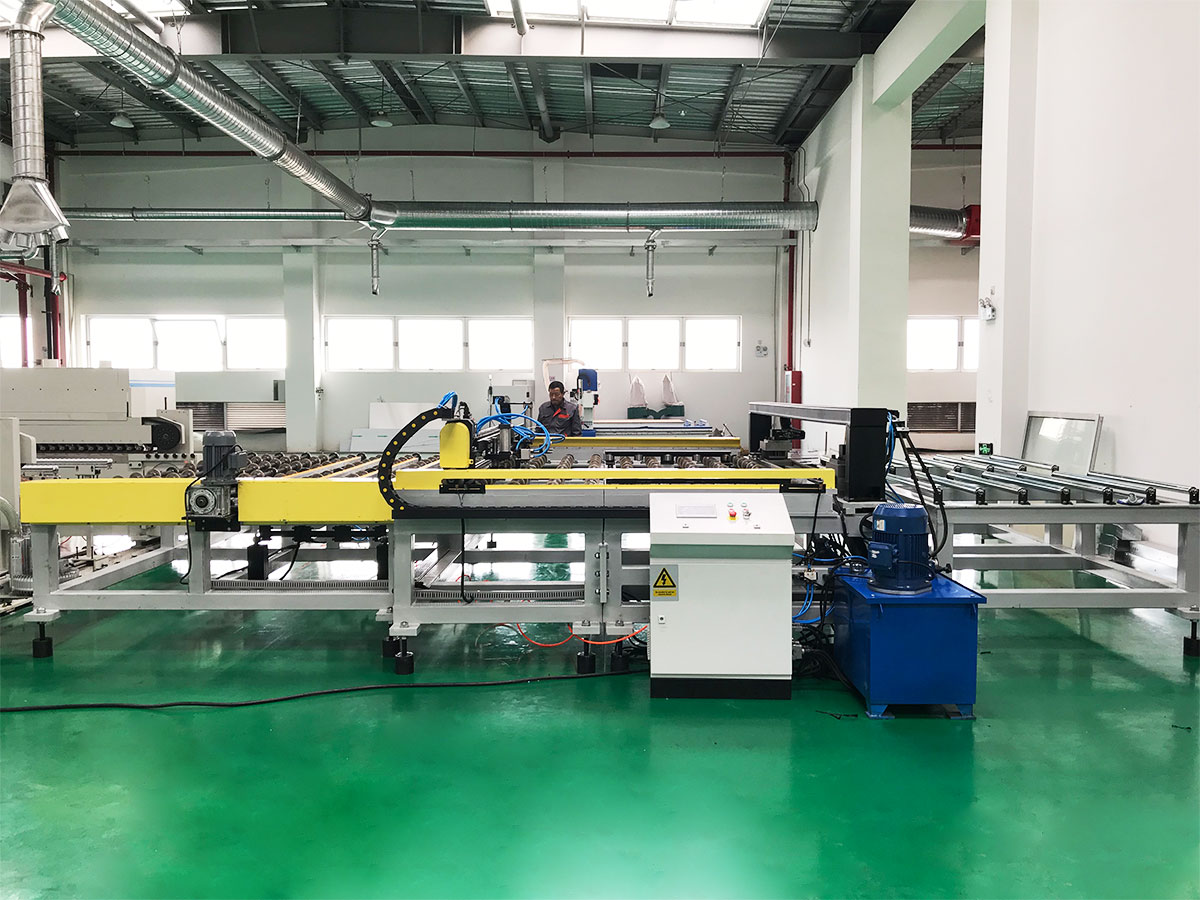
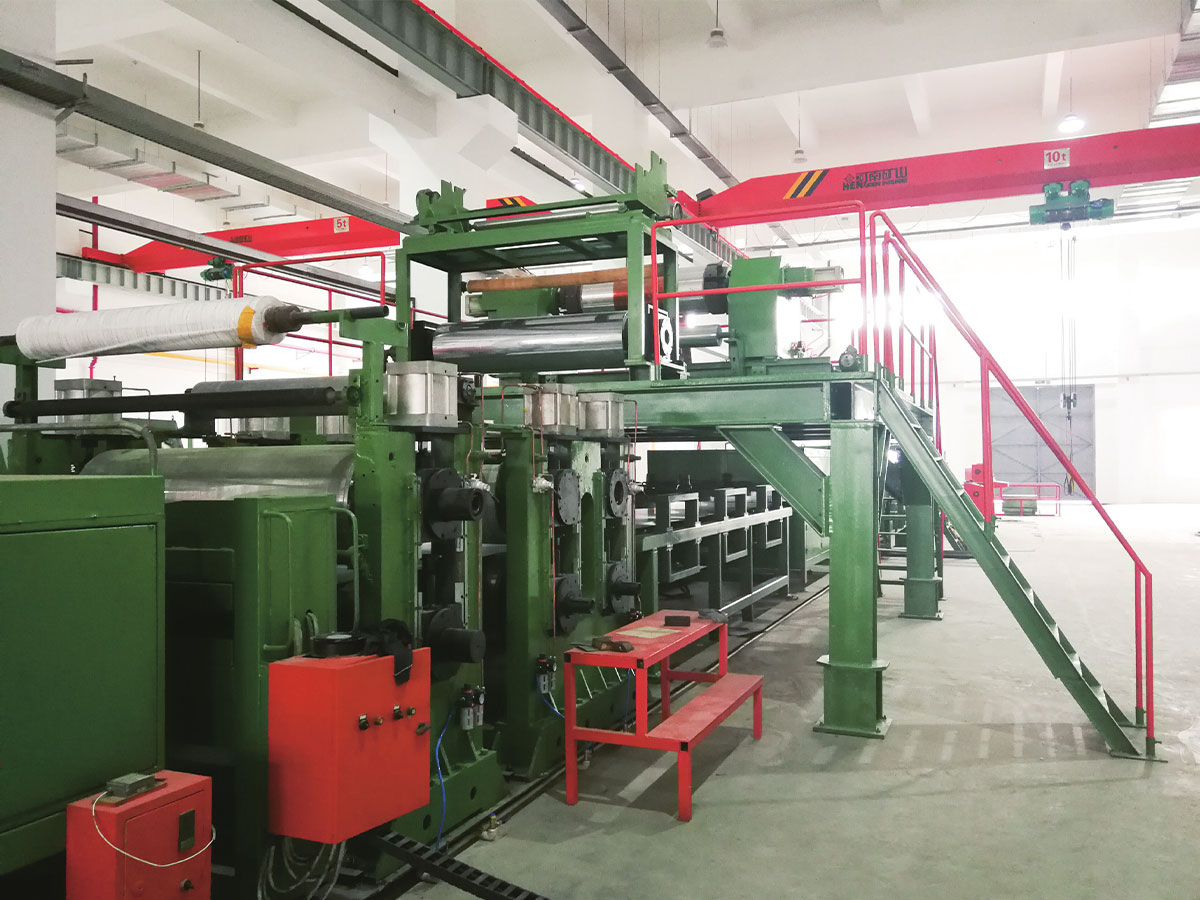
Dây chuyền sản xuất cuộn lại cuộn để hoàn thiện và kiểm tra Dây cuộn này cuộn lại, rạch và kiểm tra cuộn dây để loại bỏ các khuyết tật và đặt độ dài chính xác. Kiểm soát lực căng là rất quan trọng vì lực căng không đều có thể làm hỏng vĩnh viễn nhôm mỏng, do đó thiết bị này trực tiếp xác định liệu cuộn dây có trở thành sản phẩm có thể bán được hay không. Xem sản phẩm → Tại sao thiết bị phụ trợ lại quyết định hiệu suất đầu ra thực tế
Máy chính đặt tốc độ sản xuất lý thuyết. Thiết bị phụ trợ quyết định bao nhiêu phần trăm tốc độ lý thuyết sẽ trở thành sản phẩm được chấp nhận. Đây là lý do tại sao mọi nhóm phụ trợ đều xứng đáng nhận được sự quan tâm kỹ thuật giống như máy ép chính hoặc đầu phủ.
Hãy đọc điều này như một dạng đóng góp điển hình chứ không phải dưới dạng những con số bạn có thể cộng lại với nhau. Việc chuẩn bị nguyên liệu thường xuất hiện đầu tiên vì sự nhiễm bẩn ở khâu nhập liệu sẽ làm tăng thêm các khuyết tật sau này. Kiểm soát nhiệt độ và xử lý đứng thứ hai vì lớp phủ và cán màng phụ thuộc vào đường cong nhiệt ổn định. Hoàn thiện và chuyển đổi bề mặt làm tăng thêm giá trị sản phẩm trực tiếp. Việc cắt và thu hồi ảnh hưởng đến năng suất và tổn thất khi xử lý. Khi các nhóm phụ trợ làm việc cùng nhau, dây chuyền có thể chạy liên tục gần với tốc độ thiết kế thực tế. Khi không, ngay cả máy ép chính tốt nhất cũng không thể bù đắp được.
Chi phí tiềm ẩn của việc bỏ bê thiết bị phụ trợ
Hãy xem xét một dây chuyền phủ cuộn trong đó hóa chất xử lý trước chỉ được kiểm tra một lần một tuần. Độ pH trôi chậm, lớp chuyển đổi trở nên không đồng đều và tốc độ dòng phải giảm để duy trì chất lượng lớp phủ. Kết quả xuất hiện không phải là sự cố đột ngột mà là sản lượng bị mất hàng tháng.
Đường màu cam cho biết điều gì sẽ xảy ra khi thiết bị bị bỏ quên: thời gian ngừng hoạt động tăng từ 15 giờ lên hơn 80 giờ trong vòng sáu tháng. Đường màu xanh lam với việc kiểm tra định kỳ và thay thế các bộ phận sớm sẽ ở mức dưới 20 giờ. Trong một dây chuyền sản xuất, mỗi giờ bị mất sẽ mang lại tỷ suất lợi nhuận gộp của toàn bộ sản lượng trong giờ đó. Dây chuyền bị bỏ quên cũng sẽ tiêu thụ nhiều phụ tùng thay thế hơn sau khi vòng bi và vòng đệm bị hỏng do làm việc quá sức liên tục. Các dấu hiệu cảnh báo rất dễ đọc: làm nóng chậm, độ căng khác nhau, các vệt phủ và tốc độ đường truyền thấp. Hãy hành động trước khi những dấu hiệu này trở thành hư hỏng cơ học cứng.
Cấu hình phụ trợ tập trung hoặc độc lập
Có hai cách bố trí thực tế cho thiết bị phụ trợ. Trong cấu hình tập trung, một nhóm máy bơm, máy sấy, máy làm lạnh hoặc màn hình phục vụ một số đường dây thông qua mạng lưới phân phối. Trong cấu hình độc lập, mỗi dòng có máy chuyên dụng riêng. Sự lựa chọn sẽ thay đổi diện tích nhà máy, chi phí vận hành và quy trình bảo trì.
Biểu đồ radar so sánh hai cấu hình điển hình trên sáu tiêu chí thực tế. Thiết bị phụ trợ tập trung đạt điểm cao về diện tích sàn, hiệu quả sử dụng năng lượng, dễ vận hành và khả năng mở rộng nhờ cơ sở hạ tầng dùng chung giúp dàn trải chi phí trên nhiều dây chuyền. Thiết bị độc lập đạt điểm cao về hiệu quả chi phí và khả năng dự phòng vì nó tránh được mạng lưới phân phối dài và hạn chế lỗi cục bộ. Đối với một nhà máy có tổ hợp sản phẩm ổn định và hoạt động liên tục, hệ thống tập trung thường mang lại chi phí vận hành thấp hơn. Đối với một nhà máy phải thực hiện nhiều thay đổi công việc trong thời gian ngắn hoặc phải thực hiện nhiều vật liệu đặc biệt, máy độc lập sẽ bảo vệ thời gian hoạt động tốt hơn. Lựa chọn chính xác phụ thuộc vào số lượng dây chuyền, kế hoạch ca và phạm vi vật liệu của bạn.
| Tiêu chí | Tập trung | Độc lập |
|---|---|---|
| Diện tích sàn | Nhỏ gọn, một trạm phục vụ nhiều tuyến | Dấu chân lớn hơn vì mỗi dòng có đơn vị riêng |
| Tiêu thụ năng lượng | Tốt hơn vì máy bơm và bộ truyền động được chia sẻ | Đơn giản hơn nhưng thường mất nhiều năng lượng hơn trên mỗi dòng |
| Bảo trì | Yêu cầu bảo trì trung tâm theo lịch trình | Đơn vị có thể được cách ly và sửa chữa nhanh chóng |
| Dự phòng | Hạ xuống; lỗi bộ phận trung tâm khiến nhiều đường dây ngừng hoạt động | Cao; mỗi dòng có lề dự phòng riêng |
| Khả năng mở rộng | Khó mở rộng hơn sau khi đường ống được sửa chữa | Dễ dàng, thêm một máy chuyên dụng nữa |
Tiêu chí lựa chọn thiết bị phụ trợ trong dây chuyền phủ composite và phủ cuộn kim loại
Chọn thiết bị phụ trợ có cùng chuyên môn mà bạn sử dụng cho thiết bị chính. Quá trình lựa chọn thường bao gồm sáu lĩnh vực.
- Khớp tốc độ: hệ thống phụ trợ phải đảm bảo tốc độ đường truyền nhanh nhất cộng với 10% dự trữ.
- Khả năng tương thích vật liệu: xác định hợp kim nhôm, độ dày thép, chiều rộng cuộn và tính chất hóa học bề mặt trước khi yêu cầu báo giá.
- Mức độ tự động hóa: quyết định xem người vận hành sẽ tải cuộn dây theo cách thủ công hay khởi động và dừng từ phòng điều khiển trung tâm.
- Quyền truy cập bảo trì: kiểm tra tính phổ biến của các thành phần và liệu thiết bị có thể được cách ly để sửa chữa hay không.
- Phản hồi dịch vụ: xác nhận chẩn đoán từ xa và tính sẵn có của phụ tùng thay thế tại địa phương.
- Tính linh hoạt trong tương lai: dành không gian cho cuộn dây rộng hơn, chất nền dày hơn hoặc đầu phủ bổ sung.
Biểu đồ cho thấy một dây chuyền phủ cuộn điển hình đã đầu tư vào một trạm tiền xử lý tốt hơn, các khu vực sấy bổ sung và một bộ thu hồi mới. Chi phí cho lỗi đã giảm từ 120.000 USD mỗi năm xuống còn 35.000 USD vì việc vệ sinh và kiểm soát nhiệt độ đã loại bỏ các nguyên nhân chính gây ra hư hỏng lớp phủ. Chất thải vật liệu đã giảm từ 95.000 USD xuống còn 30.000 USD do dây chuyền ngừng sản xuất các cuộn dây không đúng thông số kỹ thuật trong quá trình khởi động và chuyển đổi. Chi phí năng lượng giảm do dây chuyền không còn phải làm dải băng quá nóng để bù đắp cho quá trình đóng rắn không ổn định. Chi phí ngừng hoạt động giảm từ 140.000 USD xuống còn 38.000 USD do các thiết bị phụ trợ mới bao gồm tính năng giám sát từ xa và truy cập nhanh hơn. Tổng số tiền tiết kiệm hàng năm là khoảng 290.000 USD, thường trả cho việc nâng cấp trong vòng hai năm.
Hãy nhìn vào đường lối của chính bạn với con mắt giống như bạn sẽ áp dụng cho một khoản đầu tư mới. Xác định chức năng phụ trợ nào gây ra tình trạng từ chối hoặc ngừng hoạt động thường xuyên nhất và so sánh chức năng đó với khả năng của máy chính. Sự so sánh đơn lẻ đó thường cho thấy mức tiết kiệm lớn hơn so với việc thay thế thiết bị chính. Để hiểu sâu hơn về việc lựa chọn dòng, hãy xem lại hướng dẫn đầy đủ để chọn dây chuyền sản xuất tấm composite kim loại hiệu suất cao . Bạn cũng có thể nói chuyện trực tiếp với nhà sản xuất về cấu hình cho sơ đồ mặt bằng và hỗn hợp vật liệu cụ thể của bạn.