
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Gia công cuộn nhôm hiếm khi thất bại một cách nghiêm trọng. Nó hỏng do trôi: lớp phủ ngoài vượt quá mục tiêu hai micron, lò mất bốn độ giữa các cuộn dây, bộ tích điện chạy ngắn bất cứ khi nào đường dây đi qua 45 mét mỗi phút, và sáu tuần sau, một tấm mặt tiền bị bong ra tại chỗ. Bản thân quá trình này là một chuỗi liên tục - tháo cuộn, nối, xử lý trước, phủ, đóng rắn, cán màng, làm mát và quấn lại - và mọi liên kết trong đó được đo bằng giây và micron. Điểm thực tế ở phía trước: một đường dây cuộn chỉ đáng tin cậy ở giai đoạn chậm nhất, thời gian xử lý và quy trình thay đổi cuộn dây của nó. Mọi thứ khác, từ tiền xử lý không có crom đến san lấp mặt bằng bằng con lăn, đều tồn tại để đảm bảo ba điều đó nằm trong phạm vi dung sai.
Từ Uncoiler đến Rewinder: Quy trình xử lý cuộn nhôm bao gồm những gì
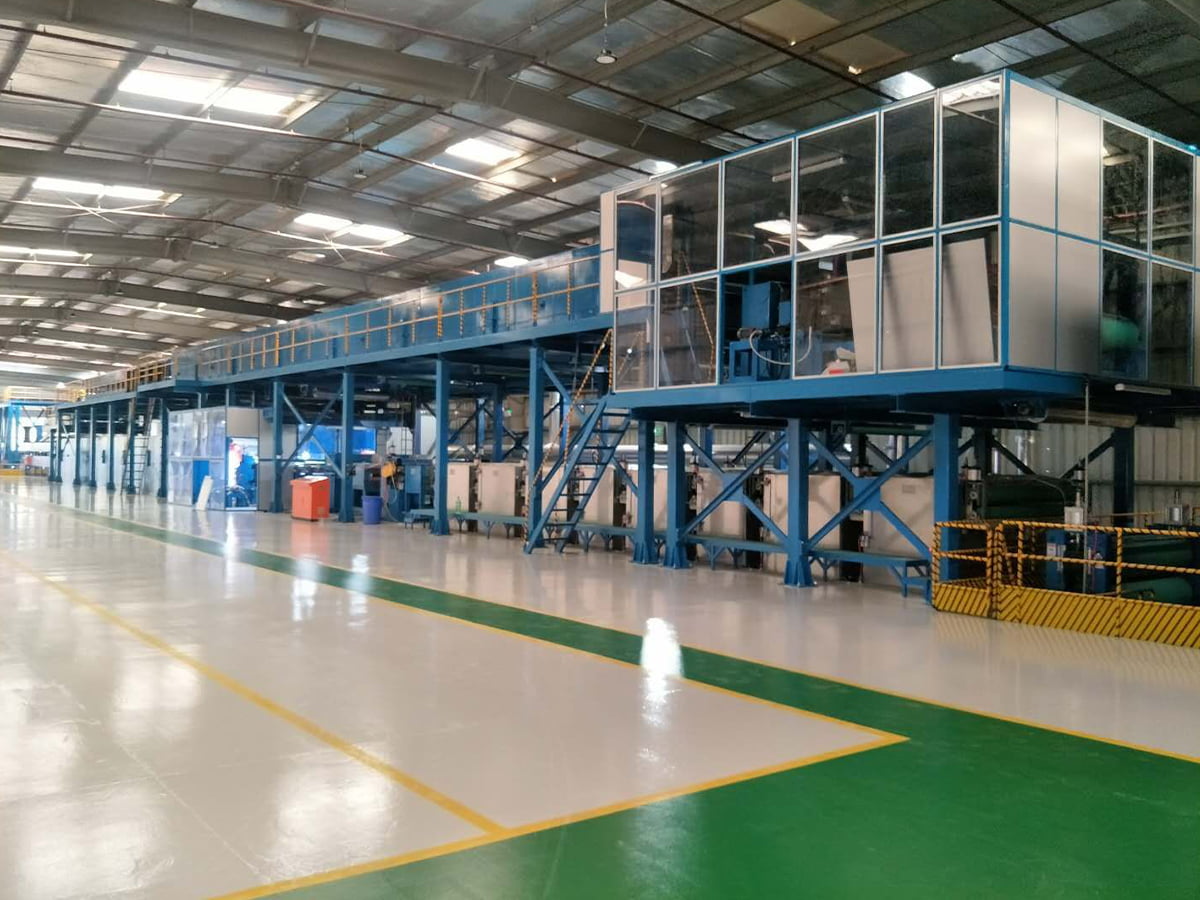
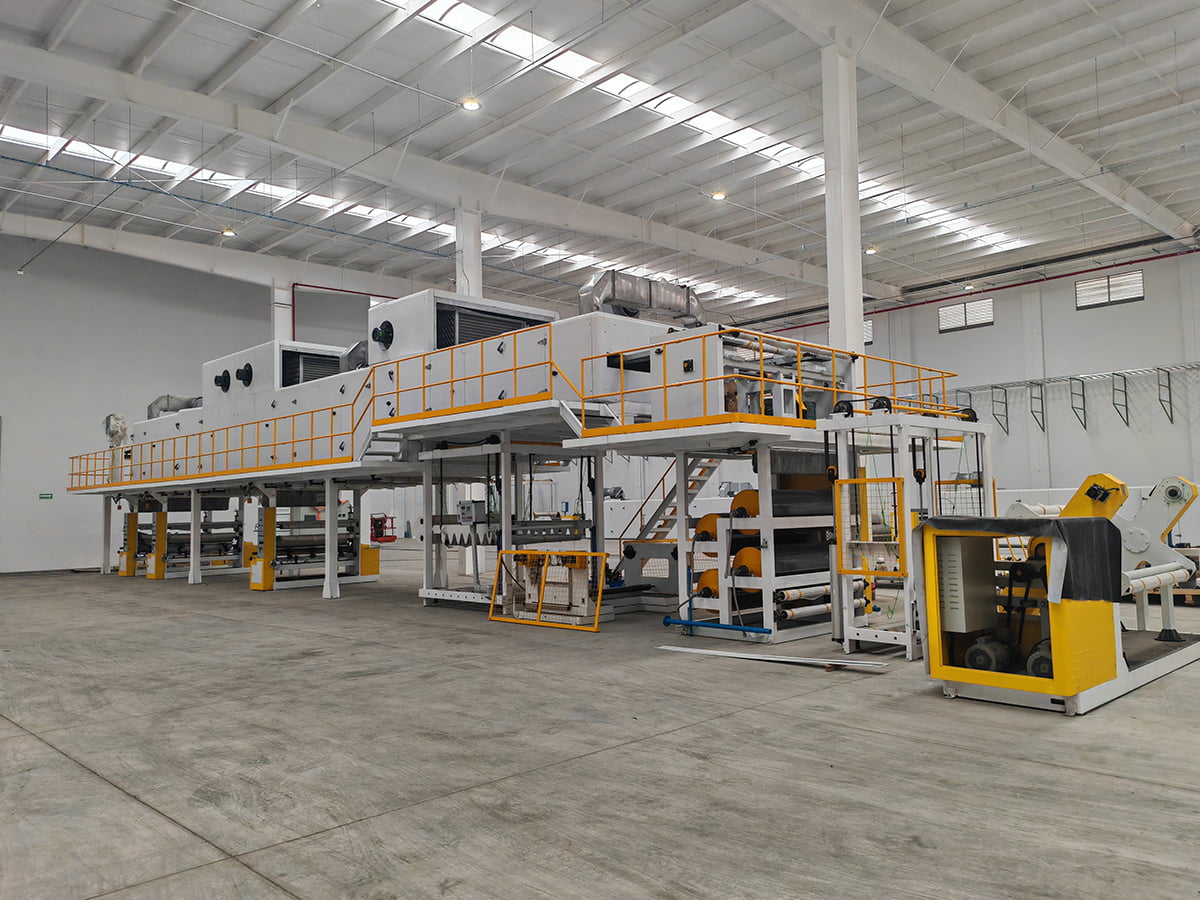
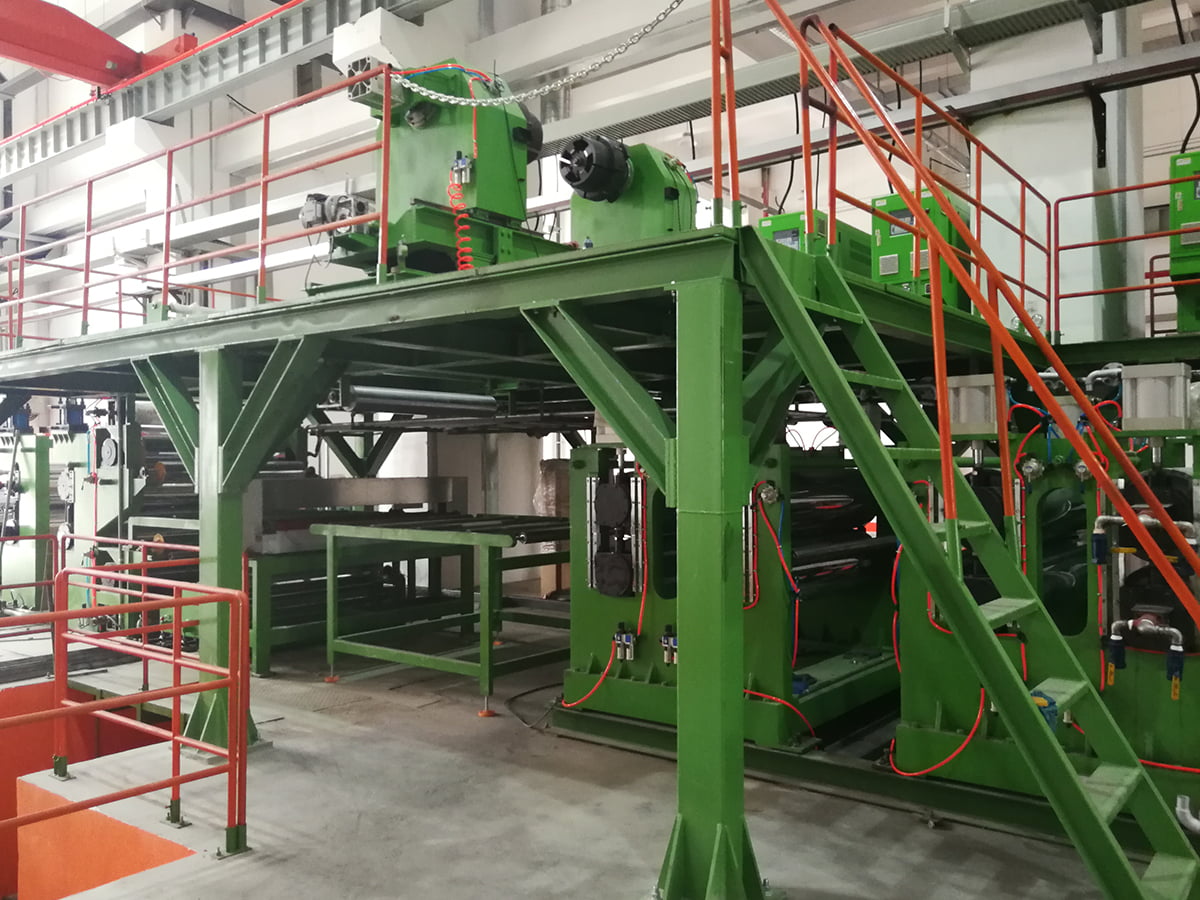
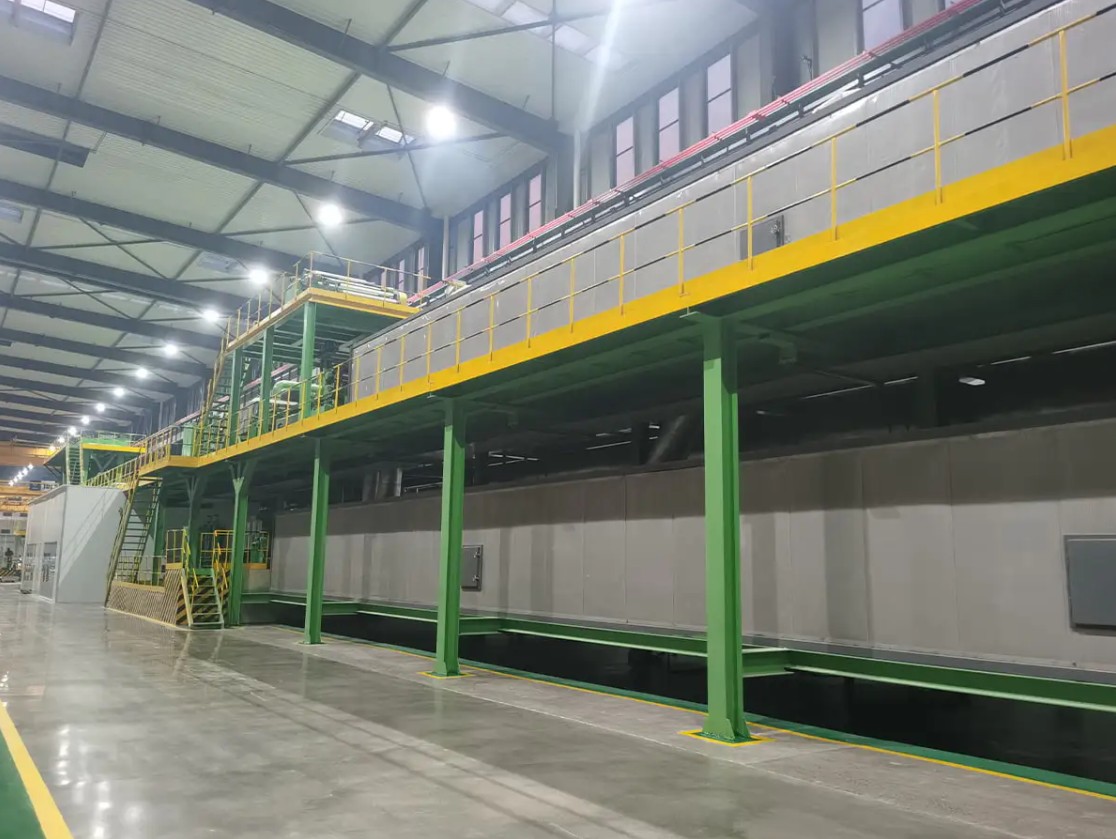
Một đường phủ di chuyển dải theo một hướng. Bộ tháo cuộn sẽ trả hết cuộn dây, một máy cắt sẽ cắt phần đuôi và một máy ghép sẽ khâu cuộn dây mới vào cuộn dây cũ trong khi bộ tích lũy lưu đủ dải để dây tiếp tục chạy trong thời gian dừng đó. Sau đó, dải này đi vào quá trình tiền xử lý: làm sạch bằng kiềm, rửa sạch theo từng giai đoạn và lớp phủ chuyển đổi được áp dụng ở nhiệt độ được kiểm soát, sau đó là lò sấy khô phải loại bỏ mọi dấu vết của hơi ẩm trước khi con lăn sơn lót chạm vào bề mặt.
Giai đoạn đầu tiên đó đáng được tôn trọng vì nó không thể phục hồi được. Một micron dầu lăn còn sót lại hoặc màng kiềm được rửa kém sẽ làm suy yếu độ bám dính từ rất lâu trước khi sơn lớp hoàn thiện và không có lượng chất bảo dưỡng nào có thể làm nó phục hồi. Những nhà xây dựng có được quyền này coi việc xử lý trước như một cỗ máy có khả năng vận hành riêng, có bộ truyền động, liều lượng hóa chất và điểm kiểm tra riêng chứ không phải là một phụ kiện được bắt vít vào đầu vào của máy tráng.
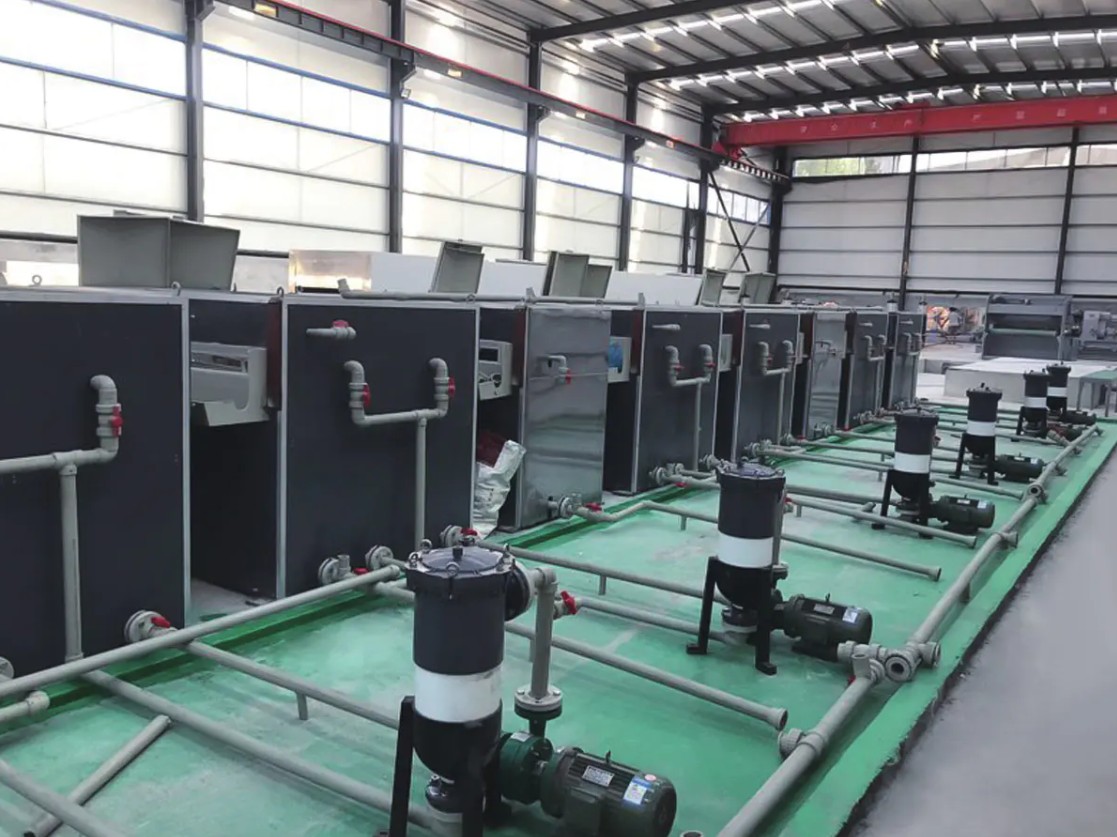
 Dây chuyền làm sạch tiền xử lý Độ sạch của bề mặt kim loại và chất lượng của lớp phủ chuyển hóa hóa học quyết định trực tiếp đến khả năng chống ăn mòn, độ bám dính của sơn và chất lượng sản phẩm cuối cùng... Xem sản phẩm →
Sau khi phủ và đóng rắn, dải có thể được dát một lớp màng bảo vệ hoặc trang trí, dập nổi để tạo kết cấu, làm nguội và cuộn lại dưới sức căng được kiểm soát. Kiểm soát độ căng quan trọng hơn hầu hết người mua mong đợi: một cuộn dây quấn quá chặt sẽ in ra các dấu vết chỉ xuất hiện sau khi uốn cong và một cuộn dây quấn quá lỏng trong quá trình vận chuyển.
Tốc độ đường truyền quyết định công suất thực chứ không phải xếp hạng động cơ
Mỗi giai đoạn trên dây chuyền cuộn đều có trần tốc độ riêng và giai đoạn chậm nhất sẽ quyết định bạn thực sự vận chuyển những gì. Biểu đồ dưới đây so sánh sáu giai đoạn thực tế tối đa trên dây chuyền phủ cuộn nhôm tầm trung.
Những con số này không phải là số liệu tiếp thị; chúng là tốc độ mà mỗi giai đoạn vẫn tạo ra bề mặt có thể bán được. Trạm phủ lớp phủ ngoài đạt tốc độ 42 mét/phút, vì quá trình tạo màng và quá trình phóng thích dung môi đều cần thời gian và việc đẩy qua điểm đó sẽ tạo ra kết cấu vỏ cam và các khuyết tật ở mép khô. Lớp sơn lót ở tốc độ 48 mét mỗi phút và máy cán màng ở tốc độ 36 mét mỗi phút chỉ quan trọng khi cả hai chạy cùng một lúc, đó chính xác là trường hợp trên dây chuyền phủ và cán màng kết hợp. Do đó, một máy được báo giá ở tốc độ 60 mét/phút sẽ là dòng 36 mét/phút nếu sản phẩm của bạn cần cán màng và gần hơn tới 25 mét/phút khi bao gồm cả việc cân bằng tấm. Đó là lý do tại sao bất kỳ con số công suất nào cũng phải mang theo công thức sản phẩm: cùng một phần cứng mang lại ba kết quả đầu ra khác nhau. Người mua so sánh hai báo giá trên cùng một con số tốc độ không phải là đang so sánh cùng một thứ.
 Dây chuyền in và phủ nhôm/thép cuộn Phụ kiện thiết bị Xem sản phẩm →
Để có cái nhìn sâu hơn về cách những sự đánh đổi này chuyển thành kết quả thương mại, hãy đọc về lợi thế sản xuất mà dây chuyền phủ cuộn kim loại có thể mang lại .
Cửa sổ chữa bệnh: Nơi bắt đầu của hầu hết các vấn đề về độ bám dính
Chữa bệnh là mối quan hệ thời gian và nhiệt độ được đo trên dải chứ không phải trong không khí. Cấu hình bên dưới cho thấy những gì xảy ra trên lò nướng năm vùng, sau đó là phần làm mát.
Đường cong leo dốc qua hai vùng đầu tiên, phẳng dần giữa vùng ba và năm ở khoảng 226 đến 232 độ C, sau đó giảm dần ở phần làm mát. Cao nguyên đó không phải là một gợi ý. Lớp phủ polyester và PVDF cần chính kim loại chứ không phải không khí trong lò để đạt được nhiệt độ kim loại cao nhất được chỉ định và hầu hết các thông số kỹ thuật nằm trong khoảng từ 224 đến 232 độ C với thời gian dừng từ 20 đến 40 giây. Đọc nhiệt độ không khí thay vì nhiệt độ dải là lỗi vận hành phổ biến nhất, bởi vì dải chạy ở tốc độ 42 mét mỗi phút sẽ hấp thụ nhiệt khác với dải chạy ở tốc độ 28. Xử lý kém khiến màng mềm và có độ bám dính kém, trong khi xử lý quá mức khiến nó trở nên giòn, do đó lớp phủ bị nứt khi uốn cong ngay cả khi độ cứng của bút chì trông rất tuyệt vời. Ghi lại hồ sơ này cho mỗi cuộn dây, không một lần khi chạy thử.
Điều gì thực sự sai: Các mẫu khuyết tật trên đường dây cuộn
Các tuyên bố về chất lượng trên cuộn dây được phủ tuân theo một mẫu khá ổn định và mẫu này cho bạn biết nơi chi tiêu ngân sách thiết bị đo đạc của bạn.
Sự mất bám dính và độ lệch của lớp màng cùng nhau chiếm một nửa số tuyên bố được trình bày ở đây và cả hai đều có liên quan đến hai biến số giống nhau: chất lượng tiền xử lý và kiểm soát quá trình xử lý. Sự không phù hợp về màu sắc và độ bóng thường xuất hiện sau khi thay cuộn dây, khi lô hợp kim mới, lô sơn lót khác hoặc dải làm mát thay đổi màu sắc đi một vài đơn vị. Những phàn nàn về độ phẳng vẫn xuất hiện muộn hơn, thường là sau khi đã san bằng hoặc sau khi các tấm đã được cắt và ép, điều này khiến chúng trở thành loại tốn kém nhất để khắc phục. Hư hỏng ở cạnh và mối nối là phần nhỏ nhất nhưng được khắc phục nhanh nhất vì đây là sự cố cơ học chứ không phải là vấn đề hóa học. Bốn trong số sáu loại có thể được bảo vệ bằng thiết bị đo - nhiệt độ dải, trọng lượng màng, đo màu và ghi lại độ căng - thay vì đánh giá của người vận hành. Đó là lý do ủng hộ việc mua số đo như một phần của dòng sản phẩm chứ không phải là một suy nghĩ sau.
Phù hợp với dòng sản phẩm: Lớp phủ tiêu chuẩn so với cuộn dây chống cháy A2
Hai dây chuyền có mức giá tương tự có thể được chế tạo cho các sản phẩm hoàn toàn khác nhau. Sự so sánh dưới đây cho thấy sáu khía cạnh mà người mua thường so sánh với nhau.
Radar so sánh dây chuyền phủ cuộn PE hoặc PVDF tiêu chuẩn với dây chuyền được cấu hình để sản xuất hỗn hợp cuộn dây chống cháy A2, được tính điểm từ 0 đến 10 trên sáu chiều. Dây chuyền tiêu chuẩn chiếm ưu thế về tốc độ dây chuyền, tính linh hoạt của màng và hiệu quả sử dụng năng lượng vì nó vận hành hóa học đơn giản hơn và thay đổi công thức nấu ăn nhanh hơn. Cấu hình A2 giành chiến thắng về hiệu suất chữa cháy và tính linh hoạt khi chuyển đổi, vì nó thường kết hợp lõi chống cháy với lớp vỏ nhôm trong một lần di chuyển. Về mặt tuyệt đối, không có hình dạng nào tốt hơn; họ chỉ đơn giản mô tả các sản phẩm khác nhau và các thị trường khác nhau. Điều quan trọng ở giai đoạn báo giá là sáu trục được tính điểm dựa trên tổ hợp sản phẩm của riêng bạn chứ không phải là điểm chuẩn chung, bởi vì dây chuyền được tối ưu hóa cho lớp ốp bên ngoài không phù hợp với loại cây thay đổi màu sắc mỗi ca. Nếu các tấm chống cháy nằm trong lộ trình của bạn, hãy kiểm tra trục bám dính khó nhất ở trọng lượng màng thấp, trong đó các hệ thống chứa đầy khoáng chất hoạt động khác với polyester trơn.
 Dây chuyền sản xuất cuộn dây A2/Dây chuyền tổng hợp A2 ACP Phụ kiện thiết bị Xem sản phẩm →
Dung sai có giá trị khóa vào hợp đồng
Một báo giá chỉ liệt kê tốc độ và chiều rộng cuộn dây để ngỏ các biến đắt tiền. Bảng bên dưới hiển thị các tham số đáng ghi dưới dạng tiêu chí chấp nhận đã được xác minh, cùng với phương pháp được sử dụng để kiểm tra từng tham số.
| tham số | Ban nhạc thực hành | Tại sao nó quan trọng | Cách xác minh |
|---|---|---|---|
| Xây dựng màng phủ | Mục tiêu cộng hoặc trừ 2 micron | Đặt độ bóng, màu sắc và tuổi thọ bảo hành | Kiểm tra trọng lượng dải hoặc XRF |
| Nhiệt độ kim loại cao nhất | 224 đến 232 độ C | Chữa chưa đủ sẽ làm giảm độ bám dính, chữa quá mức sẽ làm giòn màng | Dải nhãn nhiệt trên mỗi cuộn dây |
| Tốc độ đường truyền stability | Trong vòng 3 phần trăm tốc độ đã đặt | Thay đổi tốc độ xây dựng phim và thời gian dừng | Nhật ký xu hướng Drive trong hơn 8 giờ |
| Dải phẳng sau khi san lấp mặt bằng | 0 đến 3 đơn vị I | Sự gợn sóng chỉ xuất hiện sau khi uốn và cán màng | Cạnh thẳng trên tấm phẳng |
| Thời gian chu kỳ máy hàn | 45 đến 90 giây ở tốc độ tối đa | Xác định chiều dài phế liệu và khối lượng tích lũy | Chạy theo thời gian trong quá trình chấp nhận |
Bất cứ điều gì không được liệt kê ở đây vẫn có thể thương lượng được, nhưng việc thương lượng sẽ dễ dàng hơn nhiều trước khi cuộn dây đầu tiên được luồn vào.
Danh sách kiểm tra đặt hàng trước ngắn
Sử dụng danh sách bên dưới làm bộ lọc trước khi đưa vào danh sách rút gọn bất kỳ nhà cung cấp nào, cho dù phạm vi là dây chuyền phủ, dây chuyền tổng hợp hay một máy liên quan.
- Gửi các mẫu cuộn dây thực, bao gồm cả hợp kim và tính khí mà bạn định chạy, không chỉ các chứng chỉ của nhà máy.
- Yêu cầu hồ sơ nhiệt độ dải được ghi lại ở ba tốc độ dây chuyền chứ không phải một.
- Xác nhận thời gian chuyển đổi công thức giữa hai sản phẩm phổ biến nhất của bạn.
- Thống nhất phương thức nghiệm thu tạo màng, độ bám dính và màu sắc trước khi vận chuyển.
- Kiểm tra xem phụ tùng nào được lưu giữ tại địa phương và cách cung cấp hỗ trợ từ xa.
- Xác nhận xem liệu nhà cung cấp có thể cung cấp lõi A2, cuộn nhôm tráng và màng liên kết hay không vì một nguồn duy nhất sẽ rút ngắn vòng lặp vận hành.
Thời điểm tốt nhất để đặt những câu hỏi này là trước khi đặt hàng, khi các kỹ sư vẫn còn có đòn bẩy và các lựa chọn. Nếu bạn muốn có ý kiến thứ hai về một sản phẩm cụ thể - cuộn dây có lớp phủ, cuộn composite chống cháy, dây lát sàn hoặc dây da - cách nhanh nhất là đến gửi thông số kỹ thuật mục tiêu của bạn tới các kỹ sư quy trình của chúng tôi và để họ phản hồi bằng một lộ trình quy trình thay vì một trang danh mục.