
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Thuật ngữ "vật liệu tổng hợp 3A" xuất hiện trong nhiều bối cảnh. Đối với các kiến trúc sư và nhà xây dựng, nó gợi nhớ đến công ty đằng sau một số thương hiệu tấm nhôm composite được sử dụng rộng rãi nhất trên thế giới. Tuy nhiên, đối với một nhà sản xuất, cái tên này đặt ra một câu hỏi thực tế hơn: cần những gì để sản xuất các tấm composite đáp ứng cùng mức độ chống cháy, dung sai độ phẳng và chất lượng bề mặt đã khiến vật liệu tổng hợp 3A trở thành điểm tham chiếu trong kỹ thuật mặt tiền? Câu trả lời không nằm ở khoa học vật liệu mà nằm ở công nghệ sản xuất liên tục biến cuộn nhôm và vật liệu lõi chống cháy thành tấm liên kết hoàn thiện. Lựa chọn dây chuyền sản xuất tấm composite phù hợp là nơi câu hỏi đó được trả lời trong thực tế.
Ý Nghĩa Của Vật Liệu Composite 3A Trong Sản Xuất Tấm Panel
Trước khi thảo luận về sản xuất, việc xác định điểm chuẩn sẽ giúp ích. Vật liệu tổng hợp 3A, với tư cách là một dòng sản phẩm, bao gồm các tấm nhôm composite với lõi A2 chứa polyetylen, chất chống cháy và chứa đầy khoáng chất; vật liệu lõi xốp và balsa cứng để xây dựng bánh sandwich; và các tờ có thể in được sử dụng trong bảng hiệu và hiển thị đồ họa. Đối với bất kỳ ai sản xuất tấm thương mại, điều quan trọng nhất trong số này là tấm nhôm composite chống cháy. Hiệu suất của tấm như vậy được xác định bởi ba biến số: hàm lượng khoáng chất trong lõi, cường độ bám dính giữa lớp vỏ nhôm và lõi và dung sai độ dày dọc theo chiều dài của tấm. Cả ba biến số đều được quyết định bởi dây chuyền sản xuất chứ không chỉ bởi nguyên liệu thô.
Biểu đồ này so sánh tỷ lệ chất độn khoáng trong ba loại lõi phổ biến. Lõi polyetylen tiêu chuẩn chứa khoảng 30% chất độn khoáng, giúp nó có trọng lượng nhẹ và khả năng định hình tốt nhưng khả năng cháy kém. Lõi B1 chống cháy nâng tỷ lệ khoáng chất lên khoảng 65% bằng cách sử dụng nhôm hydroxit và các chất độn không cháy khác. Lõi A2 phải chứa ít nhất 90% hàm lượng khoáng chất để vượt qua bài kiểm tra không cháy do các cấp độ an toàn cháy nổ của Châu Âu xác định. Trong thực tế, lõi có hàm lượng khoáng chất 92%, như được trình bày ở đây, là điều mà nhiều nhà sản xuất tấm nền hướng tới. Bước nhảy vọt từ 65 lên 92 phần trăm không chỉ thay đổi về mặt hóa học mà còn cả cách vật liệu cốt lõi chảy, nén và liên kết bên trong dây chuyền sản xuất liên tục. Đó là lý do tại sao một dây chuyền có khả năng A2 không thể đơn giản là cùng một dây chuyền B1 chạy với chất liệu khác nhau; thiết kế máy, cấu hình gia nhiệt và áp suất cuộn đều phải được điều chỉnh.
Xếp hạng lửa A2: Đường cơ sở mới
Việc phân loại A2 rất quan trọng vì mặt tiền các tòa nhà cao tầng và các tòa nhà công cộng trên khắp Châu Âu, Trung Đông và ngày càng nhiều ở Châu Á hiện nay chỉ định các tấm được xếp hạng A2. Lõi phải chứa ít nhất 90% vật liệu khoáng và hạn chế các thành phần hữu cơ để tấm pin không góp phần gây ra hỏa hoạn. Xu hướng này có những hậu quả thiết thực đối với việc mua thiết bị. Nhà sản xuất mua dây chuyền chỉ có khả năng sản xuất lõi PE hoặc B1 sẽ bị loại khỏi phân khúc đang phát triển nhanh nhất của thị trường tấm composite. Mỗi dự án mặt tiền lớn đều phải sơ tuyển bảng điều kiện bằng cách yêu cầu chứng chỉ thử lửa. Nếu dây chuyền sản xuất của bạn không thể cung cấp nguyên liệu A2 với hàm lượng khoáng chất ổn định thì sẽ không có chứng chỉ nào giúp ích được.
Dây chuyền sản xuất thực sự quyết định điều gì
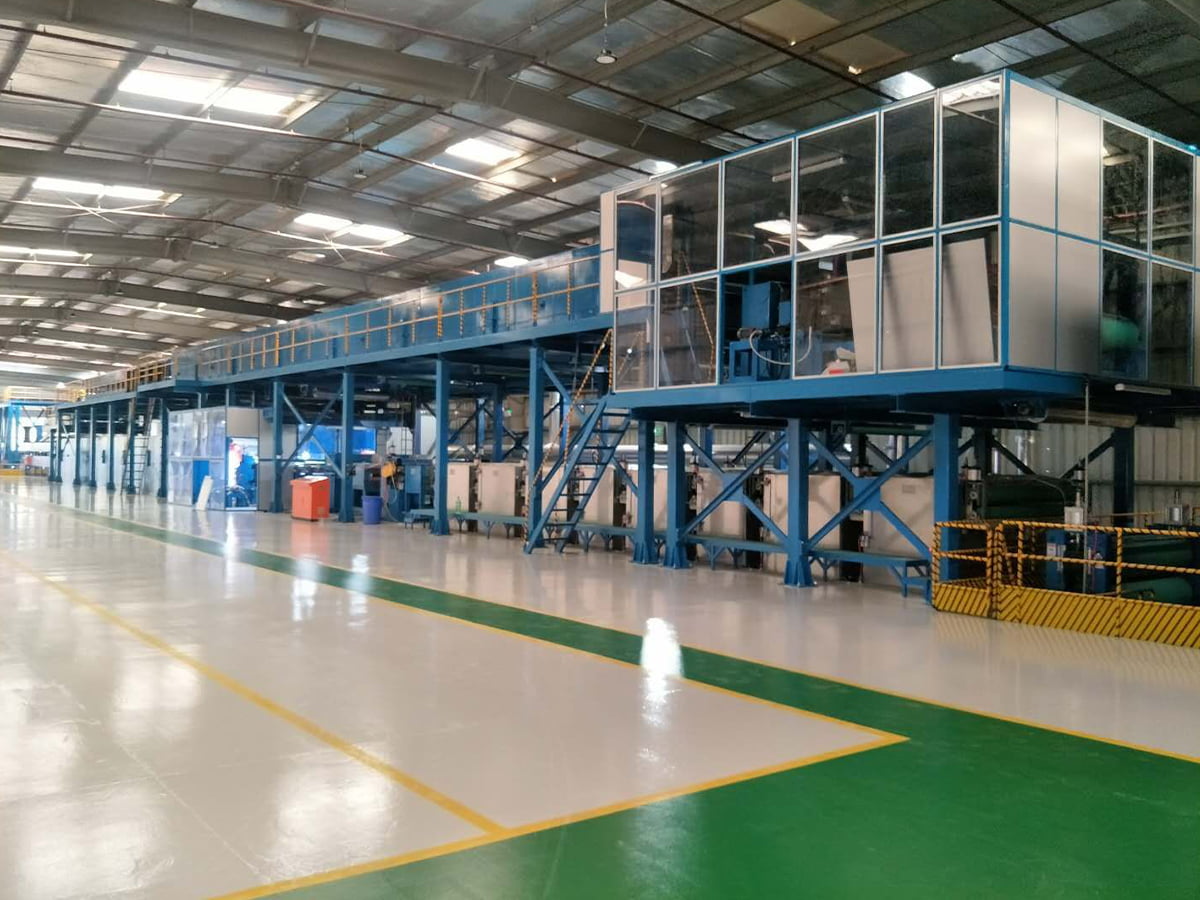
Dây chuyền sản xuất tấm composite kim loại liên tục là một chuỗi các bộ tích lũy, đường hầm gia nhiệt, trạm cán cuộn, máy ép đai, bộ phận làm mát và trạm cắt hoặc cuộn lại. Mỗi trạm góp phần vào chất lượng bảng điều khiển cuối cùng. Tấm lõi đầu tiên được kết hợp từ nhựa, chất độn và chất phụ gia và được ép đùn ở độ dày được kiểm soát. Cuộn nhôm được làm sạch và xử lý trước để chất kết dính có thể liên kết hóa học với lớp oxit. Sau đó, cụm lắp ráp đi vào máy ép đai nơi nhiệt kích hoạt chất kết dính và áp suất liên kết các lớp lại với nhau mà không giữ lại không khí. Nếu áp suất không đồng đều trên toàn bộ chiều rộng, tấm sẽ có độ gợn sóng ở cạnh hoặc hiệu ứng gối làm giảm khả năng chịu độ phẳng trên công trường. Nếu túi khí bị kẹt, tấm này có thể phẳng tại nhà máy nhưng có thể phồng rộp khi tiếp xúc với nhiệt ở mặt tiền. Tất cả những rủi ro này được giải quyết ở giai đoạn lựa chọn thiết bị chứ không phải bởi người vận hành bảng điều khiển.
Biểu đồ đường cho thấy tỷ trọng của tấm nhôm composite được xếp hạng A2 trên thị trường ACP toàn cầu từ năm 2020 đến năm 2026. Đường xu hướng bắt đầu ở mức 28% vào năm 2020 và tăng lên hàng năm, ước tính đạt khoảng 67% vào năm 2026. Sự tăng trưởng đó được thúc đẩy bởi việc thắt chặt các quy định xây dựng trong các lĩnh vực nhạy cảm với lửa. Vào năm 2022, một số thành phố ở Châu Âu đã nâng cấp độ chống cháy tối thiểu đối với vật liệu mặt tiền của các tòa nhà trên một độ cao nhất định. Năm 2024, các quốc gia vùng Vịnh cũng đưa ra yêu cầu tương tự. Kết quả là một tín hiệu rõ ràng cho các nhà sản xuất bảng điều khiển: công suất sản xuất A2 không còn là tùy chọn nữa. Các nhà cung cấp chuyển sang dây chuyền có khả năng A2 trước năm 2024 đã thu hồi được một phần khoản đầu tư của họ, trong khi những nhà cung cấp chờ đợi sẽ phải đối mặt với một thị trường đông đúc hơn và tỷ suất lợi nhuận thấp hơn.
Một yếu tố nữa ảnh hưởng đến chất lượng bề mặt panel đó là nguồn gốc của cuộn nhôm sơn sẵn. Các nhà sản xuất tấm panel sử dụng lớp phủ cuộn trong nhà có thể kết hợp màu sắc một cách chính xác, giảm thời gian thực hiện và thu được lợi nhuận bổ sung từ việc bán cuộn dây được sơn sẵn.
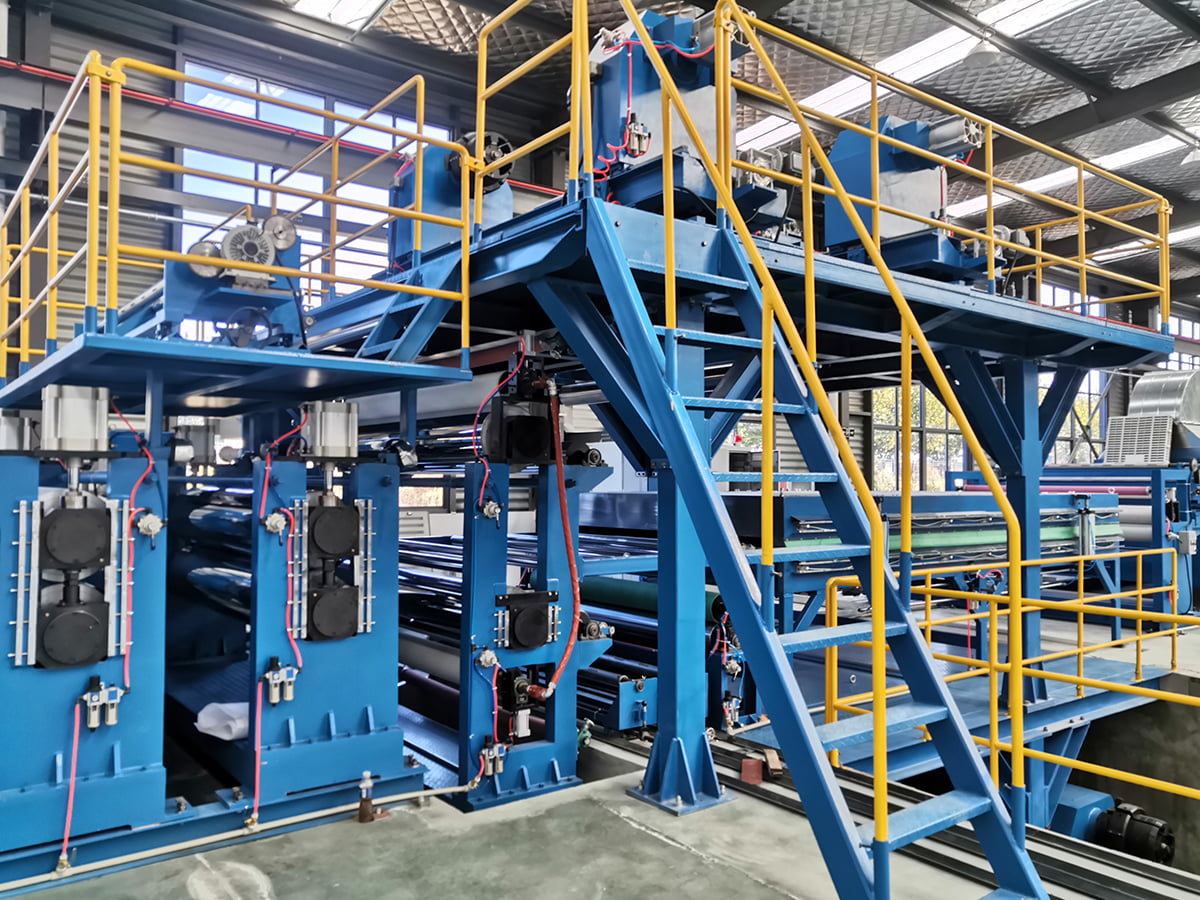
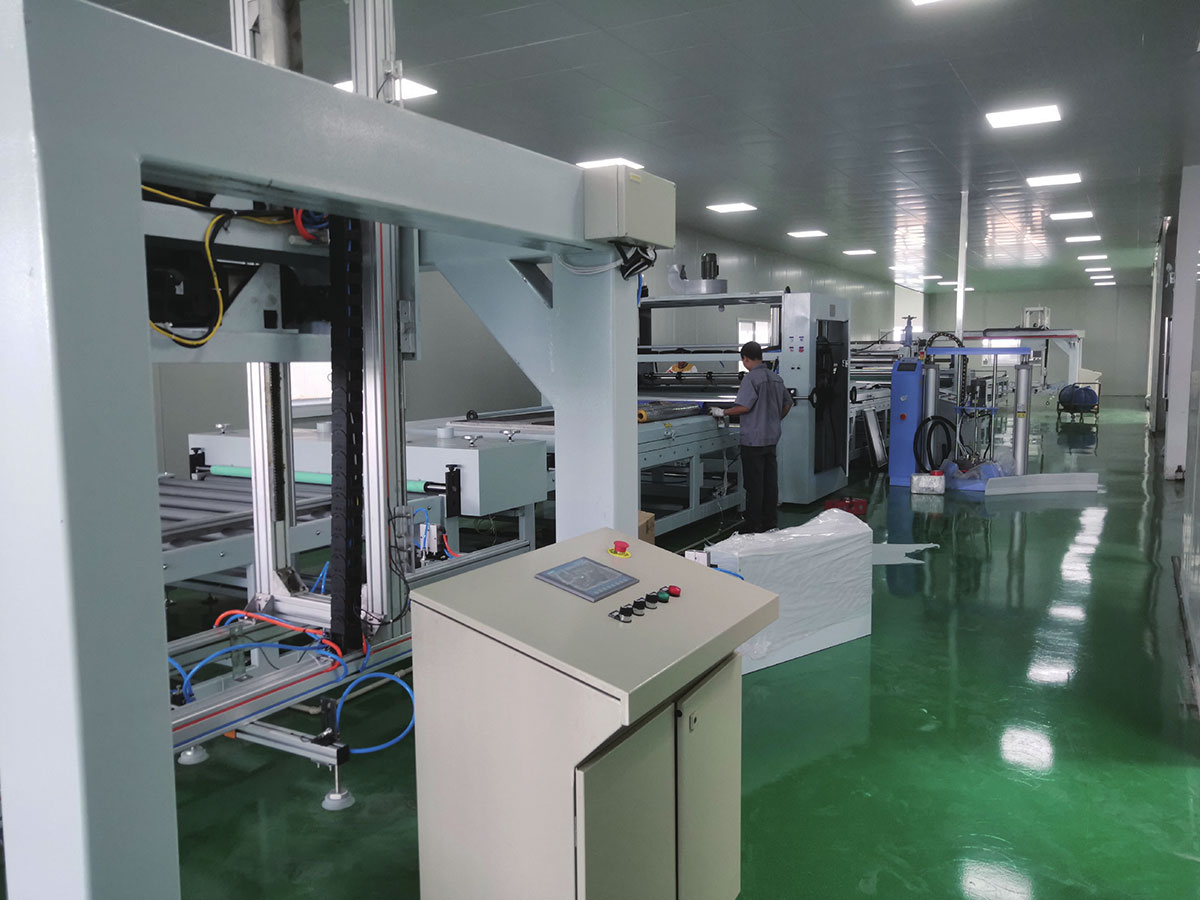
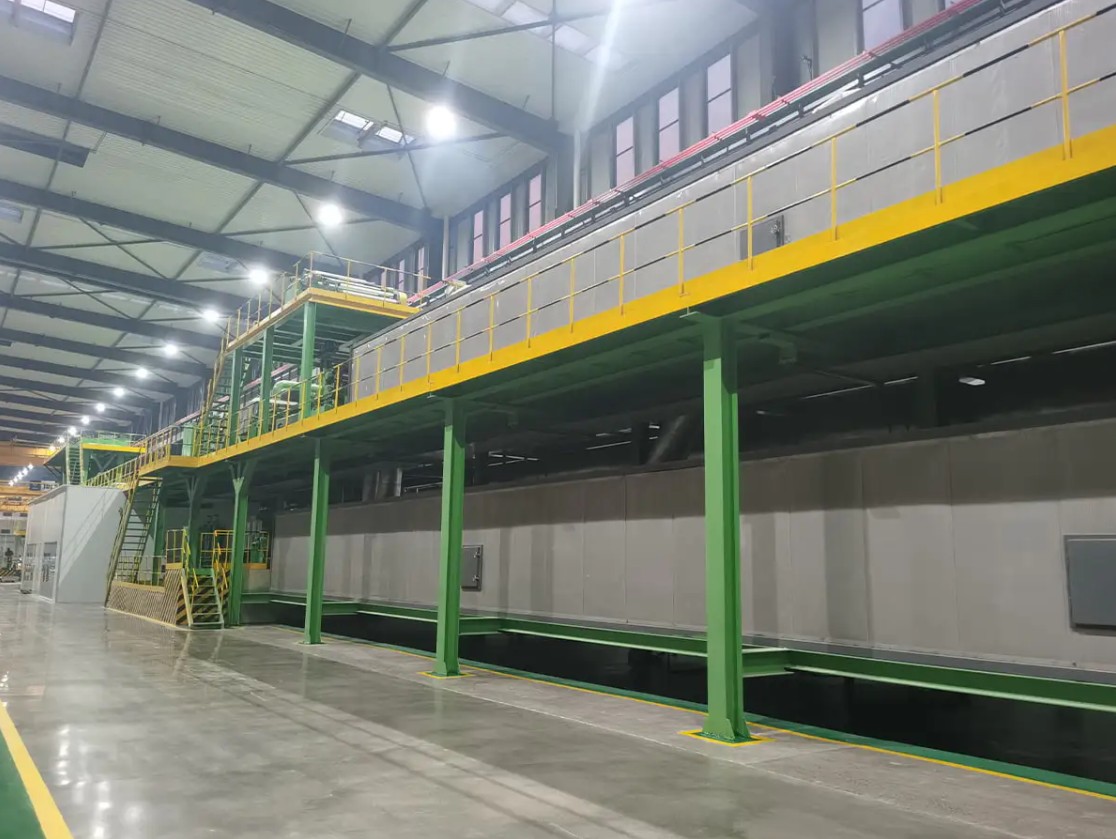
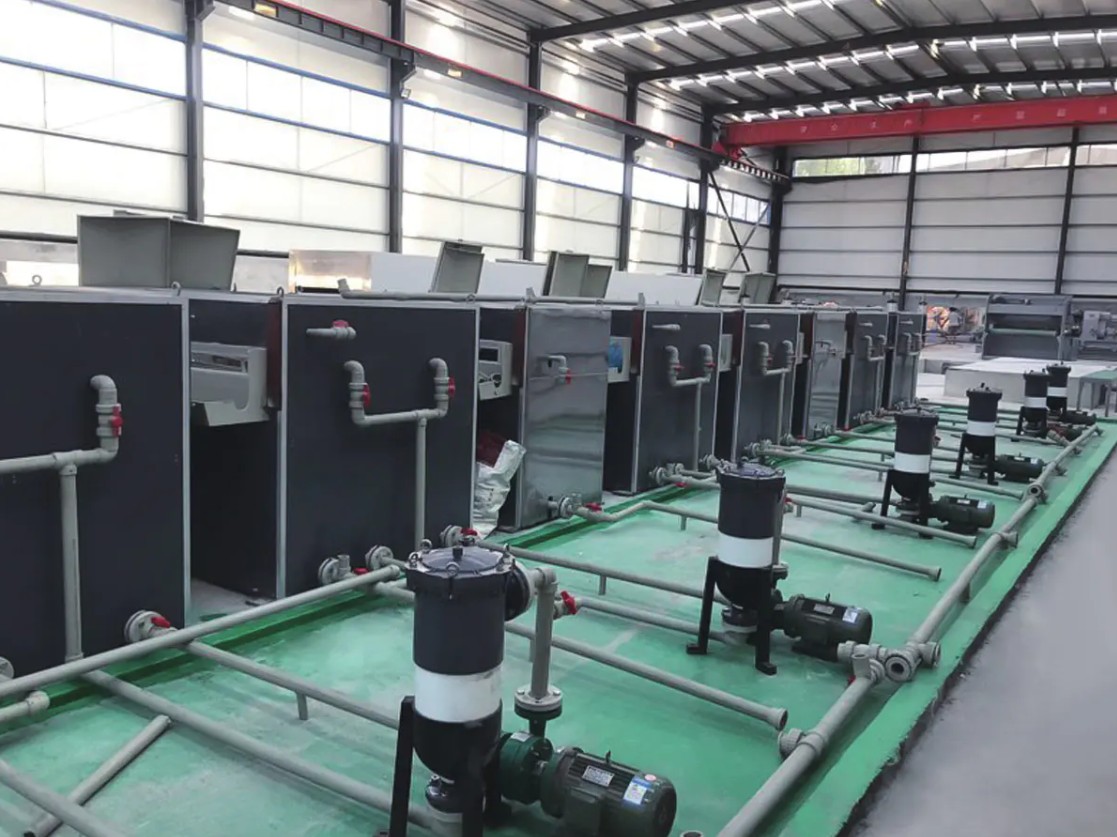
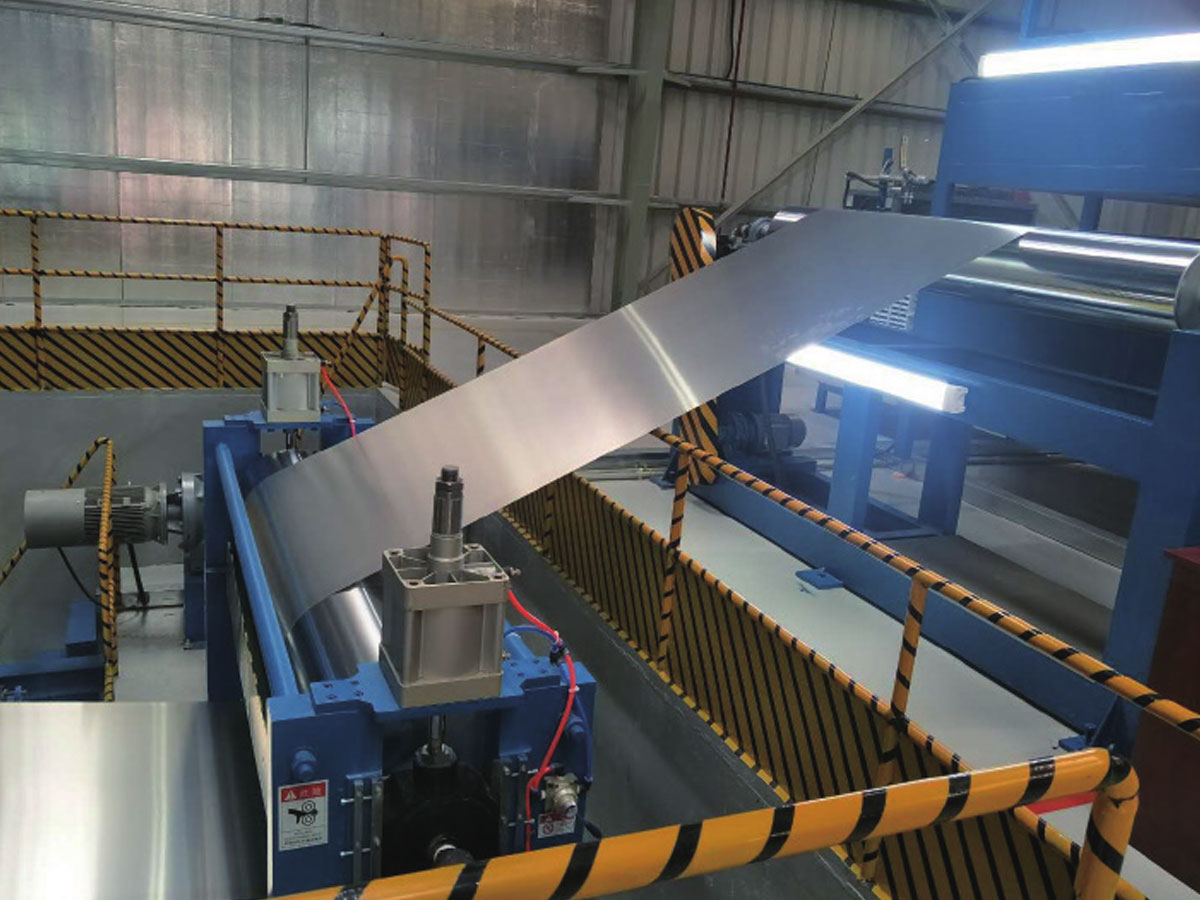 Dây chuyền sơn màu cho cuộn nhôm sơn sẵn Dây chuyền này tích hợp tiền xử lý, phun tự động và xử lý để tạo ra các cuộn được phủ bền. Nó hỗ trợ lớp phủ cuộn trong nhà, cho phép kết hợp màu chính xác và thời gian thực hiện ngắn hơn cho các nhà sản xuất bảng điều khiển. Xem sản phẩm →
Cấu hình ba dòng được so sánh
Ba cấu hình phổ biến thống trị thị trường. Sự lựa chọn phụ thuộc vào chiến lược đánh giá khả năng chống cháy, khối lượng đầu ra mục tiêu và phạm vi sản phẩm mà nhà sản xuất muốn cung cấp.
| Cấu hình dòng | Cấp lửa tối đa | Sản lượng hàng ngày | Thời gian thay đổi cốt lõi | Đầu tư tương đối |
|---|---|---|---|---|
| Đường hai chiều A2/B1 | A2 | 3.000 tấm | 40 phút | Cao |
| Dây cuộn A2 | A2 | 4.800 tấm | 90 phút | Rất cao |
| Đường PE/B1 FR | B1 | 3.600 tấm | 10 phút | Trung bình |
Đầu tiên là dây chuyền sản xuất tấm composite kim loại hai chiều A2/B1. Nó cho phép nhà sản xuất luân phiên giữa các sản phẩm A2 và B1 bằng cách chuyển đổi nguồn cấp lõi và điều chỉnh nhiệt độ quy trình. Đây là cấu hình ưa thích của các nhà sản xuất phục vụ cả thị trường mặt tiền và thị trường trang trí nội thất, vì nó giúp thiết bị luôn được sử dụng ngay cả khi nhu cầu A2 thấp.
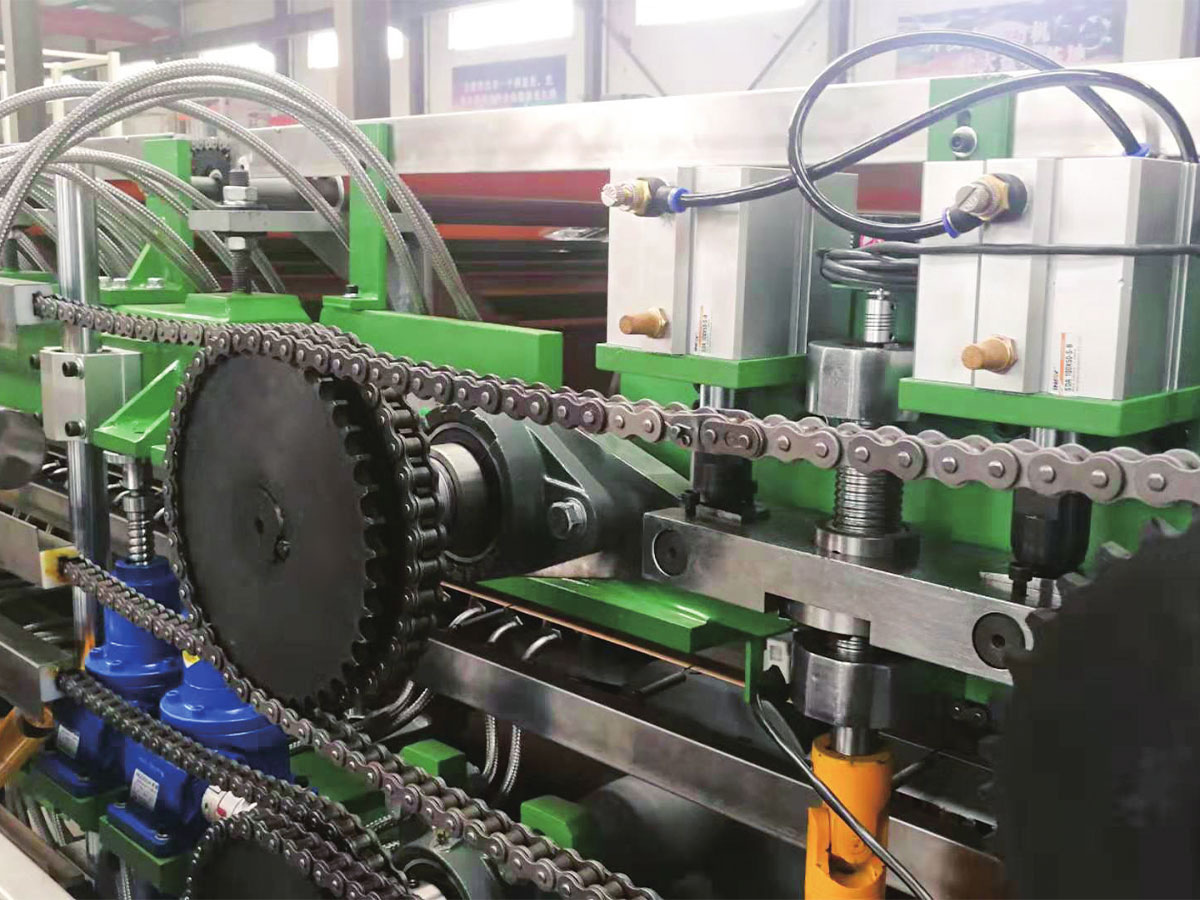
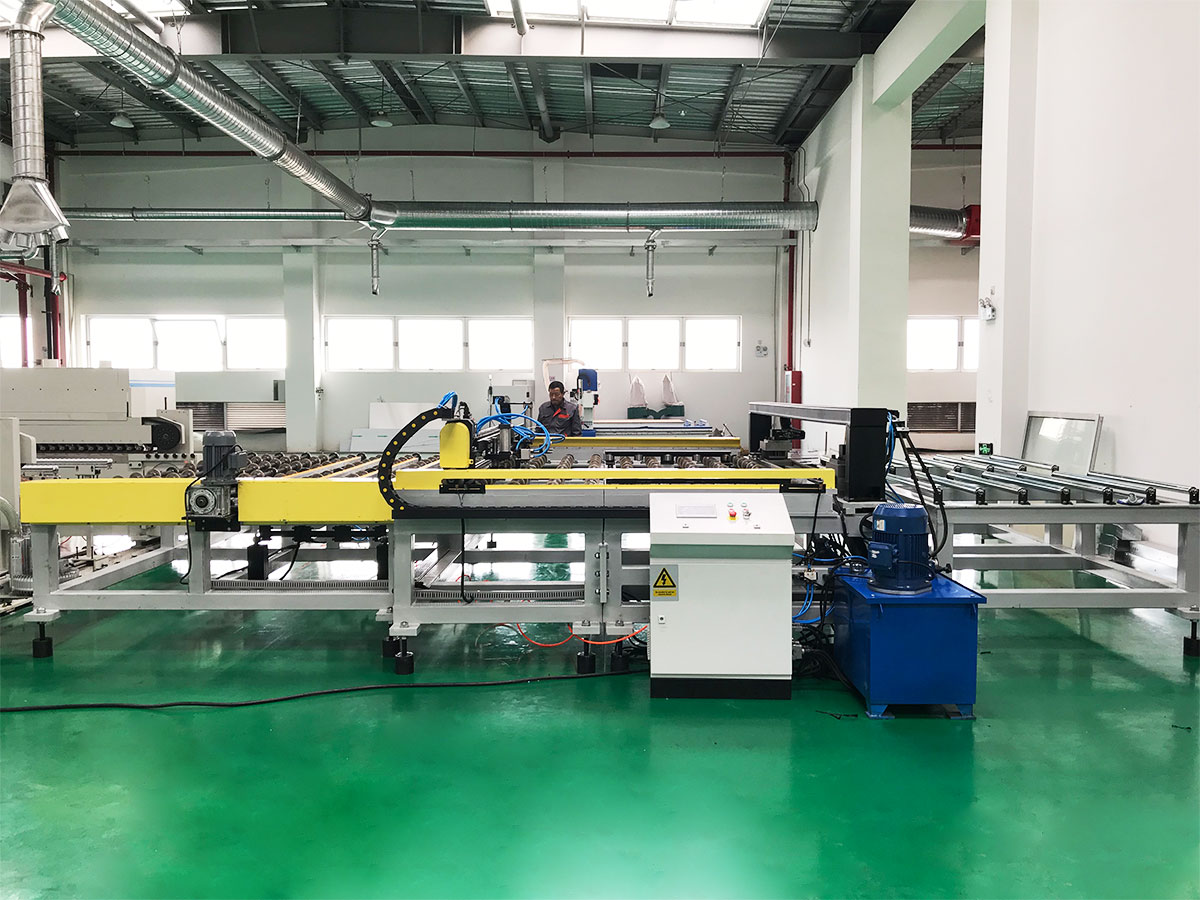
 Dây chuyền sản xuất tấm composite kim loại đa năng A2/B1 Dòng này chuyển đổi giữa lõi chống cháy A2 và lõi PE/B1 trên một nền tảng, phục vụ cả thị trường mặt tiền và nội thất. Nó cải thiện việc sử dụng thiết bị và lợi tức đầu tư cho các nhà sản xuất cần sự linh hoạt. Xem sản phẩm →
Thứ hai là dây chuyền sản xuất cuộn A2, sản xuất vật liệu composite A2 ở dạng cuộn liên tục. Kiến trúc này thường chạy ở tốc độ cao hơn và chi phí nhân công trên mỗi mét vuông thấp hơn vì việc liên kết và làm mát được thực hiện trong một lần liên tục. Định dạng cuộn dây cũng cho phép các quy trình tiếp theo như rạch và cắt phôi diễn ra mà không cần xử lý tấm, do đó tổng chi phí sản xuất cho mỗi tấm hoàn thiện thường thấp nhất trong số ba.
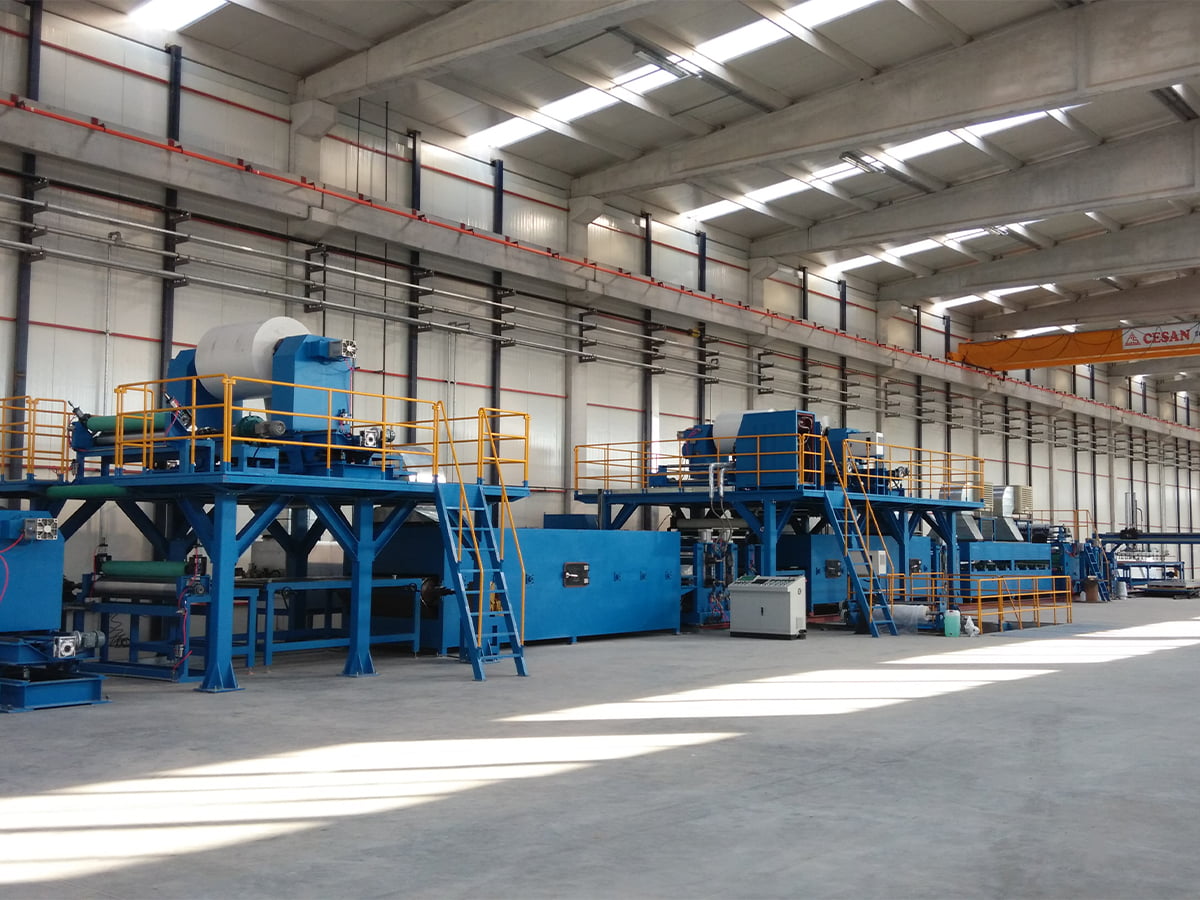
 Dây chuyền sản xuất cuộn dây A2 để sản xuất ACP liên tục Dây chuyền cuộn liên tục này sản xuất vật liệu composite A2 với tốc độ cao hơn và chi phí nhân công trên mỗi mét vuông thấp hơn. Nó cho phép cắt và tạo phôi ở cuối dòng mà không cần xử lý tấm, thường mang lại tổng chi phí sản xuất thấp nhất. Xem sản phẩm →
Thứ ba là dòng hỗn hợp PE hoặc B1 FR ACP. Nó xử lý được lõi PE tiêu chuẩn và lõi chống cháy nhưng không thể sản xuất được vật liệu A2. Vai trò của nó trên thị trường đang dần bị thu hẹp khi các quy định xây dựng được thắt chặt, tuy nhiên nó vẫn là điểm vào hữu ích cho các nhà sản xuất tập trung vào các tấm nội thất, bảng hiệu và tấm ốp trang trí nơi các yêu cầu về lửa ít nghiêm ngặt hơn.
Biểu đồ thanh so sánh sản lượng bảng điều khiển hàng ngày cho cấu hình ba dòng. Dây chuyền hai chiều A2/B1 sản xuất khoảng 3.000 tấm tiêu chuẩn mỗi ngày khi chạy ở chế độ A2, trong khi dây chuyền cuộn A2 đạt khoảng 4.800 tấm mỗi ngày do hoạt động cuộn liên tục. Dây chuyền PE/B1 FR có công suất khoảng 3.600 tấm mỗi ngày vì quy trình đơn giản hơn cho phép thay đổi cuộn nhanh hơn nhưng áp dụng tải nhiệt thấp hơn. Những con số này biểu thị các giá trị bậc độ lớn cho một đường dây tấm điển hình dài 300 mét; sản lượng thực tế phụ thuộc vào độ dày của tấm, mật độ lõi và mức độ tự động hóa. Điều quan trọng đối với nhà đầu tư là dòng cuộn A2, mặc dù đắt hơn, nhưng mang lại sản lượng cao hơn khoảng 60% mỗi ngày so với dòng cấp đầu vào. Do đó, chi phí vốn cho mỗi tấm có xu hướng thấp hơn đối với dây cuộn mặc dù giá mua cao hơn.
Cách đánh giá nhà cung cấp dây chuyền sản xuất
Khi so sánh các nhà cung cấp, bạn nên nhìn xa hơn mức giá cơ bản và chú ý đến bốn lĩnh vực. Những khu vực này xác định liệu thiết bị có chạy với công suất được quảng cáo hay không và liệu các tấm pin có vượt qua các thử nghiệm chống cháy theo yêu cầu hay không.
- Định lượng lõi và trộn chính xác. Lõi A2 cần tỷ lệ chất độn khoáng trên 90%. Hỏi xem dây chuyền sử dụng loại cân cấp liệu và máy trộn liên tục nào và tần suất chúng được hiệu chuẩn.
- Kiểm soát nhiệt độ cán màng. Chất kết dính giữa nhôm và lõi kích hoạt trong cửa sổ nhiệt độ hẹp. Nếu đường dây chỉ sử dụng hệ thống sưởi bật tắt, độ bền liên kết sẽ thay đổi dọc theo chiều dài của bảng.
- Hệ thống theo dõi và căng thẳng web. Khi hai cuộn dây nhôm được tháo ra cùng một lúc, dây cần kiểm soát độ căng trong phạm vi 1 phần trăm để tránh bị nhăn và trượt.
- Cơ cấu hậu mãi. Dây chuyền sản xuất liên tục là tài sản có giá trị cao chạy theo ba ca. Nhà cung cấp phải có mạng lưới dịch vụ được ghi lại, kho phụ tùng thay thế và khả năng chẩn đoán từ xa.
Biểu đồ radar so sánh ba cấu hình đường dây trên năm khía cạnh: khả năng đánh giá hỏa lực, sản lượng sản xuất, tính linh hoạt của vật liệu, chi phí vốn và chi phí vận hành. Dây chuyền cuộn A2 đạt công suất đầu ra và khả năng chống cháy cao nhất nhưng có chi phí vốn cao nhất và độ linh hoạt thấp nhất để chuyển đổi nhanh chóng giữa các loại sản phẩm. Đường dây hai chiều A2/B1 mang lại sự cân bằng đồng đều về mức độ cháy và tính linh hoạt, mặc dù đầu ra thấp hơn một chút so với đường dây cuộn chuyên dụng. Dòng PE/B1 FR vẫn hấp dẫn về chi phí vốn và chi phí vận hành, nhưng khả năng chịu lửa thấp khiến nó không đủ tiêu chuẩn trong các dự án xây dựng có yêu cầu nghiêm ngặt về cháy. Đối với hầu hết các nhà sản xuất đang lên kế hoạch cho công suất mới, đường hai chiều A2/B1 là điểm khởi đầu hợp lý nhất vì nó cung cấp công suất A2 mà không loại trừ thị trường B1. Các nhà sản xuất đã có lượng khách hàng B1 trưởng thành và muốn mở rộng quy mô có thể nhận thấy dòng cuộn dây A2 là con đường nâng cấp tốt hơn.
Điểm mấu chốt
“Vật liệu tổng hợp 3A” không chỉ là một thương hiệu; nó là cách viết tắt cho chất lượng và mức độ an toàn cháy nổ mà thị trường mong đợi từ tấm nhôm composite. Lựa chọn dây chuyền sản xuất phù hợp là cách nhà sản xuất biến kỳ vọng đó thành sản phẩm thương mại. Bắt đầu với chiến lược đánh giá mức độ cháy, sau đó để yêu cầu đầu ra, tính sẵn có của nguyên liệu thô và không gian sàn quyết định kiến trúc. Nói chuyện với một nhà xây dựng đường dây đã cung cấp thiết bị có khả năng A2 và yêu cầu tài liệu tham khảo trong lĩnh vực ứng dụng của bạn. Với nhu cầu A2 vẫn tăng vào năm 2026, việc trì hoãn quyết định đồng nghĩa với việc sản xuất các tấm pin sẽ bị từ chối ngay từ những dự án mang lại tỷ suất lợi nhuận cao nhất. Nếu bạn muốn so sánh các lựa chọn của mình với một phạm vi sản phẩm cụ thể, liên hệ trực tiếp với nhà sản xuất và thảo luận về các vật liệu cốt lõi dự kiến cũng như sản lượng hàng năm của bạn.